
- cnc
- fao
- entrée en rampe
- plongée hélicoïdale
- fraises de toupie
Entrée en rampe CNC : plongée hélicoïdale ou plongée droite?
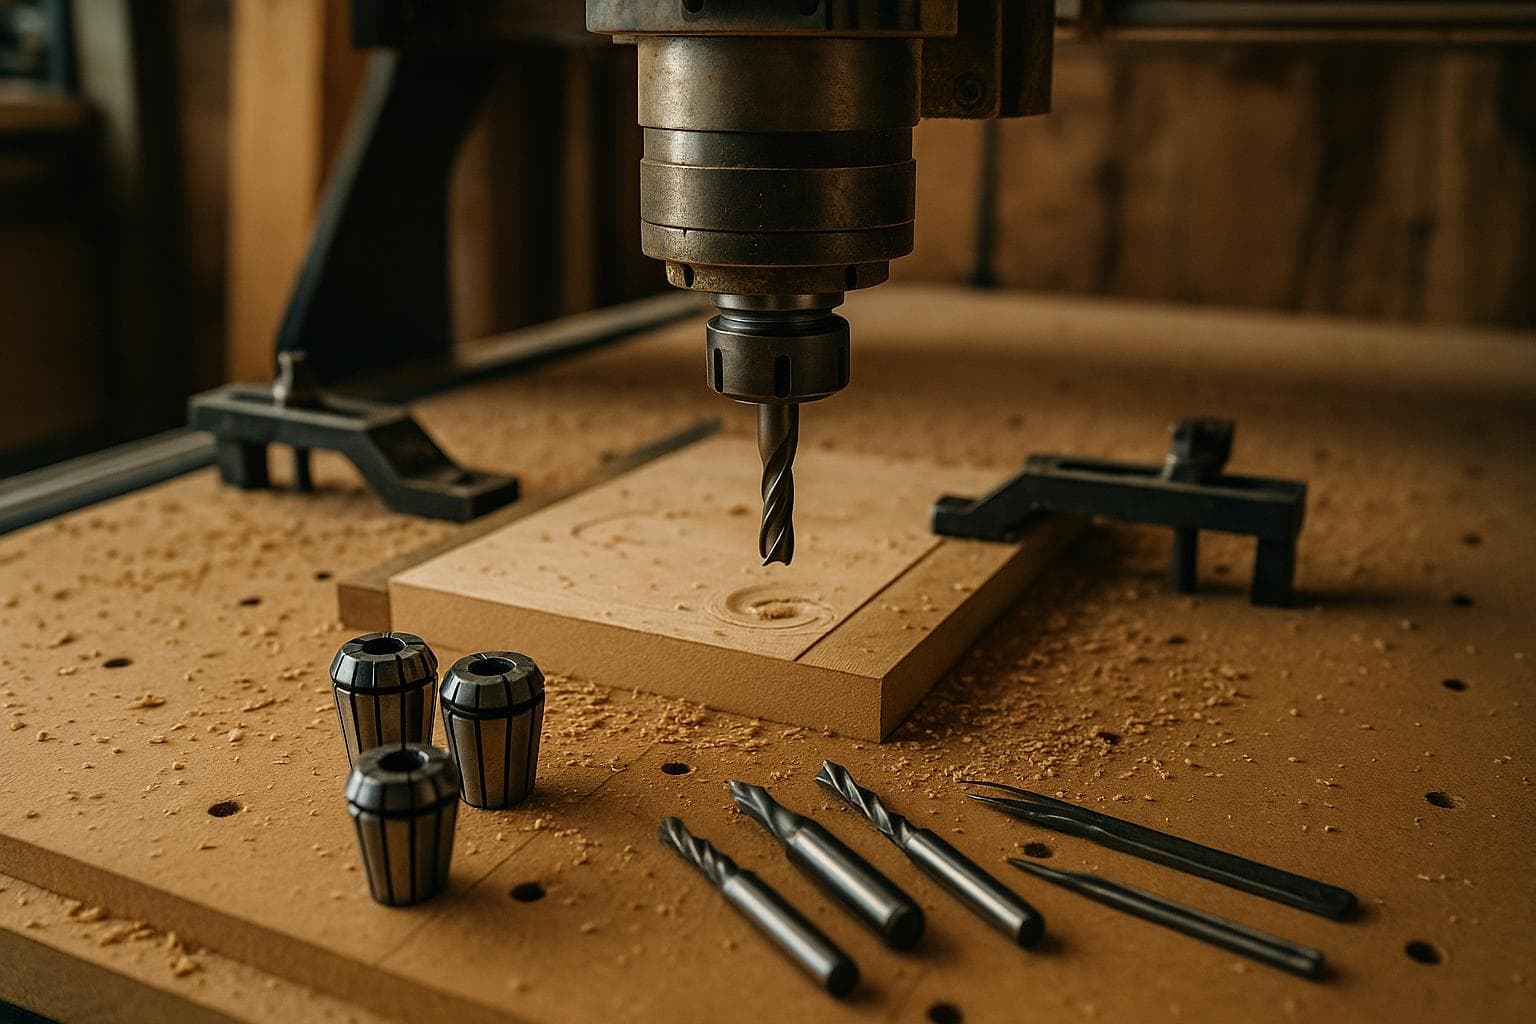
Une fraise peut bien couper latéralement tout en entrant difficilement dans une pièce. Au centre exact d’un outil en rotation, la vitesse de coupe est nulle. Le centre d’une fraise en bout plate ne se comporte donc pas comme ses bords extérieurs pendant une plongée droite. La solution pratique consiste à répartir l’entrée sur une certaine distance : une entrée en rampe ou hélicoïdale transforme une plongée en coupe inclinée.
Choisissez la méthode d’entrée avant de générer les parcours d’outil
Commencez dans la configuration FAO avec la fraise, le matériau brut, le bridage et la profondeur finale déjà définis. L’entrée n’est pas un simple réglage esthétique. Elle modifie la charge sur l’outil, la marque laissée sur la paroi, le temps passé à couper dans le vide et le risque de soulever une petite pièce.
Pour la plupart des poches et des contours réalisés avec une fraise en bout de type toupie, nous choisissons une rampe ou une hélice. Une plongée droite est réservée à un outil coupant au centre, à une coupe pour laquelle le fabricant de l’outil autorise la plongée ou à une opération d’usinage où le parcours d’outil doit réellement entrer à la verticale. Une mèche est conçue pour la coupe axiale, mais une fraise de toupie typique à deux ou quatre dents ne devient pas automatiquement une mèche simplement parce qu’elle a une extrémité plate.
La décision ressemble habituellement à ceci :
- Utilisez une rampe linéaire lorsqu’il y a assez d’espace pour une longue approche et que l’entrée peut rester à l’extérieur d’un bord visible.
- Utilisez une plongée hélicoïdale lorsque la poche ou le trou a un diamètre suffisant pour que la fraise tourne sans toucher trop tôt la paroi finie.
- Utilisez une plongée droite seulement après avoir vérifié la géométrie de la fraise et le matériau, et non parce que le réglage par défaut du logiciel FAO est pratique.
- Utilisez une opération de perçage distincte pour un véritable trou percé lorsque la taille et la profondeur du trou ainsi que l’outil permettent cette opération.
Une entrée en rampe se déplace horizontalement tout en descendant. Une entrée hélicoïdale fait la même chose autour d’un parcours circulaire. Les deux remplacent la charge axiale concentrée d’un mouvement vertical par un parcours de coupe incliné. Elles n’éliminent pas la charge de coupe; elles la répartissent sur un plus grand engagement des dents et sur une plus grande longueur de parcours d’outil.
Configurez la rampe dans Manufacture de Fusion 360
Dans Fusion 360, créez d’abord l’opération ou sélectionnez-la, par exemple 2D Pocket, 2D Contour ou Adaptive Clearing. Réglez l’outil, la géométrie, les hauteurs et les passes de coupe avant d’ouvrir l’onglet Linking. Les noms exacts peuvent changer selon les versions de Fusion 360 et les types d’opération, mais les commandes pertinentes se trouvent généralement sous Linking et comprennent Ramp Type, Ramp Angle, Maximum Ramp Stepdown et, pour les choix hélicoïdaux, une commande de diamètre ou de rayon.
Définissez la hauteur inférieure et la hauteur supérieure à partir du matériau brut et du modèle plutôt que d’entrer une profondeur totale arbitraire. Réglez ensuite les commandes de rampe dans cet ordre :
1. Sélectionnez le type de rampe
Choisissez Ramp pour une approche droite inclinée ou Helix pour une descente circulaire. Certaines opérations proposent également une option en zigzag ou de plongée. Ne présumez pas que la sélection d’une rampe garantit une rampe à chaque passe. Le postprocesseur et la géométrie disponible doivent tout de même permettre de produire un mouvement valide.
2. Réglez l’angle ou la descente par révolution
Un angle de rampe faible donne à l’outil plus de distance pour retirer la même profondeur, ce qui réduit l’engagement axial, mais rallonge l’opération. Un angle plus prononcé fait gagner du temps et se comporte davantage comme une plongée. Pour une hélice, la même idée s’exprime par la profondeur axiale par révolution ou par une descente maximale de rampe, selon l’opération.
La valeur correcte dépend du diamètre de la fraise, du nombre de dents, de la longueur de sortie, du matériau, de la charge par dent, de la rigidité de la machine et du fait que la coupe se trouve à l’intérieur d’une poche ou à l’extérieur d’un profil. Les recommandations de plongée du fabricant de l’outil constituent le point de départ. Si aucune recommandation de plongée n’est publiée, utilisez une rampe prudente et examinez les copeaux, le son et la déflexion plutôt que de reprendre une valeur d’une autre fraise.
3. Vérifiez la course d’approche disponible
Une rampe linéaire a besoin d’une approche qui s’insère sans franchir le contour fini. Une hélice a besoin d’un diamètre libre suffisant pour que le centre de la fraise tourne autour. Si aucune des deux ne convient, Fusion peut raccourcir la rampe, ajouter une plongée ou refuser l’opération, selon la géométrie et les réglages.
Prévisualisez le parcours d’outil en simulation avec le matériau brut visible. Examinez particulièrement le premier mouvement dans chaque poche et autour de chaque îlot. Une rampe qui fonctionne pour la première poche peut être impossible dans une fente étroite.
Réglez les avances et les vitesses pour l’entrée inclinée
La vitesse de coupe au centre exact d’un outil en rotation est nulle, tandis que l’arête de coupe extérieure a la vitesse périphérique la plus élevée. C’est pourquoi une plongée droite avec une fraise en bout plate peut frotter ou repousser le matériau en son centre, même si le périmètre semble tranchant. Une rampe permet à l’arête de coupe de s’engager selon un parcours mobile et incliné, mais l’outil a tout de même besoin d’une avance adaptée au matériau et à la fraise.
Maintenez l’avance programmée conforme à la méthode de charge par dent du fabricant de la fraise :
feed rate = chip load × number of flutes × spindle speed
Cette équation donne l’avance de coupe latérale. Un logiciel FAO peut appliquer une avance de plongée, une avance de rampe ou une réduction d’avance distincte. Traitez ces réglages séparément. Une rampe n’autorise pas l’utilisation de l’avance de coupe latérale maximale pour tous les matériaux, surtout si l’angle de rampe est prononcé ou si la fraise a un long porte-à-faux non soutenu.
Pour une rampe, vérifiez les valeurs suivantes dans la section Cutting Data ou Feed & Speed de l’opération :
- Vitesse de rotation, selon le diamètre de la fraise, le matériau et la plage utilisable de la machine.
- Avance de coupe, calculée à partir de la charge par dent cible plutôt que copiée d’un outil de diamètre différent.
- Avance de rampe ou de plongée, réduite si le fabricant de la fraise demande une vitesse d’entrée axiale plus faible.
- Descente maximale de rampe, limitée afin qu’une révolution ne retire pas plus de profondeur que l’outil et le matériau ne peuvent en tolérer.
- Liquide de refroidissement, air ou évacuation des copeaux, sélectionné selon le matériau et la machine plutôt que présumé à partir de la simulation.
Si une rampe siffle, produit de la poussière plutôt que des copeaux ou laisse une marque de frottement polie à l’entrée, réduisez d’abord la chaleur en vérifiant la charge par dent, l’évacuation des copeaux et l’inclinaison de la rampe. Si la machine cale ou si la pièce bouge, réduisez l’engagement et améliorez le bridage avant d’augmenter la vitesse de rotation.
Comparez les méthodes d’entrée selon le problème qu’elles règlent
| Méthode d’entrée | Charge axiale | Espace nécessaire | Utilisation recommandée | Défaillance courante |
|---|---|---|---|---|
| Plongée droite | Maximale à l’entrée, surtout avec une fraise en bout qui ne coupe pas au centre | Très peu | Outil coupant au centre ou opération axiale autorisée | Frottement au centre, déflexion, dent cassée, marque témoin |
| Rampe linéaire | Répartie sur la longueur de la rampe | Distance d’approche à l’extérieur ou à l’intérieur de la limite | Contours ouverts et poches avec une approche utilisable | Rampe raccourcie ou transformée en plongée parce que la géométrie est trop serrée |
| Plongée hélicoïdale | Répartie autour d’un parcours circulaire et sur la profondeur | Diamètre d’orbite libre | Poches, ouvertures intérieures et entrées où une ligne ne peut pas convenir | Marques sur la paroi, diamètre insuffisant ou hélice qui touche un îlot |
Ce tableau décrit le comportement de la charge et non un classement universel. Une hélice peu inclinée dans une poche exiguë peut être pire qu’une longue rampe linéaire. Un outil coupant au centre peut tolérer une plongée droite qu’une fraise de toupie standard ne peut pas tolérer. La prévisualisation de l’opération et la documentation de l’outil déterminent l’exception.
Vérifiez le code généré et effectuez la première coupe en toute sécurité
Après le post-traitement, examinez le code G ou la prévisualisation de la machine pour la première descente. Le contrôleur peut représenter une rampe comme un mouvement coordonné X/Y/Z, tandis qu’une hélice peut apparaître comme une interpolation circulaire avec une variation de Z à chaque bloc. Un postprocesseur qui ne prend pas en charge le format d’arc prévu peut linéariser l’hélice ou produire une alarme du contrôleur.
Ne confondez pas le mouvement rapide de la machine vers le point de départ avec une plongée de coupe. La question importante est ce qui se passe après que l’outil a atteint la hauteur d’avance programmée. Sur un contrôleur de type GRBL, un mouvement en Z régi par l’avance de plongée configurée reste une plongée, même si la prévisualisation FAO ressemblait ailleurs à une approche.
Avant de couper, vérifiez les éléments suivants :
- L’outil est celui qui a été sélectionné dans le logiciel FAO, y compris le diamètre, le nombre de dents et la longueur de sortie.
- La rampe commence dans un matériau brut dégagé et ne croise pas une bride, une vis ou un dispositif de fixation.
- L’entrée ne commence pas sur un coin fragile ou un petit îlot.
- La première passe en profondeur laisse assez de matériau pour que la fraise produise des copeaux plutôt que de frotter.
- Le zéro Z et la hauteur sécuritaire de la machine correspondent à la configuration utilisée dans la simulation.
- Le fichier post-traité contient le mouvement XY prévu pendant la descente.
Effectuez le premier test dans une retaille ou laissez une petite surépaisseur sur la pièce réelle. Surveillez l’entrée et pas seulement le contour fini. Une bonne rampe produit un son de coupe ordinaire et des copeaux qui correspondent au reste de l’opération. Une mauvaise rampe se manifeste par des vibrations, une broche calée, un bord repoussé ou un anneau visible au point de départ.
Notre choix par défaut est une rampe ou une hélice, et non une plongée droite. La solution économique suffit ici : vous n’avez pas besoin d’un outil d’entrée spécial ni d’une nouvelle machine pour régler la plupart des problèmes d’entrée. Une géométrie correcte, une longueur de rampe raisonnable et des avances calculées pour la fraise utilisée permettent généralement de les régler. Achetez un outil coupant au centre seulement si votre travail nécessite régulièrement une entrée verticale et que la capacité supplémentaire de l’outil en justifie le coût; cela ne règle pas un parcours d’outil exigu, un bridage insuffisant ou une avance déjà inadéquate.
Questions fréquentes
Une plongée hélicoïdale est-elle préférable à une rampe pour les poches CNC?
Habituellement, une hélice est le choix indiqué lorsqu’une poche offre un diamètre ouvert suffisant pour que la fraise tourne autour. Elle évite une longue approche droite et répartit l’entrée autour de l’outil. Une rampe linéaire convient mieux lorsque la poche est étroite ou que l’approche peut rester à l’extérieur d’un bord visible. Vérifiez le parcours simulé pour vous assurer qu’il ne touche pas la paroi avant de choisir.
Est-ce que n’importe quelle fraise en bout peut plonger directement vers le bas?
Non. L’outil doit avoir une géométrie conçue pour la coupe axiale et les données du fabricant doivent autoriser cette opération. De nombreuses fraises de toupie coupent mal au centre exact, car la vitesse de coupe y est nulle. La mention « coupant au centre » est utile, mais elle n’établit pas une avance sécuritaire pour tous les matériaux ou toutes les profondeurs.
Pourquoi ma rampe FAO a-t-elle tout de même laissé une marque de plongée?
L’approche disponible est peut-être trop courte, le diamètre de l’hélice ne convient peut-être pas ou l’opération utilise peut-être un mouvement de plongée distinct avant le début de la rampe. Examinez le mouvement simulé et le code généré. Vérifiez également si l’opération sélectionnée affiche ses commandes de rampe sous Linking plutôt que dans le panneau principal Cutting Data.
Nous réalisons sur commande des travaux de découpe CNC et de coupe de précision ainsi que de conception et de développement de produits par l’intermédiaire de notre page de soumission.
Services associés
Tous les services →Vous avez un projet en tête?
Dites-nous ce que vous voulez faire fabriquer — nous répondons en 24 à 48 heures.