
- cnc
- correction d’avance
- épaisseur de copeau
- commande d’avance cnc
- réglage de toupie
Correction d’avance : 6 erreurs CNC qu’elle ne peut pas corriger
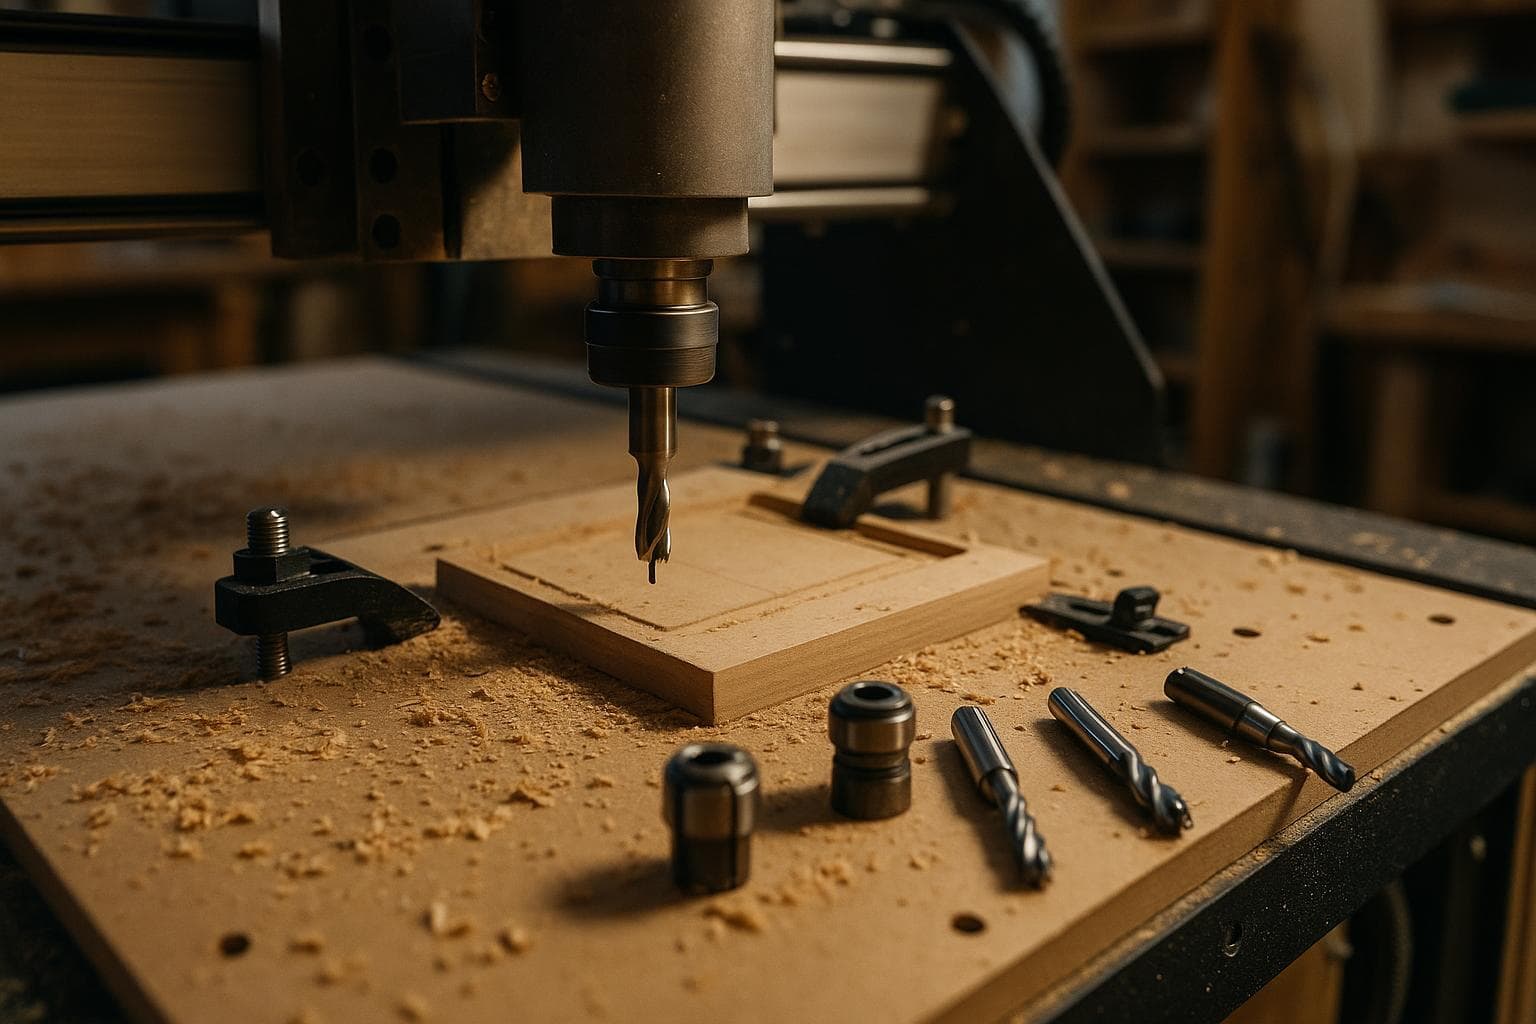
La correction d’avance semble être un filet de sécurité, mais elle ne change qu’un élément de la coupe : l’avance commandée. La réponse honnête est qu’elle peut adoucir un parcours d’outil correct sur une courte section, mais qu’elle ne peut pas corriger un mauvais outil, un mauvais maintien de pièce, une mauvaise évacuation des copeaux ou une vitesse de broche dangereuse.
Ce que la correction d’avance change dans une coupe CNC
Pour une fraise, l’épaisseur de copeau se calcule généralement ainsi :
épaisseur de copeau = avance ÷ (vitesse de broche × nombre de dents)
Si la vitesse de broche et le nombre de dents restent constants, réduire l’avance à régime constant réduit l’épaisseur de copeau. C’est important parce que la fraise doit retirer un copeau d’une certaine épaisseur, et non polir la surface avec ses arêtes de coupe.
Un opérateur inquiet réduit souvent la correction d’avance lorsque la machine produit un son agressif. Parfois, c’est la bonne réponse à court terme, surtout si le parcours d’outil entre dans une section plus dure que prévu ou si la machine commence à perdre sa position. Ce n’est toutefois pas un réglage neutre. Un copeau plus petit évacue moins de chaleur, et un copeau qui devient trop petit peut faire passer la coupe de l’usinage au frottement. Le son peut devenir moins fort pendant que l’outil chauffe davantage.
L’ajustement inverse peut aussi être valable. Si la coupe est stable, que les copeaux s’évacuent et que la machine dispose d’une capacité suffisante, une hausse modérée de l’avance augmente l’épaisseur de copeau. Elle doit être fondée sur les données de coupe du fabricant de l’outil et sur un test contrôlé, et non sur l’espoir que le bouton de correction trouvera le bon réglage pour vous.
La vitesse de broche est une variable distincte. Un contrôleur CNC peut être capable de commander la vitesse de broche lorsqu’il est connecté à une broche contrôlable ou à un variateur de fréquence. Une toupie manuelle branchée à une installation à vitesse fixe est différente : sa vitesse de broche ne peut pas être corrigée à partir du contrôleur. Le contrôleur peut modifier l’avance programmée, mais le cadran de la toupie ou la commande de vitesse externe règle son régime.
Erreurs 1–3 : réduire l’avance au lieu de corriger la coupe
Erreur 1 : réduire l’avance jusqu’à ce que le bruit s’arrête
La coupe semble moins agressive, mais l’arête est décolorée, l’outil est trop chaud pour être touché après le passage ou le matériau montre une bande lustrée et polie au lieu d’une paroi coupée proprement. Dans le bois, la surface peut être brune. Dans le plastique, l’arête peut s’étaler ou les copeaux peuvent fondre et se ressouder à la pièce. Cela se produit parce que la correction d’avance a réduit l’épaisseur de copeau sans réduire le régime.
Avant de toucher à la correction, trouvez la source du bruit. Regardez les copeaux, et pas seulement la broche. Vérifiez si l’outil contient de la résine, du plastique fondu, une arête émoussée ou des goujures bouchées. Confirmez que l’avance programmée, la vitesse de broche, le nombre de dents et le matériau correspondent aux valeurs utilisées pour calculer l’épaisseur de copeau. Si la coupe frotte déjà, il vaut mieux arrêter pour corriger la cause que terminer la pièce avec une faible correction d’avance.
Erreur 2 : traiter la correction d’avance comme un remplacement du maintien de pièce
La pièce se déplace, une section mince se soulève, la taille d’une poche change ou la fraise saisit un morceau de rebut mal fixé. Réduire l’avance peut rendre le mouvement moins spectaculaire, mais la référence a déjà bougé. Une mauvaise coupe plus lente reste une mauvaise coupe, et la machine peut continuer à usiner à partir de coordonnées qui ne décrivent plus le matériau brut.
Une fois la machine arrêtée et la broche éteinte, exercez une pression manuelle dans la direction de la force de la fraise. Vérifiez le matériau brut, la planche martyr, les brides, les vis, le joint d’aspiration s’il y en a un et les attaches sacrificielles. Cherchez les brides dans le parcours d’outil ainsi que les petits ponts qui seront coupés avant le contour final.
Faites fonctionner le parcours d’outil au-dessus du matériau lorsque le contrôleur permet une simulation à sec sécuritaire. Surveillez l’endroit où la pièce devient la moins soutenue, et pas seulement les premiers mouvements. Pour les petites pièces, ajoutez des attaches ou utilisez un gabarit qui soutient le matériau restant. La correction d’avance n’ajoute aucune force de serrage.
Erreur 3 : utiliser une avance plus faible pour masquer le mauvais outil ou le mauvais nombre de dents
Une fraise à une dent est utilisée avec des réglages prévus pour une fraise à deux dents, ou un outil dont la longueur de coupe est trop courte est enfoncé plus profondément que sa géométrie ne le permet. Il peut en résulter des vibrations, une mauvaise paroi, un outil dévié, des copeaux compactés ou une coupe qui chauffe même avec une faible correction d’avance.
Le nombre de dents modifie directement l’épaisseur de copeau. À avance et régime identiques, doubler le nombre de dents réduit de moitié l’épaisseur de copeau calculée. Le diamètre de l’outil, la longueur sortie, l’hélice, le revêtement, la longueur de coupe et le matériau modifient aussi la plage utilisable. Il n’existe aucun pourcentage de correction universel et sécuritaire qui rende correctes des données d’outil incompatibles.
Lisez le marquage de l’outil ou mesurez la fraise. Confirmez le diamètre, le nombre de dents, la longueur de coupe, la longueur totale et la longueur sortie. Comparez ces détails avec l’opération de FAO et la base de données d’outils. Pour un nouvel outil ou un nouveau matériau, utilisez un échantillon d’essai avec la même profondeur, le même maintien de pièce et la même orientation du grain ou de la feuille que pour le vrai travail. Si l’outil est trop flexible ou trop court pour l’opération, remplacez-le ou modifiez la géométrie. N’achetez pas une broche plus rapide pour corriger une erreur de sélection d’outil.
Erreurs 4–5 : durée du cycle, chaleur et unités programmées
Erreur 4 : oublier que la correction d’avance change la durée du cycle et l’équilibre thermique
La première pièce semble acceptable, mais une longue poche présente un fini différent près de ses derniers passages. Le parcours d’outil prend beaucoup plus de temps que prévu, les copeaux deviennent poudreux ou une arête en plastique commence à ramollir. Une correction plus faible peut aussi laisser la fraise stationner dans les coins ou pendant de courts mouvements de liaison, où l’avance programmée est déjà limitée par l’accélération.
La correction d’avance s’applique au mouvement commandé, sous réserve des propres limites du contrôleur. Elle ne fait pas fonctionner chaque mouvement au pourcentage affiché. L’accélération, les réglages de jerk, la vitesse dans les coins, l’anticipation et le traitement des petits segments peuvent tous limiter le mouvement réel. Utilisez l’affichage de l’avance réelle du contrôleur s’il est disponible, puis comparez-le avec l’avance commandée pendant les coupes droites, les arcs et les coins. Regardez une simulation pour repérer les longues pauses, les petits segments répétés et les changements rapides de direction.
Pour une longue opération, confirmez que l’épaisseur de copeau choisie reste logique avec la correction que vous prévoyez de maintenir. Si un réglage d’environ 70 % est nécessaire pour tout le travail, corrigez les paramètres programmés ou le parcours d’outil au lieu d’accepter une coupe avec frottement beaucoup plus longue. La solution rapide convient lorsqu’elle répond brièvement à un changement local de charge. Elle ne convient pas comme réglage permanent.
Erreur 5 : utiliser la correction avant de vérifier les unités programmées
La machine se déplace beaucoup plus vite ou beaucoup plus lentement que prévu, même si le pourcentage affiché à la commande semble familier. Un fichier peut être en millimètres par minute alors que l’opérateur s’attend à des millimètres par seconde, ou un fichier en pouces peut être chargé avec le mauvais mode d’unités. Une faible correction peut faire paraître temporairement gérable une mauvaise hypothèse sur les unités.
Lisez l’en-tête du fichier et le mode d’unités du contrôleur avant de démarrer la broche. Vérifiez un déplacement rapide connu et un déplacement de coupe connu au-dessus du matériau brut. Confirmez que l’avance affichée utilise les mêmes unités que le fichier produit par le logiciel de FAO. Vérifiez le système de coordonnées de travail, la correction de longueur d’outil et le zéro Z pendant la même simulation à sec.
La première coupe devrait être un test peu profond et visible, où une erreur peut être arrêtée avant que l’outil atteigne le contour final. Gardez une main près de la commande d’arrêt et surveillez le mouvement réel. La correction d’avance est utile pendant ce test, mais elle ne doit pas remplacer la vérification des unités et des corrections.
Procédure pratique de correction d’avance
Nous utilisons la correction comme une réponse contrôlée, et non comme un remplacement de la préparation. Avant de lancer la coupe dans le panneau ou la feuille, suivez cette séquence :
- Confirmez l’épaisseur du matériau, le diamètre de la fraise, le nombre de dents, la longueur sortie et la profondeur programmée.
- Vérifiez le système de coordonnées de travail et confirmez le zéro Z avec le matériau réel en place.
- Simulez le parcours au-dessus du matériau, y compris les brides, les attaches, les sections minces et le contour final.
- Commencez la première coupe avec l’avance programmée et surveillez la forme des copeaux, le son, la charge ainsi que l’évacuation de la poussière ou des copeaux.
- Si la charge augmente, réduisez brièvement l’avance tout en cherchant la cause. Ne laissez pas la correction à un niveau faible sans recalculer l’épaisseur de copeau.
- Si la coupe est stable, mais que l’outil produit de la poussière au lieu de copeaux, arrêtez et corrigez l’avance, le régime, l’outil ou la profondeur de passe plutôt que de vous fier à un son plus silencieux.
- Notez les réglages qui ont produit un résultat d’essai propre sur cette machine, avec cet outil et ce matériau.
Notre position est simple : utilisez la correction d’avance pour gérer un changement local connu de la charge de coupe. Si elle est nécessaire du premier au dernier mouvement, arrêtez l’opération et corrigez les valeurs de base. Une coupe d’essai prudente coûte moins cher que de sacrifier un panneau fini, et une nouvelle broche ou une mise à niveau du contrôleur ne corrige aucun problème causé par un mauvais calcul de l’épaisseur de copeau.
Questions fréquentes
Réduire l’avance endommage-t-il toujours la coupe?
Non. Réduire l’avance peut convenir à une courte section où la machine subit une hausse temporaire de la charge, à condition que l’épaisseur de copeau qui en résulte reste assez grande pour l’outil et le matériau. À régime constant, toutefois, réduire l’avance réduit l’épaisseur de copeau. Si l’outil commence à frotter, à brûler, à s’étaler ou à produire de la poussière, le réglage plus faible rend la coupe pire.
Un contrôleur CNC peut-il ralentir la broche d’une toupie manuelle?
Seulement si la toupie est connectée à un système de réglage de vitesse que le contrôleur peut commander. Sur une toupie manuelle dotée de son propre cadran de vitesse et sans interface avec le contrôleur, la vitesse de broche ne peut pas être corrigée à partir du contrôleur. Le contrôleur peut modifier l’avance, tandis que le cadran de la toupie ou la commande externe règle le régime.
Que dois-je changer en premier lorsqu’une coupe CNC semble anormale?
Arrêtez ou réduisez la charge juste assez pour assurer la sécurité de la machine, puis vérifiez le maintien de pièce, l’état de l’outil, le nombre de dents, la longueur sortie, l’évacuation des copeaux, l’avance programmée, le régime et la profondeur de coupe. Regardez les copeaux et l’arête coupée. Modifiez une variable à la fois dans une zone d’essai et recalculez l’épaisseur de copeau chaque fois que l’avance, le régime ou le nombre de dents change.
Nous réalisons des travaux CNC faits sur commande par l’intermédiaire de la page de soumission.
Services associés
Tous les services →Vous avez un projet en tête?
Dites-nous ce que vous voulez faire fabriquer — nous répondons en 24 à 48 heures.