
- découpe laser
- gravure laser
- coin brûlé
- puissance minimale puissance maximale
- dépannage laser
Pourquoi les coins brûlent au laser
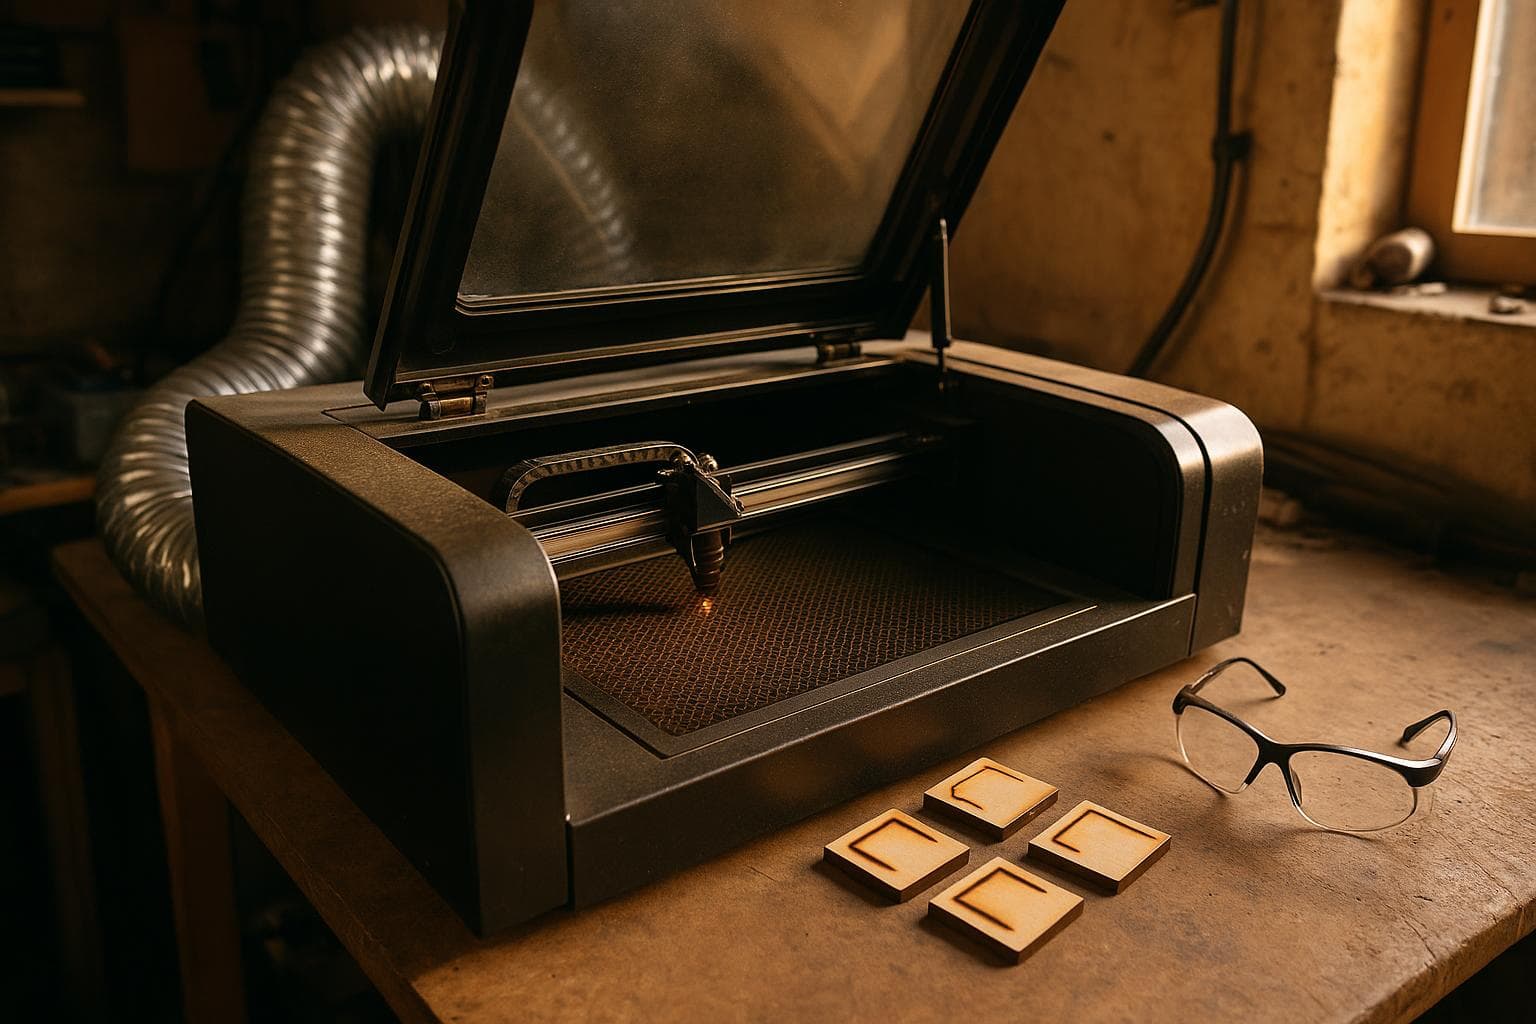
Une ligne laser droite peut sembler nette alors que chaque changement de direction devient brun, carbonisé ou visiblement plus large. La réponse courte est que la tête ralentit dans le coin tandis que le faisceau continue de fonctionner. Le matériau reçoit donc trop d’énergie sur une distance trop courte.
La bonne correction consiste à faire varier la puissance selon la vitesse, plutôt qu’à réduire la puissance pour tout le travail. Vérifiez d’abord les réglages de commande, puis l’accélération, la mise au point, les composants optiques, le matériau et la mécanique, dans cet ordre.
Comment un coin reçoit trop d’énergie
Une tête en mouvement décélère à l’approche d’un changement de direction, puis accélère à la sortie. Sur un segment droit, elle peut se déplacer à la vitesse programmée pendant la majeure partie de la ligne. Dans un coin à angle droit, sa vitesse diminue, parfois fortement, avant le changement de direction.
Si la puissance du laser reste fixe alors que la vitesse de déplacement diminue, le faisceau reste plus longtemps sur chaque millimètre. Le résultat est une marque plus foncée, une saignée plus large ou un petit creux à l’intérieur du coin. Il s’agit d’un coin brûlé au laser, et c’est d’abord un problème de mouvement et d’énergie, avant d’être un problème de lentille.
Pour obtenir une réaction constante du matériau, la relation utile est la suivante :
énergie par unité de longueur ≈ puissance ÷ vitesse de déplacement
Une puissance qui suit la vitesse maintient l’énergie par unité de longueur constante dans le coin. Le contrôleur réduit la puissance lorsque la tête ralentit, puis l’augmente lorsque la tête accélère. Cette approche préserve la marque sur les segments droits au lieu d’affaiblir chaque segment droit pour protéger un coin.
Commande de puissance, accélération et géométrie des coins
Commencez par les réglages du logiciel de travail et du contrôleur. Dans les logiciels qui affichent Min Power et Max Power, ces valeurs contrôlent souvent les extrémités correspondant à la basse vitesse et à la pleine vitesse d’un déplacement vectoriel. Le comportement exact dépend du micrologiciel du contrôleur et du profil de l’appareil dans le logiciel. Ne présumez donc pas qu’un champ portant la même étiquette se comporte de façon identique sur chaque laser.
Une erreur courante consiste à régler la puissance minimale au même niveau que la puissance maximale. Le contrôleur n’a alors aucune plage utile pour réduire la puissance lorsque la vitesse diminue. Une autre erreur consiste à régler la puissance minimale trop haut. Le coin peut continuer de brûler même si la ligne droite semble correcte.
Réalisez un petit test contenant un carré, un rayon serré et une ligne droite. Gardez le matériau, la mise au point, l’assistance pneumatique et la vitesse inchangés. Testez plusieurs valeurs de puissance minimale en laissant la puissance maximale fixe. Utilisez une retaille provenant de la même feuille et examinez à quel point le coin et la ligne droite sont foncés.
Les signes indiquant que le réglage est en cause comprennent :
- La brûlure change de façon notable lorsque la puissance minimale change.
- Les segments droits restent à peu près de la même teinte.
- Les coins serrés s’améliorent avant les courbes larges.
- La découpe se termine toujours avec la puissance maximale choisie.
Ne réduisez pas d’abord la puissance maximale, sauf si les sections droites sont déjà trop foncées. Réduire la puissance partout est une solution de facilité, et c’est souvent suffisant pour une gravure ponctuelle où une légère perte de contraste n’a pas d’importance. Pour un travail reproductible, une puissance ajustée selon la vitesse est une meilleure correction.
Certains contrôleurs offrent la puissance dynamique sous un autre nom, et certaines catégories de machines ne la prennent pas en charge dans tous les modes de mouvement. Consultez le manuel du contrôleur et les commandes de mouvement générées avant de considérer une case à cocher du logiciel comme la preuve que la compensation est active.
Un réglage d’accélération bas fait passer plus de temps à la tête pour ralentir et accélérer. Un coin intérieur prononcé lui laisse moins de distance pour effectuer ce changement de vitesse. Ces deux conditions augmentent l’exposition dans le coin.
N’augmentez pas l’accélération à l’aveuglette. La machine doit pouvoir gérer le changement sans perte de pas, vibration, mouvement du cadre ou effet de résonance visible. Un réglage qui rend un carré de test plus propre peut tout de même nuire à la précision avec une tête plus lourde ou un cadre instable.
Voici un tableau pratique pour distinguer les différents profils :
| Condition de mouvement | Énergie par unité de longueur | Marque visible typique | Test de confirmation |
|---|---|---|---|
| Puissance constante pendant le ralentissement | Augmente lorsque la vitesse diminue | Coin intérieur foncé ou saignée élargie | Varier la puissance minimale ou activer une puissance dynamique vérifiée |
| Puissance ajustée selon la vitesse avec une longue décélération | Plus près d’une valeur constante, mais exposition plus longue | Léger assombrissement du coin et possible dépassement | Comparer les réglages d’accélération dans la plage sécuritaire de la machine |
| Puissance élevée sur les segments droits | Élevée à toutes les vitesses | Lignes et coins trop foncés | Réduire la puissance maximale sur une retaille |
| Géométrie serrée avec les réglages de commande normaux | Change sur une courte distance | Petite brûlure nette aux changements de direction | Comparer des trajectoires carrées, arrondies et droites |
Pour la gravure, un réglage de surbalayage (overscan) peut réduire les bandes foncées aux extrémités des passes tramées, mais le surbalayage ne corrige pas un coin vectoriel. Traitez ces deux problèmes séparément.
Mise au point, composants optiques, matériau et circulation d’air
Les erreurs de mise au point touchent généralement l’ensemble du motif, mais elles peuvent rendre les coins plus mauvais parce qu’un point large et faible favorise une exposition plus longue. Une lentille ou un miroir sale peut aussi réduire la puissance et élargir le faisceau, ce qui peut amener quelqu’un à augmenter la puissance jusqu’à ce que les coins se carbonisent.
Avant de remplacer un composant optique, inspectez-le sous un bon éclairage, avec la machine hors tension. Recherchez une pellicule de fumée, de la poussière, des éclats ou une marque de chaleur. Ne touchez pas une surface optique avec un chiffon sec. Suivez la méthode de nettoyage du fabricant du composant optique et utilisez des produits adaptés à ce composant.
Confirmez la mise au point avec un test en rampe ou avec la méthode indiquée pour la machine. Une feuille plate, un contreplaqué gauchi ou une pièce maintenue à la mauvaise hauteur peuvent déplacer suffisamment le point focal pour modifier la saignée et la couleur du bord. Mesurez la surface de travail réelle, et pas seulement la position du plateau.
Le test de confirmation consiste en une grille de lignes droites mise au point à plusieurs combinaisons de puissance et de vitesse. Si la marque la plus étroite et la plus nette ne se trouve pas à la position de mise au point prévue, corrigez la mise au point avant de modifier la compensation des coins. Si toutes les positions produisent une marque large ou faible, inspectez le trajet optique et vérifiez que la lentille est correctement installée.
Les variations du matériau peuvent imiter un problème de commande. La densité du bois, les poches de résine, les couches adhésives, la peinture, le ruban-cache et la contamination de surface n’absorbent pas la chaleur et ne se carbonisent pas au même rythme. Un coin situé au-dessus d’une bande dense peut sembler plus foncé même lorsque le contrôle de l’énergie est correct.
Comparez un coin sur deux zones propres de la même feuille. Faites ensuite pivoter le matériau et répétez le test. Si la marque foncée suit le grain, le revêtement ou l’emplacement sur la feuille plutôt que la géométrie de la trajectoire, les réglages de la machine ne sont pas les premiers suspects.
L’assistance pneumatique est surtout importante pendant la découpe et la gravure produisant beaucoup de fumée. Un jet faible ou mal dirigé peut laisser de la suie dans les coins parce que la tête y ralentit localement et que la fumée reste près de la surface. Vérifiez l’alignement de la buse, l’état du tuyau et le trajet de l’air. N’utilisez pas le débit d’air comme substitut à un réglage correct de la puissance selon la vitesse : un débit excessif peut refroidir, déplacer ou marquer certains matériaux minces.
Pour un travail masqué, comparez une retaille non masquée si le procédé le permet. Les résidus d’adhésif et le type de masquage peuvent modifier la teinte visible sans changer la chaleur réellement reçue. Un bord propre sur le matériau nu et un bord foncé à travers le masquage indiquent un problème lié au procédé de masquage.
Mouvement mécanique et sortie du contrôleur
Les problèmes mécaniques sont moins fréquents qu’un comportement incorrect de la puissance, mais ils sont importants si le coin est foncé d’un côté, doublé, déplacé ou accompagné d’un effet de résonance. Vérifiez la tension des courroies, les vis sans tête des poulies, la propreté des rails et les fixations de la tête. Une fois l’alimentation coupée, déplacez la tête dans toute la zone de travail et repérez les points qui coincent.
Une poulie desserrée peut faire hésiter la tête ou la faire rebondir lors d’un changement de direction. Une courroie trop lâche peut produire un coin flou et élargi; une courroie trop serrée peut ajouter de la friction et des vibrations. La tension correcte dépend de la machine. Utilisez donc la méthode de réglage du fabricant plutôt que de reproduire une mesure provenant d’un autre cadre.
Le test de confirmation consiste en un contour à faible puissance ou en un test au stylo, avec le faisceau désactivé si la machine le permet. Exécutez le même carré dans différentes orientations et positions. Un défaut qui suit l’axe de la machine ou qui se répète dans une même région suggère un problème de matériel de mouvement. Un défaut qui suit partout la géométrie vectorielle ramène plutôt aux réglages de commande ou à l’exposition du procédé.
Ce n’est qu’après ces tests que nous examinerions en détail la sortie du contrôleur. Comparez le comportement de la vitesse et de la puissance commandées dans l’aperçu de la machine, les données de diagnostic ou le fichier de mouvement, lorsque ce format est documenté. Ne modifiez pas les commandes de la machine à la main, sauf si la documentation du contrôleur définit les champs pertinents.
Procédure de réglage reproductible
Une fois la cause déterminée, faites le réglage avec une petite matrice plutôt qu’avec un projet pleine grandeur. Utilisez le matériau réel ainsi que la même mise au point, le même débit d’air, le même masquage et le même type de trajectoire.
- Choisissez la puissance maximale nécessaire pour la ligne droite ou la découpe, et non pour le pire coin.
- Réglez une puissance minimale prudente, puis augmentez-la seulement jusqu’à ce que la teinte du coin corresponde à celle du segment droit.
- Testez un carré, un angle aigu, un rayon et une longue ligne.
- Vérifiez les deux côtés du matériau pour repérer la carbonisation, les découpes incomplètes ou un bord surélevé.
- Enregistrez les réglages avec l’épaisseur du matériau, la position de mise au point, le type de trajectoire et le profil du contrôleur.
Pour la découpe, évaluez le résultat selon la séparation complète et la qualité du bord. Pour la gravure, évaluez la teinte et la largeur de ligne. Un réglage qui rend un échantillon uniforme peut tout de même échouer s’il laisse une découpe partiellement attachée. Examinez donc le résultat réel du procédé plutôt que seulement la surface supérieure.
Notre position est simple : corrigez d’abord la puissance ajustée selon la vitesse avant de vous attaquer à l’accélération ou d’acheter des composants optiques. Réduire la puissance partout est acceptable pour une gravure rapide ou un test de matériau, mais cela gaspille l’énergie utile sur les segments droits et peut créer des découpes incomplètes. Une nouvelle lentille, un contrôleur plus rapide ou un cadre plus lourd ne corrigera pas l’absence d’une plage de commande de puissance.
Pourquoi les coins brûlent-ils au laser alors que les courbes semblent correctes?
Une courbe peut permettre à la tête de changer graduellement de direction, tandis qu’un coin à angle droit exige une décélération et une accélération plus brusques. Plus le rayon est serré et plus le ralentissement est long, plus il est probable qu’une puissance fixe surexpose le bord intérieur. Comparez un carré à une version à grand rayon avec des réglages identiques pour le confirmer.
Dois-je réduire la puissance du laser ou augmenter la vitesse pour arrêter les coins brûlés?
Corrigez d’abord l’ajustement de la puissance selon la vitesse et vérifiez la puissance minimale. Si la ligne droite est déjà correcte, réduire la puissance maximale ou augmenter la vitesse affaiblit toute la trajectoire. Si les lignes droites et les coins sont tous trop foncés, ajustez l’exposition générale après avoir confirmé la mise au point et le comportement du matériau.
Que signifient la puissance minimale et la puissance maximale sur un laser?
Sur les contrôleurs et les logiciels qui prennent en charge la puissance vectorielle dynamique, la puissance maximale correspond généralement à la cible de sortie à la vitesse de déplacement programmée, tandis que la puissance minimale correspond à la cible de sortie inférieure pendant les mouvements plus lents. Les noms et la mise en œuvre varient selon le micrologiciel du contrôleur et le profil de l’appareil. Vérifiez donc le manuel et testez les valeurs avec un carré et une ligne droite.
Nous réalisons des articles découpés et gravés au laser, faits sur commande, par l’intermédiaire de Découpe et gravure laser.
Services associés
Tous les services →Vous avez un projet en tête?
Dites-nous ce que vous voulez faire fabriquer — nous répondons en 24 à 48 heures.