
- cnc
- travail du bois
- planche gauchie
- aplanissement du bois
- surfaçage
Planche gauchie sur CNC : caler et surfacer à plat
Traduit de l’anglais
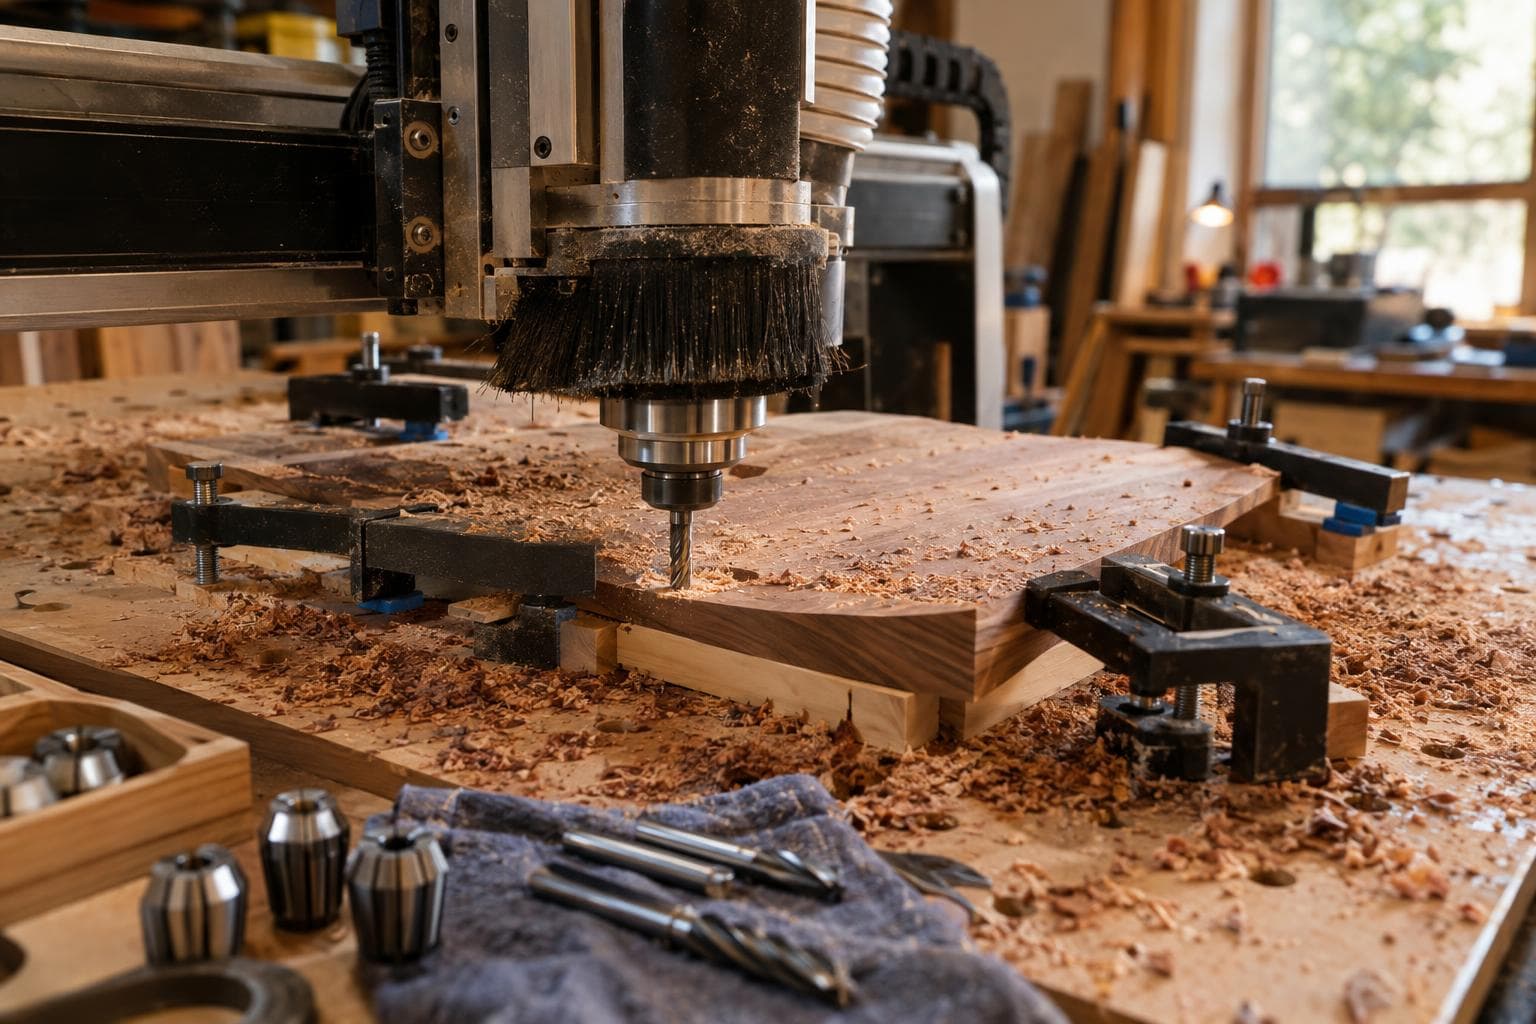
Une planche creusée peut sembler plate sous les serre-joints tout en produisant un mauvais réglage CNC. La réponse courte consiste à soutenir les creux, à laisser la planche dans sa position naturelle et à surfacer le côté haut exposé plutôt que de forcer toute la pièce à plat.
Erreur 1 : aplatir la courbure de la planche avec les serre-joints
Un serre-joint peut faire paraître une pièce gauchie utilisable tout en y emmagasinant des contraintes. Lorsque les serre-joints sont retirés, la planche reprend sa forme initiale. Une planche serrée à plat reprend sa forme une fois libérée; toute découpe faite alors qu’elle est contrainte peut donc ne plus être alignée avec la surface que vous vouliez créer.
Le problème est facile à manquer pendant l’usinage. La première face peut sembler acceptable, mais la planche bouge après avoir été libérée. Une deuxième opération se retrouve alors à un angle différent, un assemblage collé se tord ou une section mince se soulève suffisamment pour accrocher une fraise.
La vérification avant l’usinage
Desserrez brièvement chaque serre-joint après avoir positionné la pièce. Vérifiez si un coin se soulève, si un espace s’ouvre sous une règle droite ou si la planche bascule sur le panneau martyr. Si elle bouge, considérez-la comme gauchie plutôt que d’accepter sa position serrée comme géométrie de travail.
Pour une pancarte à graver sur un seul côté, une gravure peu profonde ou une pièce dont le dos n’a pas besoin d’être parallèle, le serrage peut être suffisant. Pour une planche qui doit avoir une face de référence plane, c’est le mauvais point de départ. Nous préférons prendre le temps de soutenir la courbure plutôt que de découper une surface d’apparence plane dans une pièce contrainte.
Erreur 2 : appuyer sur le côté creux au lieu de le soutenir
Le côté creux d’une planche n’est pas un point de serrage fiable. Le pousser vers le bas modifie la forme de la planche et peut laisser des zones non soutenues entre les serre-joints. Ces zones peuvent se soulever sous les forces de coupe, particulièrement pendant une passe plus profonde ou près du bord de la pièce.
L’installation la plus appropriée consiste à placer des cales sous les zones creuses afin que la planche repose sans basculer. Les cales n’ont pas besoin de forcer la planche dans une nouvelle forme. Elles doivent seulement combler suffisamment l’espace entre la planche et le panneau martyr pour empêcher la fraise de faire fléchir la pièce.
Utilisez un matériau mince et stable pour les cales. Des retailles de la même planche, une feuille de plastique rigide ou des laminations de papier peuvent convenir, selon l’espace à combler et la charge de coupe. Une cale molle ou compressible peut changer de hauteur pendant l’usinage. Une cale haute placée en un seul point isolé peut aussi créer un nouveau pivot.
La vérification avant de fixer la pièce
Une fois les serre-joints installés, appuyez à la main à plusieurs endroits autour de la planche. Elle ne devrait ni basculer ni présenter de ressort évident lorsque vous retirez la pression. Glissez une jauge d’épaisseur mince, une bande de papier ou une cale d’épaisseur connue sous les espaces possibles et notez où un soutien est nécessaire.
Vérifiez ensuite le dégagement de la fraise. Une cale qui arrive trop près de la trajectoire d’outil peut devenir un projectile ou endommager la fraise. Gardez le soutien à l’extérieur de la zone de coupe ou modélisez les zones à éviter dans le réglage si la trajectoire passe près du bord.
Erreur 3 : supposer que le panneau martyr est suffisamment plat
Une pièce gauchie peut être tenue responsable d’un problème de hauteur qui vient en réalité du panneau martyr. De la poussière sous la planche, un panneau martyr endommagé, une couche sacrificielle inégale ou un bâti de machine qui n’est pas correctement aligné peuvent tous faire varier la hauteur de la surface supérieure.
C’est important, car le surfaçage enlève du matériau du côté haut plutôt que de pousser le côté bas vers le bas. Si la hauteur du soutien varie, une passe de surfaçage peut créer une nouvelle pente ou laisser des zones intactes qui donnent l’impression que le problème vient de la fraise.
La vérification avant la coupe
Inspectez le panneau martyr avec une règle droite dans les deux axes de la machine et sur les deux diagonales. Nettoyez la zone de contact avant de placer la pièce. Si la machine possède une routine connue de surfaçage du panneau martyr, utilisez-la avant de diagnostiquer la planche elle-même.
Une simple cartographie des hauteurs peut être utile. La broche étant dégagée en toute sécurité, mesurez l’espace entre une règle droite et le panneau martyr à plusieurs endroits. Vous n’avez pas besoin d’une précision de laboratoire. Vous devez savoir si la surface de soutien est suffisamment plane pour respecter la tolérance d’épaisseur requise par votre pièce.
Si le panneau martyr est visiblement inégal, corrigez-le d’abord. Caler une planche gauchie sur un panneau martyr lui-même gauchi rend le réglage plus difficile à comprendre et peut laisser trop peu de matériau pour l’épaisseur finale.
Erreur 4 : surfacer trop profondément dès la première passe
La première passe de surfaçage devrait valider le réglage, et non éliminer tout le problème d’un seul coup. Une passe profonde augmente la force de coupe, favorise les mouvements et peut exposer une cale ou un serre-joint qui se trouvait bien sous la surface prévue.
Réglez la hauteur de surfaçage à partir du point le plus haut que vous pouvez repérer, puis faites une passe d’essai peu profonde sur une zone limitée ou sur toute la pièce avec un engagement prudent. Les régions intactes montrent où se trouvent les points hauts d’origine. Si la fraise atteint toute la zone prévue sans que la planche bouge, faites la passe suivante à la profondeur minimale nécessaire.
La bonne quantité dépend de la profondeur de la courbure, de l’épaisseur de la planche, du diamètre de la fraise, de la rigidité de la broche, de la vitesse d’avance et de la façon dont la pièce est soutenue. Il n’existe aucune profondeur de surfaçage universelle qui soit sûre pour tous les réglages CNC d’une planche gauchie.
La vérification après la passe d’essai
Arrêtez la broche et inspectez la surface nouvellement coupée pendant que la planche reste serrée. Vérifiez les éléments suivants :
- Les zones encore intactes indiquent les régions plus basses.
- Un grain pelucheux ou arraché peut indiquer une fraise inadéquate, un tranchant émoussé ou une direction d’avance mal choisie.
- Un changement soudain de son ou de fini peut indiquer que la fraise a atteint une cale ou un serre-joint.
- L’apparition d’un espace sous la planche signifie que la disposition des soutiens a changé.
- Un résultat d’épaisseur qui laisse trop peu de matériau pour la pièce prévue.
Mesurez la zone surfacée avec un pied à coulisse ou une jauge de profondeur à plusieurs endroits. Ne jugez pas la planéité uniquement à l’apparence. Un fini lisse et étendu peut tout de même suivre une erreur du bâti de la machine.
Erreur 5 : faire confiance à la première face sans vérifier la seconde
Le surfaçage d’une face vous donne une face de référence, mais pas automatiquement une planche finie parallèle. Si vous retirez la pièce, la retournez et la serrez contre une face non surfacée ou non soutenue, la deuxième opération peut reproduire le problème initial.
Pour obtenir une pièce parallèle, surfacez la première face pendant que la planche est soutenue, puis placez cette nouvelle face contre un support reconnu comme plat. Si la planche est encore mince ou flexible, ajoutez un soutien sous la face finie sans créer une nouvelle courbure.
L’épaisseur cible détermine la quantité de matériau qui peut être retirée. Marquez l’épaisseur minimale prévue sur le chant ou inscrivez-la dans les notes de réglage. Il est facile de continuer à chercher la dernière zone basse jusqu’à ce que la planche soit plus mince que ce que permet la conception.
La vérification avant de retourner la pièce
Mesurez l’épaisseur aux coins et près du centre. Comparez ces mesures au dessin ou au modèle FAO. Confirmez que la nouvelle face repose de façon stable sur le support, sans basculer. Si elle bascule, trouvez la cause avant de couper la deuxième face.
Une courte coupe d’essai dans une retailles peut confirmer que le repère de travail et l’hypothèse concernant la surface supérieure ont été conservés après le retournement. Cela coûte moins cher que de découvrir une erreur de décalage dans la zone finie.
Choisir le réglage le moins compliqué
Pour la plupart des pièces en bois massif creusées, nous choisirions des cales, des serre-joints et une passe de surfaçage prudente. Le maintien par dépression est utile lorsque la planche présente une grande zone de contact relativement bien fermée, mais il ne dispense pas de comprendre la forme de la planche. Une dépression peut maintenir assez fermement une mauvaise géométrie pour rendre le problème plus difficile à voir.
| Méthode de réglage | Comportement du soutien | Matériau retiré | Principal mode de défaillance | Vérification avant la coupe |
|---|---|---|---|---|
| Serrer la planche à plat | Force la courbure vers la surface de soutien | Dépend de la position déformée | La planche reprend sa forme après avoir été libérée | Desserrer les serre-joints et vérifier s’il y a un mouvement |
| Caler les zones basses et serrer | Soutient la planche sans aplatir la courbure | Le côté haut est surfacé | La cale se comprime ou se trouve dans la trajectoire d’outil | Appuyer à plusieurs endroits et vérifier si la planche bascule |
| Maintien par dépression | Maintient les grandes zones de contact avec une force répartie | Le côté haut peut être surfacé si le soutien est solide | Une fuite ou un contact inégal laisse la planche bouger | Vérifier l’étanchéité, le contact et les mouvements sur les bords |
| Surfacer un panneau martyr inégal, puis la pièce | Crée une référence plus plane sous la pièce | Le côté haut de chaque surface est retiré | L’erreur du bâti est transférée à la pièce | Balayer le bâti et inspecter la passe d’essai |
La méthode économique est souvent suffisante ici. Vous n’avez pas besoin d’une table à dépression, d’un ensemble de palpage ou d’un nouveau gabarit pour aplanir une seule planche gauchie. Des cales stables et une vérification à la main peuvent régler le vrai problème. Une amélioration devient utile lorsque le même problème de soutien se répète sur de nombreuses pièces ou lorsque la pièce contient trop peu de matériau pour tolérer des coupes d’essai.
Questions fréquentes
Puis-je aplanir une planche creusée en la serrant toute une nuit?
Non, pas de façon fiable. Le serrage peut maintenir temporairement la planche à plat, mais le bois peut reprendre sa forme creusée après avoir été libéré. Si la planche doit rester plate, retirez du matériau du côté haut pendant qu’elle est soutenue dans sa position naturelle, puis établissez une face de référence stable.
Quelle quantité dois-je surfacer sur une planche gauchie?
Retirez seulement ce qu’il faut pour atteindre la zone la plus basse requise, en gardant une marge pour l’épaisseur finale. Commencez par une passe peu profonde et inspectez les zones intactes. La profondeur nécessaire dépend de la courbure, de l’épaisseur de la planche et de la précision du soutien; une passe d’essai mesurée est donc plus sûre que le choix d’une valeur fixe.
Les cales doivent-elles être collées au panneau martyr?
Pas pour un réglage simple si elles restent à l’extérieur de la trajectoire d’outil et que les serre-joints empêchent tout mouvement. Les coller peut compliquer le nettoyage et créer une erreur de hauteur. Fixez ou repositionnez une cale si la pression de la main la fait glisser, se comprimer ou incliner la planche.
The Boss Factory fabrique des pièces faites sur commande grâce au travail du bois sur mesure et à la découpe CNC et de précision; demandez une soumission.
Services associés
Tous les services →Vous avez un projet en tête?
Dites-nous ce que vous voulez faire fabriquer — nous répondons en 24 à 48 heures.