
Impression 3D et prototypage à Moncton
Pièces fonctionnelles, prototypes et petites séries
Fabriqué à notre atelier de Dieppe (N.-B.) pour la clientèle du Grand Moncton. Ramassage sur rendez-vous, ou livraison partout au Canada, aux États-Unis et à l’international.
Vous hésitez sur le procédé? Décrivez le résultat voulu et nous vous aiderons à choisir.
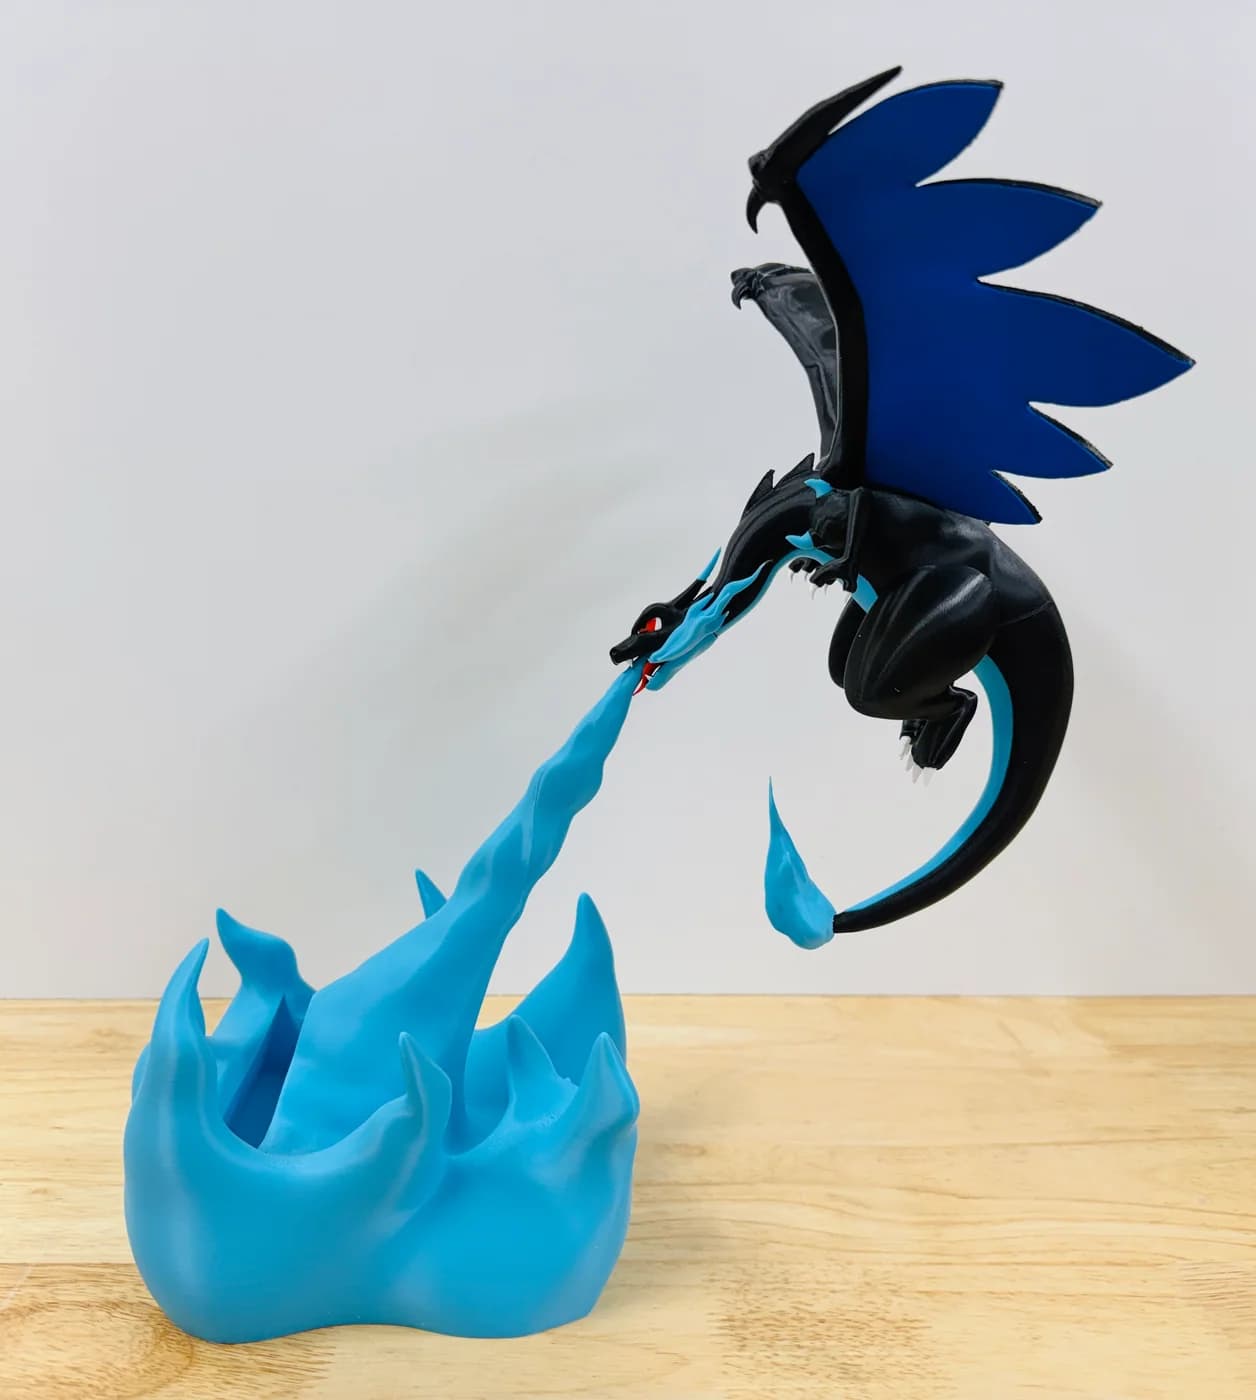
Ce que nous pouvons faire pour vous
- Pièces fonctionnelles et boîtiers
- Prototypes sur mesure et développement de produits
- Assemblages multipièces et petites séries
- Préparation de fichiers et optimisation de l’impression
Concrètement
Nous imprimons des pièces fonctionnelles plutôt que des bibelots : le support qui tient un objet en place, le boîtier qui abrite une carte de circuit imprimé, le bouton qu’on ne fabrique plus et que personne ne vend. Envoyez-nous un fichier STL et nous vous dirons s’il s’imprimera bien, et nous vous le dirons franchement si un autre procédé vous conviendrait mieux.
Procédés, matériaux ou plateformes
- Impression 3D
Vous avez déjà un fichier?
Téléversez un fichier STL ou OBJ et notre outil de soumission mesure le modèle lui-même. C’est la façon la plus rapide d’obtenir un vrai chiffre plutôt qu’une estimation au jugé, et l’outil est ouvert à tous.


Guide de planification
Ce qu’il faut savoir avant de commander
Ce que l’impression FDM fait vraiment bien
L’impression par dépôt de fil fondu construit une pièce en déposant du plastique fondu couche par couche. Ce procédé est imbattable pour une chose : produire un seul objet physique, d’une forme que personne ne fabrique en série, sans payer d’abord un moule ou un montage. Une pièce coûte à peu près le même prix à l’unité que la dixième.
Ce procédé convient aux supports, aux carters et aux boîtiers, aux entretoises, aux gabarits et montages de fixation, aux guides de perçage, aux pièces de remplacement pour de l’équipement abandonné par son fabricant, et aux prototypes qu’il faut tenir en main avant de lancer une production. Toute pièce dont la géométrie compte plus que le fini de surface est une bonne candidate.
C’est aussi la bonne façon de tester une conception à peu de frais. Imprimer trois versions d’une pièce en une semaine coûte très peu et vous apprend ce qu’un écran ne vous dira jamais : si elle dégage vraiment la tête du boulon, si la paroi est assez rigide, si votre main s’y adapte.
Choisir un matériau
La plupart des impressions décevantes viennent du choix du matériau, pas d’un échec d’impression. La pièce est sortie exactement comme demandé, dans un plastique qui ne convenait pas à l’endroit où elle a abouti. Les propriétés ci-dessous sont celles des plastiques eux-mêmes, pas une liste de nos stocks : dites-nous dans quel environnement la pièce sera utilisée et nous choisirons en conséquence.
L’erreur la plus courante, c’est le PLA dans un endroit chaud. Le PLA commence à ramollir vers 60 °C, et l’intérieur d’une voiture stationnée en juillet dépasse facilement cette température. Un support de téléphone en PLA sur un tableau de bord va s’affaisser, et on croira que l’impression a échoué alors qu’elle était correcte.
Concevoir une pièce qui s’imprime bien
Une pièce imprimée n’est pas une pièce moulée par injection et ne demande pas la même géométrie. Quelques habitudes font l’essentiel de la différence entre une pièce qui fonctionne et une pièce qui casse.
La plus importante est l’orientation. Une pièce imprimée est solide dans le plan de ses couches et faible entre elles : la liaison entre les couches est l’axe faible. Un crochet imprimé à plat sur le plateau supportera une forte traction; le même crochet imprimé debout peut se délaminer le long d’une couche. Dites-nous comment la pièce sera sollicitée et nous l’orienterons en conséquence, ce qui ne coûte rien et fait souvent toute la différence.
Nous envoyer un fichier, ou ne pas en avoir
Si vous avez un modèle, notre outil de soumission accepte les fichiers STL et OBJ et mesure directement la géométrie. Exportez en millimètres, assurez-vous que le maillage est fermé et vérifiez l’échelle avant l’envoi : un modèle qui arrive au 1/25 de sa taille parce qu’il a été exporté en pouces est le problème le plus fréquent que nous voyons, et il reste invisible tant que personne ne vérifie les dimensions.
Si vous n’avez pas de modèle, c’est normal et ce n’est pas un problème. Un croquis sur papier avec quelques mesures, une photo de la pièce brisée à côté d’une règle ou la pièce elle-même suffit pour commencer. Dessiner le modèle fait partie du travail, et c’est inscrit dans la soumission comme temps de conception au lieu d’être caché dans le prix de l’impression.
Dans les deux cas, une épreuve vous est envoyée pour approbation avant toute impression : vous voyez ce que nous avons compris avant que la moindre pièce soit imprimée.
La proximité, un atout pour les prototypes
Le prototypage se fait par itérations, et c’est là que la distance nuit. Commander une pièce à un service en ligne veut dire que chaque révision vous coûte la livraison dans les deux sens et plusieurs jours d’attente. Sur place, vous pouvez regarder le premier essai, dire « la bride doit être 3 mm plus épaisse » et obtenir le suivant sans passer par un transporteur.
Le ramassage se fait à Dieppe (N.-B.), à quelques minutes de Moncton. L’atelier reçoit sur rendez-vous seulement : fixez un moment plutôt que de passer à l’improviste. Si le ramassage ne vous convient pas, nous pouvons expédier la pièce, et les frais de livraison sont indiqués dans la soumission.
Ce qu’il faut nous envoyer
Formats acceptés : .stl, .obj
- Exportez en millimètres. Un modèle exporté en pouces arrive à environ 1/25 de sa taille, et l’erreur reste invisible tant que personne ne vérifie les dimensions.
- Le maillage doit être fermé, sans trous ni faces détachées. Un modèle qui paraît correct à l’écran peut quand même être impossible à imprimer si la géométrie n’est pas étanche.
- Envoyez aussi le fichier source si vous l’avez (STEP, F3D ou autre). Modifier un maillage est bien plus difficile que modifier le modèle d’origine : si une dimension doit changer, l’original fait gagner beaucoup de temps.
- Pas de fichier du tout? Aucun problème. Un croquis coté, ou une photo de la pièce à côté d’une règle, suffit pour préparer une soumission pour le travail de conception.
Choisir le matériau
Ce sont des propriétés générales de chaque plastique, pas la liste de ce que nous avons en stock. Dites-nous ce que la pièce doit endurer (chaleur, soleil, charge, flexion) et nous vous confirmerons ce qui convient et ce que nous pouvons imprimer.
| Matériau | Idéal pour | Compromis |
|---|---|---|
| PLA | Pièces d’intérieur, prototypes, pièces de présentation : toute pièce pour laquelle le coût et la netteté des détails comptent plus que la résistance. | Ramollit à partir d’environ 60 °C : à éviter dans une voiture, sur un rebord de fenêtre en plein soleil ou près d’une source de chaleur. Se dégrade dehors sous les UV. |
| PETG | Le choix raisonnable par défaut pour les pièces qui doivent fonctionner : supports, boîtiers, accessoires d’extérieur. Plus résistant que le PLA, il supporte environ 80 °C. | Il fait plus de fils que le PLA, donc les détails fins sont un peu moins nets, et il laisse plus facilement des filaments à nettoyer. |
| ABS / ASA | Meilleure résistance à la chaleur, autour de 100 °C, et l’ASA en particulier tient beaucoup mieux que les autres au soleil prolongé. | Se déforme en refroidissant et exige vraiment une imprimante fermée. Les grandes pièces plates sont ce qu’il y a de plus difficile à imprimer dans ces matériaux. |
| TPU (flexible) | Joints, butoirs, pieds, poignées, manchons de protection : partout où la pièce doit fléchir ou amortir un choc. | S’imprime lentement et tient moins bien une dimension précise qu’un plastique rigide : c’est un mauvais choix pour un ajustement mécanique serré. |
| Polycarbonate et mélanges chargés de fibre de carbone | Pièces rigides et stables dimensionnellement, et le haut de gamme de ce que le FDM peut faire en chaleur et en charge. | Plus difficiles à imprimer et sensibles à l’humidité. Le filament chargé de carbone est abrasif et use rapidement une buse standard en laiton : il faut une buse trempée. |
Conseils de conception
Donnez aux parois une épaisseur multiple de la largeur de la buseL’imprimante trace les parois en largeurs d’extrusion entières. Avec une buse de 0,4 mm, des parois de 0,8 mm, 1,2 mm ou 1,6 mm s’impriment proprement, alors qu’à 1,0 mm le logiciel de tranchage doit bricoler un espace. Ce qui est plus mince que la buse ne peut pas s’imprimer du tout.
Gardez les porte-à-faux à environ 45° de la verticale au maximumChaque couche doit reposer suffisamment sur la couche du dessous. Au-delà d’environ 45°, le plastique n’a rien à quoi s’accrocher et s’affaisse : la zone a besoin de supports, qui s’impriment bien mais laissent une surface plus rugueuse là où on les retire. Un chanfrein au lieu d’un porte-à-faux franc évite souvent complètement les supports.
Attendez-vous à des trous un peu trop petitsSur une paroi intérieure courbe, l’extrusion déborde légèrement dans le trou : un trou imprimé est donc toujours un peu plus serré que dans le modèle. Pour tout ce qui doit recevoir un arbre ou un boulon correctement, nous l’agrandissons dans le modèle ou nous le perçons ensuite à la bonne dimension.
Prévoyez le jeu que vous voulez vraimentDeux pièces modélisées pour se toucher exactement ne s’assembleront pas. Un ajustement serré demande un petit jeu et un ajustement libre, un plus grand; les valeurs exactes dépendent de la machine et du matériau, c’est pourquoi nous les ajustons au lieu de donner un seul chiffre pour tous les travaux.
Orientez pour la charge, pas pour la photoLa liaison entre les couches est l’axe faible. La même pièce peut être plusieurs fois plus solide simplement imprimée dans une autre orientation : dites-nous d’où vient la force.
Utilisez des inserts posés à chaud pour les filets qu’on dévisse souventUn filet imprimé directement dans le plastique s’arrache après quelques cycles. Un insert fileté en laiton posé à chaud dans un bossage donne un filet métallique qui résiste aux assemblages répétés, et le prévoir dès la conception ne coûte presque rien.
Quand ce n’est peut-être pas le bon choix
- Pour un panneau plat, une enseigne ou une plaque, la découpe à la CNC ou au laser est plus rapide et moins coûteuse que l’impression, et donne une pièce plus solide. Si la pièce est essentiellement en deux dimensions, l’imprimer n’est pas le bon procédé.
- Les pièces qui portent une vraie charge structurelle ou subissent une chaleur élevée prolongée relèvent généralement de l’usinage du métal, et nous vous le dirons plutôt que de vous vendre une version en plastique qui cédera plus tard.
- Mille petites pièces identiques, c’est un travail de moulage par injection. L’impression se paie à la pièce : à partir de quelques centaines d’exemplaires, elle cesse d’être avantageuse, et nous vous dirons quand vous franchissez ce seuil.
- Si l’objet existe en magasin pour quelques dollars, achetez-le. Recréer une bague standard ou un support courant coûte plus cher en temps de conception que la pièce elle-même.
- Les très grandes pièces d’un seul tenant ont une limite de taille. Au-delà d’un certain point, une pièce doit être imprimée en sections puis assemblée, ce qui convient souvent, mais c’est une décision de conception à prendre délibérément, pas une surprise.
Questions fréquentes
Pouvez-vous imprimer un fichier que j’ai déjà?
Oui. Téléversez un fichier STL ou OBJ dans notre outil de soumission à quote.thebossfactory.ca, qui mesure directement le modèle, ou envoyez-le par courriel à info@thebossfactory.ca. Nous vous dirons si quelque chose dans la géométrie posera problème avant d’imprimer.
Combien coûte une impression?
Cela dépend de la taille de la pièce, de la quantité de plastique et du temps d’impression : nous établissons donc la soumission à partir du fichier réel plutôt que d’une liste de prix. L’outil de soumission vous donne un vrai chiffre à partir de votre propre modèle en une minute environ.
Je n’ai pas de modèle 3D. Pouvez-vous quand même m’aider?
Oui, et c’est fréquent. Apportez un croquis avec quelques mesures, une photo de la pièce brisée à côté d’une règle, ou la pièce elle-même. Le dessin du modèle est inscrit dans la soumission comme temps de conception, et le résultat vous appartient.
Combien de temps faut-il?
La production prend de 5 à 7 jours ouvrables une fois la conception arrêtée, et elle ne l’est qu’une fois l’épreuve approuvée. Si vous avez une échéance, donnez-nous la date dès le départ et nous vous dirons franchement si c’est faisable.
Quel matériau devrais-je choisir?
Dites-nous plutôt où la pièce sera utilisée. La chaleur, le soleil, la charge et le besoin de fléchir déterminent le matériau, et ce sont des questions sur votre situation plutôt que sur le plastique. L’erreur la plus fréquente est le PLA dans un endroit chaud : il ramollit vers 60 °C, ce qu’une voiture stationnée dépasse facilement.
Faites-vous de l’impression 3D à Moncton, ou seulement à Dieppe?
L’atelier est à Dieppe (N.-B.), à quelques minutes de Moncton, et sert le Grand Moncton et les environs. Le ramassage se fait à Dieppe, sur rendez-vous. Si la livraison vous convient mieux, les frais sont indiqués dans la soumission.
L’impression 3D est-elle toujours la bonne façon de fabriquer une pièce?
Non, et nous préférons le dire. Les panneaux plats vont à la CNC ou au laser, les pièces soumises à une forte charge ou à une chaleur élevée relèvent souvent de l’usinage, et les grandes quantités finissent par favoriser le moulage par injection. Si votre pièce est dans ce cas, nous vous orienterons vers le meilleur procédé.
Partez du résultat, pas du procédé.
Envoyez ce que vous avez : un croquis, des dimensions, une photo de référence ou une simple description.