- impression 3D
- entretien d’extrudeuse
- extrudeuse à double entraînement
- prise du filament
- engrenages trempés
Extrudeuse à double entraînement : routine d’entretien des engrenages et de la prise du filament
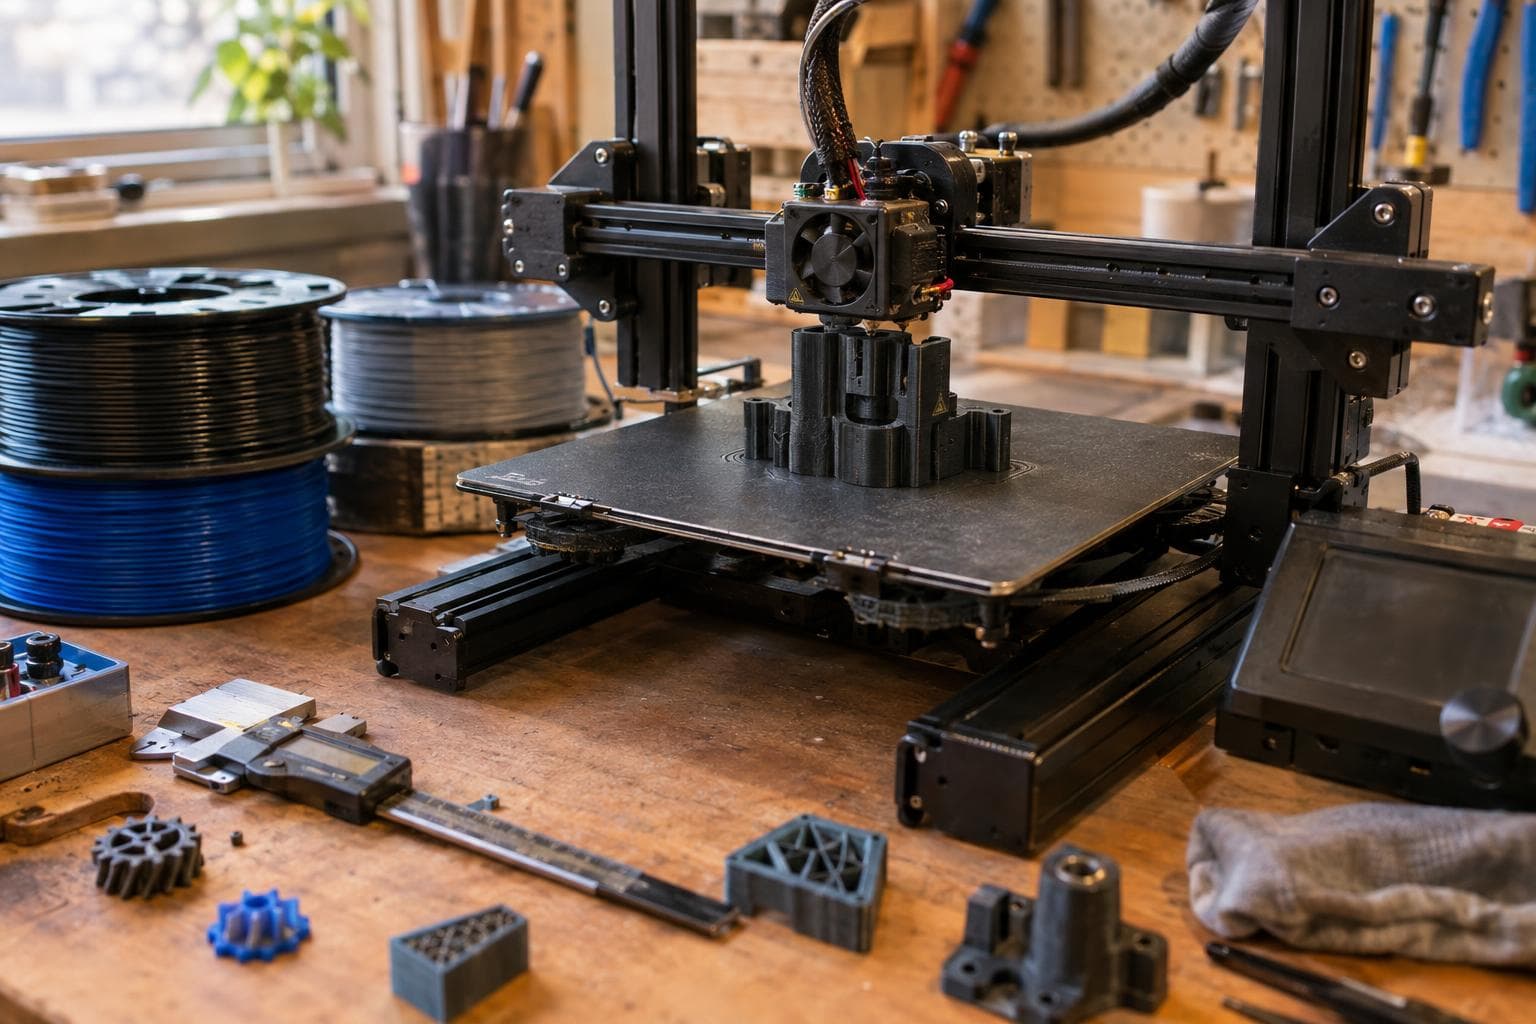
Une extrudeuse qui patine ne se présente pas toujours comme une défaillance mécanique. Le problème ressemble à une obstruction partielle, à un mauvais réglage de température ou à un problème de logiciel de tranchage. La réponse courte et honnête consiste à inspecter le passage du filament et les dents de l’engrenage avant de modifier les réglages d’impression : la prise est d’abord une question d’entretien, avant d’être une question d’étalonnage.
Ce que contrôle réellement l’engrenage de l’extrudeuse
L’engrenage moleté de l’extrudeuse transmet le couple du moteur au filament. Ses dents doivent mordre assez profondément pour pousser le filament, mais pas au point de l’écraser ou de remplir les creux entre les dents de copeaux. La tension du galet presseur, la dureté du filament, l’état de l’engrenage et l’alignement influencent tous cet équilibre.
Une extrudeuse à entraînement simple presse le filament contre un engrenage entraîné et un galet presseur lisse ou soutenu par un roulement. Elle est mécaniquement simple et souvent suffisante pour le PLA, le PETG et le TPU utilisé à l’occasion lorsque le passage du filament est bien soutenu. Une extrudeuse à double entraînement utilise des engrenages entraînés des deux côtés du filament. Ces engrenages répartissent la charge et réduisent la déformation, ce qui est surtout important avec de longues rétractions, du filament flexible ou une contre-pression élevée à la buse.
Le double entraînement ne crée pas une prise à partir de rien. Si les engrenages sont sales, mal alignés ou usés, deux surfaces de contact endommagées peuvent rendre la défaillance plus difficile à repérer. Pour une machine de base qui imprime un filament ordinaire à vitesse modérée, la configuration peu coûteuse à entraînement simple est souvent suffisant. Une mise à niveau vers le double entraînement corrige un problème que vous n’avez peut-être pas.
La routine d’entretien selon les intervalles
Utilisez les heures d’impression comme repère plutôt que de considérer un intervalle comme universel. Les machines poussiéreuses, les filaments abrasifs et les charges de rétraction élevées raccourcissent l’intervalle. Voici une bonne routine de départ :
- Avant chaque changement de bobine ou de matériau : vérifiez que le passage du filament est dégagé, que le galet presseur tourne librement et que le filament entre dans l’engrenage sans frotter sur un côté du guide.
- Toutes les 100 à 200 heures d’impression : brossez la poussière de filament sur les dents de l’engrenage, inspectez les dents sous un bon éclairage et vérifiez la vis de pression ou la bride de l’engrenage.
- Après un filament abrasif ou chargé de fibres : inspectez immédiatement l’engrenage, puis de nouveau après la prochaine courte impression d’essai.
- Chaque fois qu’une sous-extrusion apparaît par endroits : faites une marque au stylo sur le filament près du point d’entrée, effectuez une extrusion contrôlée et vérifiez si la marque s’arrête ou présente des dommages répétés causés par les dents.
- Après avoir changé l’extrudeuse ou les engrenages d’entraînement : vérifiez les pas de l’extrudeuse ou la distance de rotation, puis effectuez un test d’extrusion mesuré.
Pour le nettoyage, retirez les débris détachés avec une brosse rigide ou un pic utilisé avec précaution autour des dents. Ne faites pas pénétrer de graisse dans la surface moletée. La lubrification doit être appliquée sur les roulements ou les engrenages prévus pour s’engrener à l’interne, et non sur la surface de contact qui doit mordre le filament. Gardez le moteur et les fils de l’élément chauffant à l’écart de l’outil de nettoyage.
Vérifiez si le roulement du galet presseur présente une rugosité ou un jeu latéral. Un roulement qui tourne, mais qui s’incline sous la charge, peut faire user un côté du filament plus rapidement. Vérifiez également le guide du filament : une rainure polie ou une arête vive modifie l’angle d’entrée et force l’engrenage à compenser un problème qu’il ne peut pas régler.
Rapport d’engrenage, couple et vitesse d’alimentation
Une extrudeuse à engrenages place une démultiplication entre le moteur et l’engrenage moleté. Un rapport de 3:1 signifie que le moteur effectue environ trois tours pour un tour de l’engrenage d’entraînement, avant les pertes. Le résultat est un couple disponible plus élevé à l’engrenage du filament et un mouvement mécanique plus précis par pas du moteur, mais le moteur doit tourner plus vite pour atteindre la même vitesse d’alimentation du filament.
Le rapport d’engrenage n’augmente pas directement la prise des dents. Il aide l’engrenage à maintenir sa force contre la pression d’extrusion. La prise dépend toujours de la forme des dents, de la pression de contact, de l’état du filament et du soutien offert par le passage d’entraînement.
Un engrenage démultiplié peut être utile pour :
- les longs passages de filament ou une pression élevée en amont de la buse
- le filament flexible qui se plie dans un passage mal soutenu
- un petit moteur qui fonctionne près de sa limite de couple
- les travaux à faible débit contrôlé où une résolution d’alimentation fine est utile
Ce n’est pas une solution pour une buse obstruée, une tension excessive du galet presseur, un engrenage d’entraînement desserré ou un engrenage moleté usé. Avant d’acheter une extrudeuse à engrenages, observez le filament pendant une extrusion contrôlée et inspectez les marques des dents. Si le moteur ne saute pas et que l’engrenage ne patine pas, une démultiplication plus importante peut ajouter du volume et un autre ensemble de pièces sans améliorer l’impression.
Entraînement simple, double entraînement et engrenages trempés
Le choix pratique dépend davantage du filament et du mode de défaillance que du nombre d’engrenages.
| Configuration | Charge et déformation | Comportement avec un filament abrasif | Mode de défaillance habituel | Conséquence pour l’entretien |
|---|---|---|---|---|
| Entraînement simple | Une seule surface dentée supporte la charge d’entraînement; le filament souple peut s’aplatir contre le galet presseur | Les engrenages standard perdent leur arête lorsque la charge abrasive use les dents | Patinage sous une contre-pression élevée à la buse ou filament mâché | Nettoyage et alignement simples; moins de pièces |
| Double entraînement | Le filament est saisi des deux côtés, ce qui répartit la charge et réduit la déformation | Plus de surfaces de contact, mais les deux rangées de dents entraînées s’usent tout de même | Usure inégale, mauvais alignement ou perte progressive de la prise | Inspecter les deux engrenages et maintenir correctement la synchronisation et l’alignement |
| Engrenages d’entraînement trempés | La forme des dents demeure utilisable plus longtemps sous un contact abrasif | Meilleure résistance au verre, au carbone, au bois et aux filaments chargés de minéraux; la durée de vie exacte dépend tout de même de la charge et de l’utilisation | L’usure finit par apparaître sous forme de sous-extrusion intermittente | Inspecter plutôt que de supposer que trempé signifie à l’épreuve de l’usure |
C’est avec les filaments chargés que les engrenages trempés trouvent vraiment leur utilité. Les fibres de verre, les fibres de carbone, les minéraux et le bois peuvent user les dents des engrenages ordinaires. Les dents s’usent progressivement, de sorte que le résultat se manifeste par une sous-extrusion intermittente : l’impression peut être correcte pendant plusieurs couches, puis perdre en largeur durant une section à pression élevée, avant de redevenir normale lorsque la charge diminue.
Les engrenages trempés réduisent cette usure; ils n’empêchent pas l’abrasion de la buse, l’accumulation de poussière ou les dommages au passage du filament. Si le matériau chargé est utilisé à l’occasion, un engrenage standard peut être une solution peu coûteuse raisonnable lorsqu’il est inspecté et remplacé au besoin. Si son utilisation est régulière, les engrenages trempés constituent une base logique. Le double entraînement est une décision distincte : choisissez-le pour la déformation, le filament flexible ou les problèmes de charge liés à l’entraînement, et non comme remplacement des dents trempées.
Distinguer l’entretien réel des idées reçues des forums
Reprendre l’étalonnage de l’extrusion après chaque nettoyage est généralement inutile. Le nettoyage ne modifie ni le diamètre de l’engrenage ni les pas configurés. Réétalonnez après avoir modifié la géométrie d’entraînement, remplacé un engrenage par un autre dont le diamètre effectif est différent ou constaté qu’un test d’extrusion mesuré a changé.
Une tension plus élevée du galet presseur ne signifie pas automatiquement une meilleure prise. Une tension excessive peut aplatir le filament, augmenter la charge sur le roulement et rendre les matériaux souples plus difficiles à alimenter. Réglez la tension juste assez pour empêcher le patinage pendant une extrusion contrôlée, puis arrêtez. Le test doit utiliser le filament et la température réels prévus pour l’impression.
Un engrenage trempé n’est pas obligatoire pour du PLA ordinaire non chargé. En acheter un avant d’imprimer un matériau abrasif constitue une mise à niveau pour un problème futur, et non un entretien pour la machine actuelle. De même, une extrudeuse à double entraînement n’est pas automatiquement plus précise. Son avantage apparaît lorsque le filament a besoin d’un contact réparti ou que le passage à entraînement simple existant le déforme.
Le test utile est une courte extrusion avec la buse à la température normale d’impression. Mesurez le déplacement commandé et réel du filament, vérifiez si le moteur saute et inspectez ensuite le filament. Des entailles causées par les dents indiquent un problème de prise ou de tension; un filament lisse et sans marques avec une sortie insuffisante indique une autre cause.
Questions fréquentes
À quelle fréquence faut-il remplacer l’engrenage d’une extrudeuse?
Remplacez-le lorsque les pointes des dents semblent arrondies, que les creux ne se dégagent plus d’eux-mêmes ou que l’extrusion mesurée devient irrégulière après les vérifications de nettoyage et d’alignement. Un filament abrasif raccourcit l’intervalle; l’inspection est donc plus fiable qu’une date de remplacement fixe.
Une extrudeuse à double entraînement convient-elle mieux au TPU?
Habituellement, si le passage du filament est court et bien soutenu, un entraînement simple peut alimenter correctement le TPU. Le double entraînement est préférable lorsque le TPU se plie, s’aplatit ou patine pendant la rétraction et sous une contre-pression élevée à la buse. Il ne corrigera pas un long espace non soutenu entre l’engrenage et la barrière thermique.
Les engrenages trempés améliorent-ils les impressions ordinaires en PLA?
Pas à eux seuls. Les engrenages trempés résistent surtout à l’usure causée par les charges abrasives. Pour du PLA ordinaire, des engrenages standard propres avec une tension correcte sont souvent suffisants; la mise à niveau la plus utile pourrait être de corriger l’alignement ou de remplacer un roulement de galet presseur usé.
The Boss Factory réalise des travaux d’impression 3D et de prototypage sur commande au moyen du formulaire de soumission.
Services associés
Tous les services →
Vous avez un projet en tête?
Dites-nous ce que vous voulez faire fabriquer — nous répondons en 24 à 48 heures.