- découpe laser
- grille de test laser
- test de matériau
- gravure laser
- outils de fabrication
Grille de test laser : ajuster la puissance et la vitesse
Traduit de l’anglais
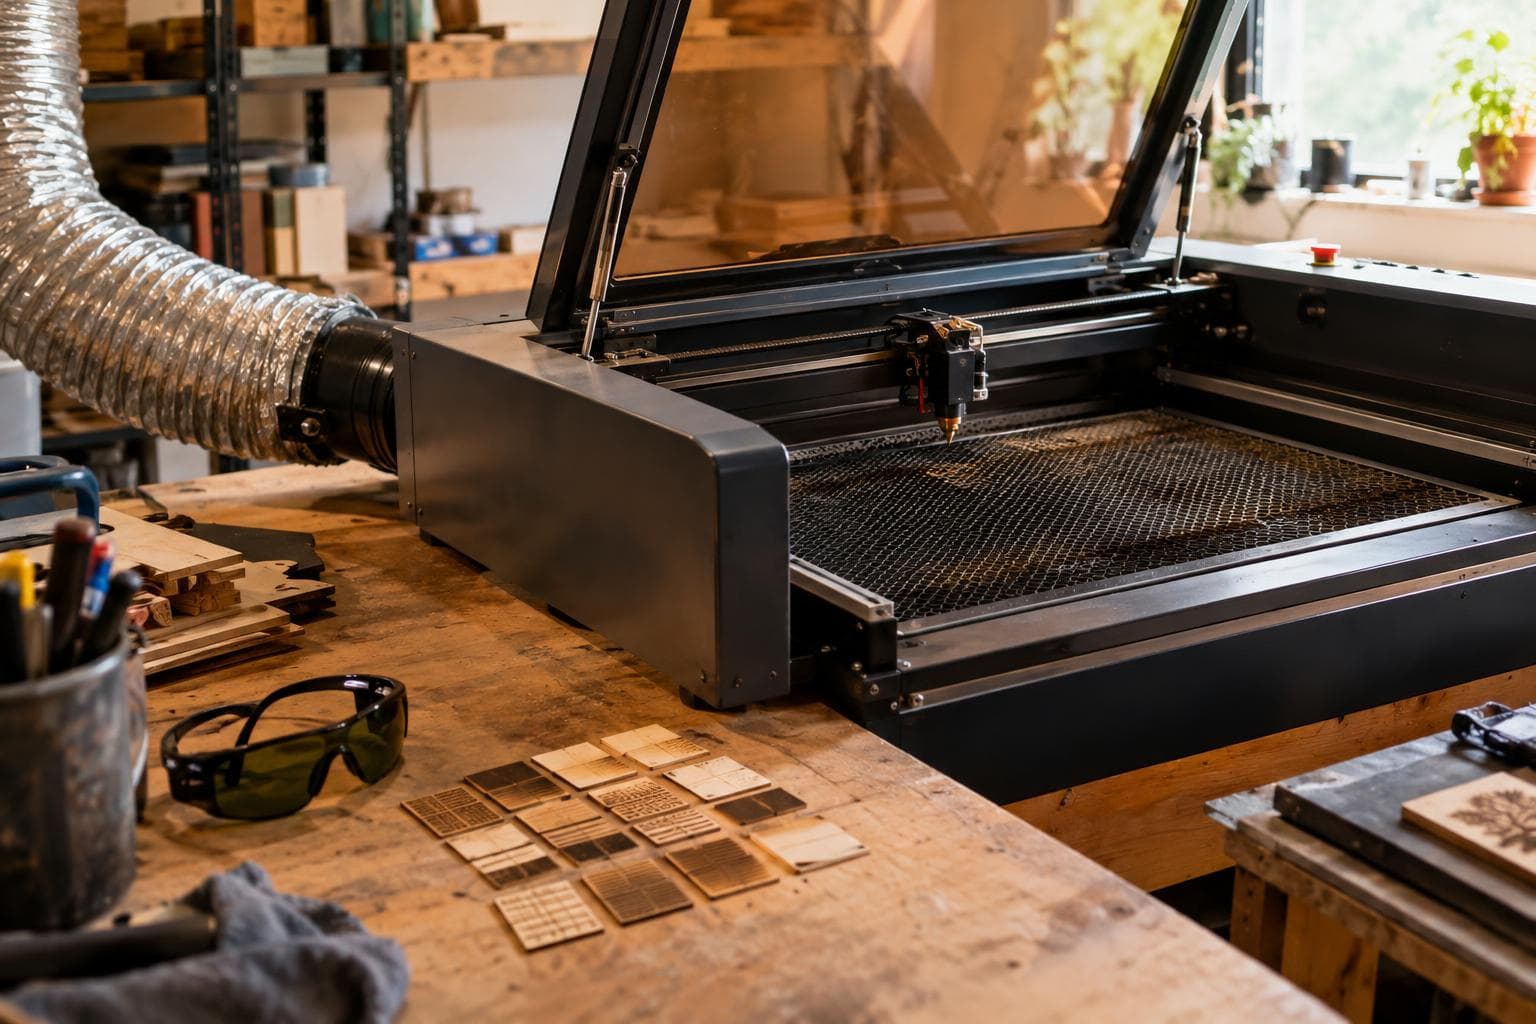
Le bon réglage laser n’est pas le nombre imprimé dans une réponse sur un forum. C’est le réglage qui produit la marque ou la découpe dont vous avez besoin sur la feuille devant vous, avec votre tube, votre lentille, votre assistance à l’air, votre mise au point et votre lot de matériau. Une grille de test laser de dix minutes vous donnera cette réponse plus rapidement que la comparaison de captures d’écran provenant d’une autre machine.
Pourquoi les réglages d’une autre machine ne sont qu’un point de départ
L’affichage du pourcentage d’un laser n’est pas une unité universelle de puissance optique. Une commande à 60 % sur un contrôleur peut ne pas correspondre à 60 % sur un autre, même si les deux machines sont décrites comme des machines de 60 watts. L’âge du tube, l’alignement, l’état de la lentille, la distance focale, l’assistance à l’air, l’évacuation, la hauteur du plateau et le matériau lui-même influencent tous le résultat.
Le même nom de matériau cache aussi des différences utiles. L’essence du contreplaqué, l’adhésif, l’épaisseur du placage, l’acrylique coulé ou extrudé, le revêtement, l’humidité et la couleur de la surface influencent tous la façon dont le faisceau est absorbé et dont la chaleur quitte la découpe. Un réglage provenant d’une autre machine est un point de départ plutôt qu’une réponse.
Nous utilisons la puissance la plus faible et la vitesse la plus rapide qui produisent le résultat requis, puis nous vérifions le résultat sur les bords et au centre de la feuille. Plus de puissance n’est pas automatiquement mieux. Cela peut élargir le trait de coupe, foncer le bois, faire fondre les bords de l’acrylique, augmenter le risque de flambée et laisser davantage de résidus.
Ne commencez pas par changer le matériel. Une autre lentille ne corrigera pas une lentille sale, une mauvaise mise au point, une feuille déformée ou un lot de matériau qui se comporte différemment. Si la lentille actuelle convient à l’épaisseur et aux détails que vous découpez, la solution économique suffit : nettoyez-la, réglez correctement la mise au point et effectuez le test du matériau avant d’acheter une mise à niveau.
Plages de départ pour une grille de puissance et de vitesse
Le tableau ci-dessous est une référence de départ pour un laser CO2 à mise au point propre, d’environ 40 à 60 W, utilisant une feuille plate et un contrôleur qui exprime la puissance en pourcentage. Il s’agit volontairement de larges plages, et non de réglages universels. Elles sont surtout utiles pour disposer la première grille, et non pour éviter de faire la grille.
| Travail et matériau de départ | Plage de départ de la vitesse | Plage de départ de la puissance | Passages | Principal mode de défaillance | Pourquoi la plage varie |
|---|---|---|---|---|---|
| Gravure sur bois naturel, marque peu profonde | environ 150–300 mm/s | 12–30 % | 1 | Marque pâle ou carbonisation excessive | Réduisez la vitesse ou augmentez la puissance pour un grain pâle et dense; augmentez la vitesse ou réduisez la puissance pour un bois foncé et tendre et les petits caractères |
| Découpe de contreplaqué de 3 mm | environ 10–20 mm/s | 55–85 % | 1 | Découpe incomplète, trait de coupe large ou bord carbonisé | Une vitesse plus lente ou une puissance plus élevée aide avec les âmes denses et l’adhésif; une vitesse plus rapide ou une puissance plus faible limite les brûlures sur les matériaux faciles à découper |
| Découpe d’acrylique coulé de 3 mm | environ 12–25 mm/s | 45–75 % | 1 | Opacification, fusion ou séparation incomplète | Une vitesse plus lente ou une puissance plus élevée aide avec les feuilles teintées ou denses; une vitesse plus rapide ou une puissance plus faible protège les petits détails contre l’accumulation de chaleur |
| Découpe de papier ou de carton | environ 25–60 mm/s | 15–35 % | 1 | Flambée, bord recourbé ou fibres non coupées | Une vitesse plus rapide ou une puissance plus faible convient aux matériaux minces; ralentissez seulement lorsque le faisceau ne sépare pas proprement les fibres |
| Gravure sur une feuille revêtue ou une surface peinte | environ 80–200 mm/s | 10–25 % | 1 | Le revêtement reste en place ou le matériau de base est exposé trop profondément | Une puissance plus faible protège le substrat; une vitesse plus lente est nécessaire pour un revêtement qui absorbe moins d’énergie |
Une machine d’une puissance différente, une source à diode, une lentille différente ou un contrôleur différent peut nécessiter des valeurs qui se trouvent en dehors de ces plages. Les lasers à diode dépendent aussi fortement de la longueur d’onde, ainsi que de la couleur et du revêtement du matériau. Ne copiez pas le tableau CO2 sur une machine à diode comme si les pourcentages étaient équivalents.
Pour une grille de découpe, gardez le matériau, la mise au point, l’assistance à l’air et le nombre de passages constants tout en changeant la vitesse et la puissance. Pour une grille de gravure, gardez l’image, la résolution, la direction du balayage et la mise au point constantes. Si chaque carré change plusieurs variables à la fois, le test ne peut pas vous dire quel ajustement a causé le résultat.
Configurez le test du matériau pour qu’il réponde à une vraie question
Utilisez une pièce provenant du même lot de matériau que le projet. Le test doit être effectué sur le même lot de matériau que le projet, et non sur un échantillon conservé d’un achat différent ou une retaille ayant un placage, un revêtement ou une âme différente. Placez le test près du bord de la feuille seulement si ce bord représente la partie utilisable de la feuille; certaines planches ont davantage de déformation, de colle ou de fibres endommagées à cet endroit.
Avant de commencer :
- Confirmez que le matériau est approuvé pour votre laser et qu’il ne contient pas de PVC, de vinyle ou un autre matériau dangereux contenant du chlore. Si sa composition est inconnue, ne le placez pas sous le faisceau.
- Nettoyez la lentille et les miroirs selon la procédure du fabricant de la machine. Un chemin optique sale peut donner l’impression qu’un bon réglage est trop faible.
- Fixez la feuille à plat sans placer de brides dans le trajet du faisceau. Un changement de mise au point sur une feuille bombée peut ressembler à un problème de puissance.
- Réglez la mise au point à partir de la surface supérieure réelle. Si l’épaisseur de la feuille change, la position focale change aussi.
- Utilisez les réglages normaux d’évacuation et d’assistance à l’air du vrai projet. Un test effectué sans eux donne des résultats trompeurs concernant la fumée, la chaleur et les bords.
- Commencez par une petite grille qui tient dans le matériau destiné aux rebuts, et indiquez la vitesse et la puissance sur chaque carré.
Une grille de découpe devrait inclure de courtes lignes, un petit carré, un angle intérieur et un trou proche de la plus petite caractéristique requise par le projet. Une longue ligne droite peut sembler réussie alors qu’un angle se soude encore sous l’effet de la chaleur. Pour la gravure, incluez une zone pleine, de petits caractères ainsi qu’une ligne ou un contour. Une large zone pleine révèle la densité et les brûlures; les petits caractères révèlent si le réglage détruit les petits détails.
Utilisez un écart suffisant entre les valeurs de test pour voir un changement. Une grille de 14 à 15 mm/s peut être une perte de temps si le matériau réagit progressivement et si la reproductibilité de la machine est inférieure à cette différence. Commencez par des écarts importants, puis effectuez une deuxième grille plus petite autour du meilleur carré.
Lisez la grille plutôt que de chercher la marque la plus foncée
Pour la gravure, le carré le plus foncé est rarement le meilleur. Choisissez celui qui offre le contraste requis, des bords nets et une texture acceptable. Le grain du bois peut faire paraître irrégulier un réglage pâle, tandis qu’un réglage à haute puissance peut sembler impressionnant, mais écraser les petits détails en une tache brune. Sur un matériau revêtu, vérifiez si le revêtement est retiré uniformément sans entailler le substrat.
Pour la découpe, vérifiez le dessus et le dessous. Une découpe réussie devrait se séparer avec une légère pression, laisser un bord adapté au matériau et conserver les dimensions requises. Vérifiez les points suivants :
- Mesurez une fente de test et une forme extérieure avec l’outil utilisé pour la vraie pièce. Le trait de coupe varie selon la mise au point, la vitesse, la puissance, le matériau et la direction.
- Examinez les angles intérieurs. Une chaleur excessive les arrondit et peut rendre un assemblage serré trop lâche.
- Cherchez une bande de fibres non coupées sous le contreplaqué. Cela nécessite généralement une petite réduction de la vitesse ou une augmentation de la puissance, mais vérifiez d’abord la mise au point et la déformation.
- Vérifiez l’arrière de l’acrylique pour repérer les marques de flambée et les résidus. Une puissance plus élevée peut terminer la découpe tout en dégradant la face visible.
- Vérifiez les petits trous séparément des grandes découpes extérieures. La chaleur a moins de temps pour quitter une petite caractéristique.
- Ne gardez le meilleur carré que si son bord et sa surface répondent aux exigences du projet, et non parce qu’il s’agit du réglage le plus rapide.
Si toute la grille est faible, n’augmentez pas immédiatement la puissance. Confirmez que le faisceau atteint la pièce, que le matériau est à la bonne mise au point, que la lentille est propre et que la feuille est plate. Si chaque carré est brûlé excessivement, confirmez que la commande de puissance est interprétée comme prévu et que le matériau n’est pas plus mince ou plus absorbant que prévu.
Si un coin de la grille découpe et qu’un autre ne découpe pas, soupçonnez une variation de mise au point, un alignement du plateau, une déformation de la feuille ou un alignement du faisceau avant de modifier le réglage du matériau. Une grille de puissance et de vitesse ne peut pas compenser un plan focal qui n’est pas parallèle à la pièce.
Ajustez le réglage final avec un deuxième test
Choisissez les deux ou trois meilleurs carrés de la première grille. Effectuez autour d’eux une grille plus précise sur le même lot, en utilisant de plus petits changements de vitesse et de puissance. Gardez les caractéristiques du test final proches de celles du vrai projet. Si le projet comporte de petits trous, testez de petits trous. S’il comporte des lettres fines, testez la vraie hauteur des lettres et le vrai style de police.
Pour une découpe, ajoutez une vérification dimensionnelle. Découpez un carré extérieur connu et une ouverture intérieure, puis mesurez les deux. Si la dimension extérieure est correcte, mais que l’ouverture est trop serrée, le trait de coupe ou la diffusion de la chaleur affecte la caractéristique intérieure. Ajustez le dessin ou compensez le trait de coupe seulement après que la combinaison machine-matériau a produit une découpe reproductible.
Pour un projet de gravure, comparez le test sous le même éclairage que celui dans lequel la pièce finie sera évaluée. Un réglage qui semble foncé sous une lumière de travail vive peut sembler brouillé sous un éclairage intérieur plus chaud. Notez la vitesse choisie, la puissance, le décalage de mise au point, l’assistance à l’air, les passages, la description du matériau et la date. La note ne sert de point de départ pour la prochaine feuille que parce qu’un nouveau lot peut réagir différemment.
Nous choisirions le résultat le plus propre avec la plus grande marge, et non le carré le plus rapide à la limite de l’échec. Une découpe qui réussit tout juste sur un test plat peut échouer sur une feuille légèrement bombée. Une marque tout juste assez foncée sur une planche peut disparaître dans une section plus foncée de la planche suivante. Une petite marge coûte moins cher que de découvrir la limite sur la pièce finie.
N’achetez pas un tube de puissance supérieure simplement parce qu’un test de matériau est lent. Si la machine découpe proprement l’épaisseur requise, un nouveau tube peut ajouter de la chaleur et modifier les réglages sans régler le vrai problème. Vérifiez d’abord que la mise au point, l’alignement, l’assistance à l’air, l’évacuation et le choix du matériau ne limitent pas le projet. Achetez une mise à niveau seulement pour répondre à une exigence de capacité que votre configuration actuelle ne peut pas satisfaire après ces vérifications.
Questions fréquentes
Combien de carrés une grille de test laser devrait-elle comporter?
Commencez par un nombre suffisant de lignes et de colonnes pour révéler une tendance claire, souvent quatre à six valeurs de vitesse croisées avec quatre à six valeurs de puissance. Le nombre exact dépend de la quantité de matériau destiné aux rebuts disponible et de la précision de la plage de départ. Une première grille à grands écarts, suivie d’une petite grille ciblée, fournit généralement des renseignements plus utiles qu’une seule très grande grille avec de minuscules changements de réglage.
Devrais-je changer la puissance ou la vitesse en premier?
Ne changez qu’un seul axe à la fois pendant le dépannage, mais utilisez les deux axes dans la grille parce qu’ils répartissent différemment la chaleur et le temps d’exposition. Pour une découpe faible, vérifiez d’abord la mise au point et la planéité, puis essayez une vitesse légèrement plus lente avant de pousser la puissance près de la limite de la machine. Pour une gravure brûlée, un passage plus rapide ou une puissance plus faible est généralement préférable à l’ajout d’un autre passage.
Puis-je réutiliser un réglage laser provenant d’une feuille précédente?
Réutilisez-le comme point de départ, et non comme preuve. Le test doit être effectué sur le même lot de matériau que le projet, car le placage, l’adhésif, le revêtement, l’humidité, la couleur et la densité peuvent modifier le résultat. Conservez l’ancien réglage dans vos notes, puis confirmez-le avec un petit test sur la nouvelle feuille.
The Boss Factory réalise des travaux de découpe et de gravure laser faits sur commande; demandez une soumission.
Services associés
Tous les services →
Vous avez un projet en tête?
Dites-nous ce que vous voulez faire fabriquer — nous répondons en 24 à 48 heures.