- impression 3d
- pause à une hauteur précise
- intégration d’aimants
- conception pour la fabrication
- matériel intégré
Impression avec pause à une hauteur précise : intégrer des aimants, des écrous et des capteurs
Traduit de l’anglais
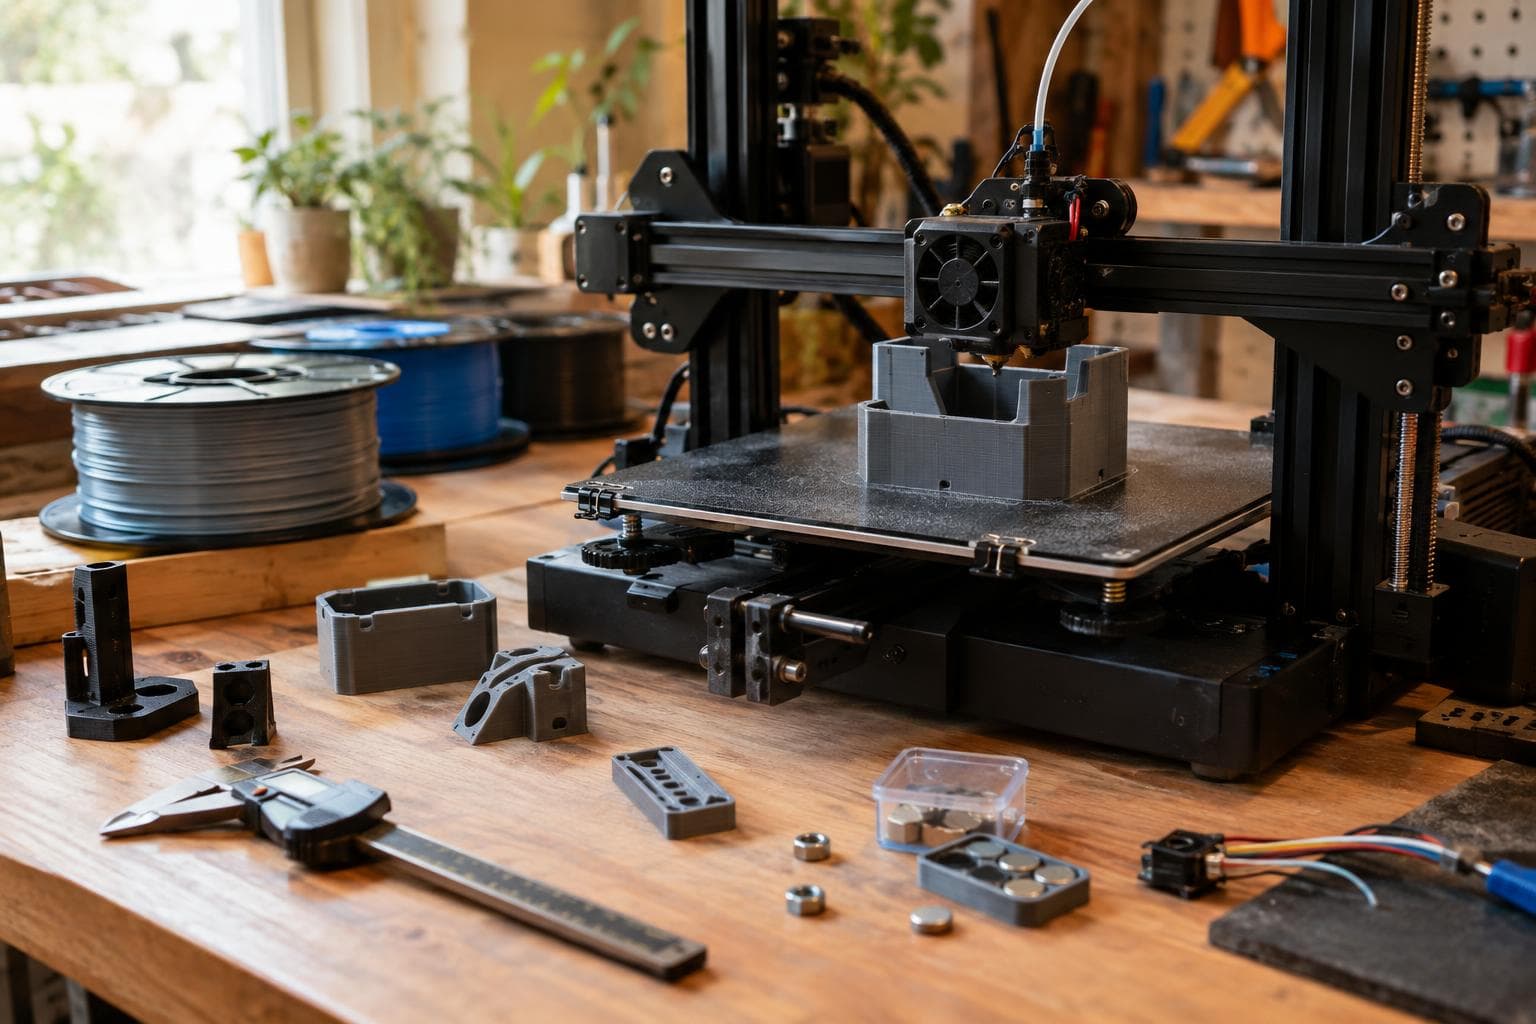
Une impression avec pause à une hauteur précise est utile seulement si la pièce insérée est plus basse que la couche suivante et si le plastique environnant peut encore bien adhérer. En bref, il faut concevoir un véritable logement avec du dégagement, une entrée biseautée et suffisamment de matière au-dessus, puis considérer la température de l’insertion comme faisant partie du processus plutôt que comme un détail secondaire.
Définir la pause selon la géométrie du logement
La pause doit avoir lieu après que l’imprimante a formé le fond du logement. Dans l’aperçu du trancheur, trouvez la couche qui laisse la cavité ouverte, puis programmez la pause avant la couche qui la recouvrira. Ne sélectionnez pas une hauteur Z à partir de la surface extérieure du modèle sans vérifier la séquence réelle des couches; une modification de la hauteur de couche, de la compensation de l’éléphant ou du réglage des couches variables peut déplacer la pause par rapport au logement.
L’insertion doit être entièrement située sous la couche suivante, sinon la buse la frappera et délogera l’impression. La profondeur du logement doit donc comprendre à la fois l’épaisseur de l’insertion et une marge pour la couverture. Pour une hauteur de couche de 0,2 mm, voici un bon point de départ pratique :
- Profondeur du logement égale à l’épaisseur de l’insertion plus 0,3 à 0,5 mm.
- Au moins une couche complète au-dessus de l’insertion, avec deux ou trois couches de préférence lorsque la couverture doit supporter une charge.
- Fond de logement plat d’au moins une couche d’épaisseur, et plus épais si l’insertion doit être retirée à plusieurs reprises.
Par exemple, un aimant de 2 mm d’épaisseur ne devrait pas être placé dans une cavité de 2 mm de profondeur. Un logement de 2,4 à 2,6 mm donne à la couche suivante un espace où se déposer et garde l’aimant sous le plan de déplacement de la buse. La marge exacte dépend de la hauteur de couche, de la compensation de la première couche, de la largeur d’extrusion et de la précision avec laquelle la machine positionne l’axe Z. Prévisualisez le parcours d’outil, puis mesurez un logement d’essai avant de vous engager dans une pièce contenant une insertion cachée.
Donner à l’insertion un logement que l’imprimante peut fabriquer
Un ajustement nominal de CAO n’est pas un ajustement imprimé. Les parois FDM présentent des renflements dans les coins, les petits trous sont souvent imprimés trop petits et la première couche peut s’étendre dans le logement. Nous commençons normalement par un dégagement radial de 0,2 mm autour d’une insertion ronde sur une machine calibrée, ce qui donne un diamètre supérieur de 0,4 mm à celui de l’insertion. Si l’imprimante laisse des trous trop serrés, augmentez le dégagement radial à 0,3 ou 0,4 mm. Un ajustement lâche est plus facile à gérer qu’une insertion serrée qui dépasse du plan de la couche.
Pour un écrou hexagonal, ajoutez environ 0,2 à 0,4 mm à la distance entre faces comme point de départ. La valeur inférieure convient à une machine bien réglée et à un écrou dont les dimensions sont constantes; la valeur supérieure est plus sûre pour une imprimante moins précise ou un écrou présentant des bavures. Ajoutez une petite fonction antirotation seulement lorsque la charge l’exige. Un logement hexagonal résiste déjà à la rotation, tandis qu’un aimant rond a besoin d’une fonction de retenue si la pièce finie doit subir un cisaillement ou des vibrations.
L’entrée du logement a besoin d’une entrée biseautée. Un chanfrein à 45 degrés d’environ 0,3 à 0,6 mm de largeur suffit pour de nombreuses petites insertions. Il élimine le bord tranchant qui accroche un aimant ou un écrou et fournit un guide visuel pendant la pause. Ne laissez pas le chanfrein réduire l’épaisseur de la couverture. Pour une carte de capteur ou un module câblé, utilisez un entonnoir plus large seulement à l’entrée et gardez les dimensions finales du logement contrôlées sous celle-ci.
Le passage des fils nécessite sa propre géométrie. Un canal doit être plus profond que l’isolant du fil et plus large que le faisceau de fils, avec des coins arrondis plutôt qu’une encoche tranchante. Un canal qui pince le câble peut tirer le capteur hors de sa position lorsque l’impression reprend. Laissez la sortie du câble sur une paroi que le prochain parcours de la buse ne traversera pas et vérifiez l’aperçu pour repérer les déplacements au-dessus de l’ouverture.
Comparer l’insertion avant de choisir le logement
La forme et la masse thermique de l’insertion changent la conception davantage que la plupart des réglages du trancheur. Il s’agit de points de départ, et non de tolérances universelles.
| Insertion | Point de départ pour le dégagement | Comportement thermique | Retenue et résistance | Défaillance courante |
|---|---|---|---|---|
| Petit aimant au néodyme | 0,2 mm radial; augmentez si le trou est imprimé trop serré | Le métal retire de la chaleur du matériau fondu voisin et peut être difficile à maintenir en place | Bonne force d’attraction dans la bonne orientation; faible résistance au décollement s’il est seulement enfoui peu profondément | L’aimant dépasse, se retourne pendant la mise en place ou est installé avec la mauvaise polarité |
| Écrou hexagonal en laiton ou en acier | 0,2 à 0,4 mm de plus que la distance entre faces | Généralement une masse froide plus importante qu’un petit aimant | Excellente résistance à la rotation lorsque le logement correspond à l’hexagone | Un coin de l’écrou touche la couche suivante ou le logement retient une bavure |
| Carte de capteur ou module câblé | Mesurez la carte réelle et ajoutez du dégagement pour les composants et les fils | Les grandes cartes retirent de la chaleur sur une vaste surface | La retenue mécanique est préférable au fait de compter sur la fusion du plastique autour des composants électroniques | Le câble est pincé, la carte se déplace ou la chaleur endommage la pièce |
Pour un écrou, modélisez le logement selon la mesure entre faces, et non selon la mesure d’un coin à l’autre. Ajoutez un petit fond plein sous celui-ci et suffisamment de matière au-dessus pour que la charge de la fixation se répartisse dans plusieurs lignes périphériques. Si l’écrou doit être serré fortement, une paroi plus épaisse ou une rondelle métallique retenue à l’extérieur de la pièce imprimée peut être plus efficace que d’ajouter du remplissage. Une pause ne transforme pas le plastique en bossage fileté métallique.
Pour un capteur, vérifiez les limites de température du composant avant de le placer près d’une buse chaude ou d’un polymère chaud. Une carte peut s’insérer physiquement alors que son connecteur, sa pile, son adhésif ou son matériau d’encapsulation ne tolère pas la température d’impression. Si les composants électroniques ne peuvent pas être présents en toute sécurité pendant la pause, utilisez un couvercle amovible ou une cavité distincte retenue mécaniquement.
Résoudre le problème d’adhérence d’une insertion froide
Une insertion froide retire de la chaleur du plastique environnant, ce qui affaiblit immédiatement l’adhérence des couches autour d’elle. L’effet est plus marqué avec un écrou métallique, une grande carte de capteur ou toute insertion dont la surface de contact est importante par rapport au volume de plastique qui l’entoure. La couche suivante peut sembler complète alors que le périmètre près de l’insertion présente une mauvaise fusion.
Le premier choix devrait concerner la géométrie, et non un profil plus chaud. Éloignez l’insertion de la paroi extérieure de plusieurs largeurs de périmètre lorsque la pièce le permet. Ajoutez de la matière autour du logement, utilisez une couverture plus épaisse et éloignez le chemin de charge de la limite froide. Trois couches de couverture de 0,2 mm donnent 0,6 mm de matière au-dessus, mais une pièce qui sera tirée ou fléchie peut nécessiter une section pleine plus épaisse.
Si le matériau de l’insertion le permet, la rapprocher de la température ambiante avant sa mise en place réduit l’effet immédiat de puits thermique. Ne chauffez pas les aimants, les piles, les cartes de circuits peuplées ou les pièces enduites d’adhésif à moins que leur fabricant n’indique une limite de température sécuritaire. Une insertion chaude peut aussi ramollir le logement et rendre la mise en place plus difficile; la température utile est donc celle qui réduit le choc thermique sans déformer la cavité ni endommager le composant.
Après la mise en place, reprenez l’impression sans délai inutile. La pause doit être assez longue pour placer et orienter l’insertion, mais pas assez longue pour que la pièce refroidisse. Gardez l’insertion de niveau à l’aide d’un outil de mise en place simple ou d’une pince non magnétique lorsque la polarité est importante. Si la buse essuie le bord du logement après la reprise, réduisez le risque d’accrochage en ajoutant l’entrée biseautée et en vérifiant le premier déplacement de la buse après la reprise dans l’aperçu.
N’augmentez pas la température de la buse comme première réaction à chaque couverture fragile. Une température plus élevée peut améliorer la fusion, mais aussi agrandir le logement, ramollir la zone de l’insertion, augmenter la formation de fils ou endommager les composants électroniques. Un petit coupon d’essai avec le même logement, la même hauteur de couche, le même nombre de parois et la même pause coûte moins cher que de régler tout le modèle à partir d’un réglage supposé. Faites un essai de traction sur le coupon fini et ouvrez-en un par découpe si la couverture est essentielle à la sécurité; la surface extérieure ne peut pas révéler une mauvaise adhérence autour d’une pièce enfouie.
Un essai de pause à une hauteur précise qui en vaut la peine
Avant d’imprimer le modèle final, fabriquez un petit coupon contenant le logement et la couverture réels. Utilisez le même filament, la même hauteur de couche, la même buse, le même réglage du ventilateur et le même matériau d’insertion. Testez les caractéristiques dans cet ordre :
- Confirmez que la pause a lieu après le fond du logement et avant la couche de couverture.
- Déposez l’insertion et vérifiez que son point le plus haut reste sous la surface supérieure prévue de la couche suivante.
- Déplacez la buse à la main avec les moteurs désactivés, ou effectuez un déplacement à vide au-dessus de la pièce, afin de vérifier que la buse ne peut pas accrocher l’insertion.
- Reprenez l’impression et examinez les deux premières couches au-dessus du logement pour repérer des lignes sautées, des zones minces ou une couverture surélevée.
- Cassez ou découpez le coupon pour examiner l’adhérence et vérifier si l’insertion s’est déplacée pendant la couverture.
Si l’insertion est lâche avant la pause, réduisez le dégagement seulement après avoir confirmé l’erreur dimensionnelle de l’imprimante. Si elle est serrée, augmentez la taille du logement ou améliorez l’entrée biseautée plutôt que de la forcer et d’endommager le fond. Si la couverture se décolle autour de l’insertion, augmentez la quantité de plastique environnant, raccourcissez la pause ou réduisez la masse thermique de l’insertion; modifier le remplissage à lui seul règle rarement une limite froide locale.
Questions fréquentes
Quelle profondeur doit avoir un logement d’aimant pour une hauteur de couche de 0,2 mm?
Commencez par l’épaisseur de l’aimant plus 0,3 à 0,5 mm. Cela laisse l’aimant sous la couche suivante et donne suffisamment de matière à la couverture pour être imprimée. Confirmez le résultat dans l’aperçu du trancheur et avec un coupon d’essai, car la compensation de la première couche, la largeur d’extrusion et l’épaisseur réelle de l’aimant changent le résultat.
Puis-je mettre une impression en pause pour ajouter une carte de capteur?
Oui, si la carte, le connecteur, la pile et l’isolant peuvent tolérer la température de l’impression environnante et la durée de la pause. Laissez du dégagement autour des composants et des fils, prévoyez un canal pour le câble et utilisez une retenue mécanique plutôt que de compter sur une bonne adhérence du plastique contre une carte froide. Un couvercle amovible est plus sûr lorsque les limites de température des composants électroniques sont incertaines.
Pourquoi l’impression s’est-elle fissurée autour de l’écrou intégré?
L’écrou a agi comme un puits thermique froid et a réduit l’adhérence des couches autour de son périmètre. Il est aussi possible qu’il ait laissé trop peu de plastique entre le logement et la paroi extérieure. Déplacez le logement vers l’intérieur, augmentez l’épaisseur de la paroi et de la couverture, raccourcissez la pause et testez l’insertion à une température plus sûre si son matériau permet de la réchauffer.
The Boss Factory fabrique des impressions 3D faites sur commande, de l’électronique sur mesure ainsi que des articles de conception et de développement de produits; demander une soumission.
Services associés
Tous les services →Vous avez un projet en tête?
Dites-nous ce que vous voulez faire fabriquer — nous répondons en 24 à 48 heures.