
- impression 3d
- filament chargé de métal
- PLA chargé de bronze
- PLA chargé de cuivre
- finition de surface
Polissage des impressions chargées de métal : bronze ou cuivre
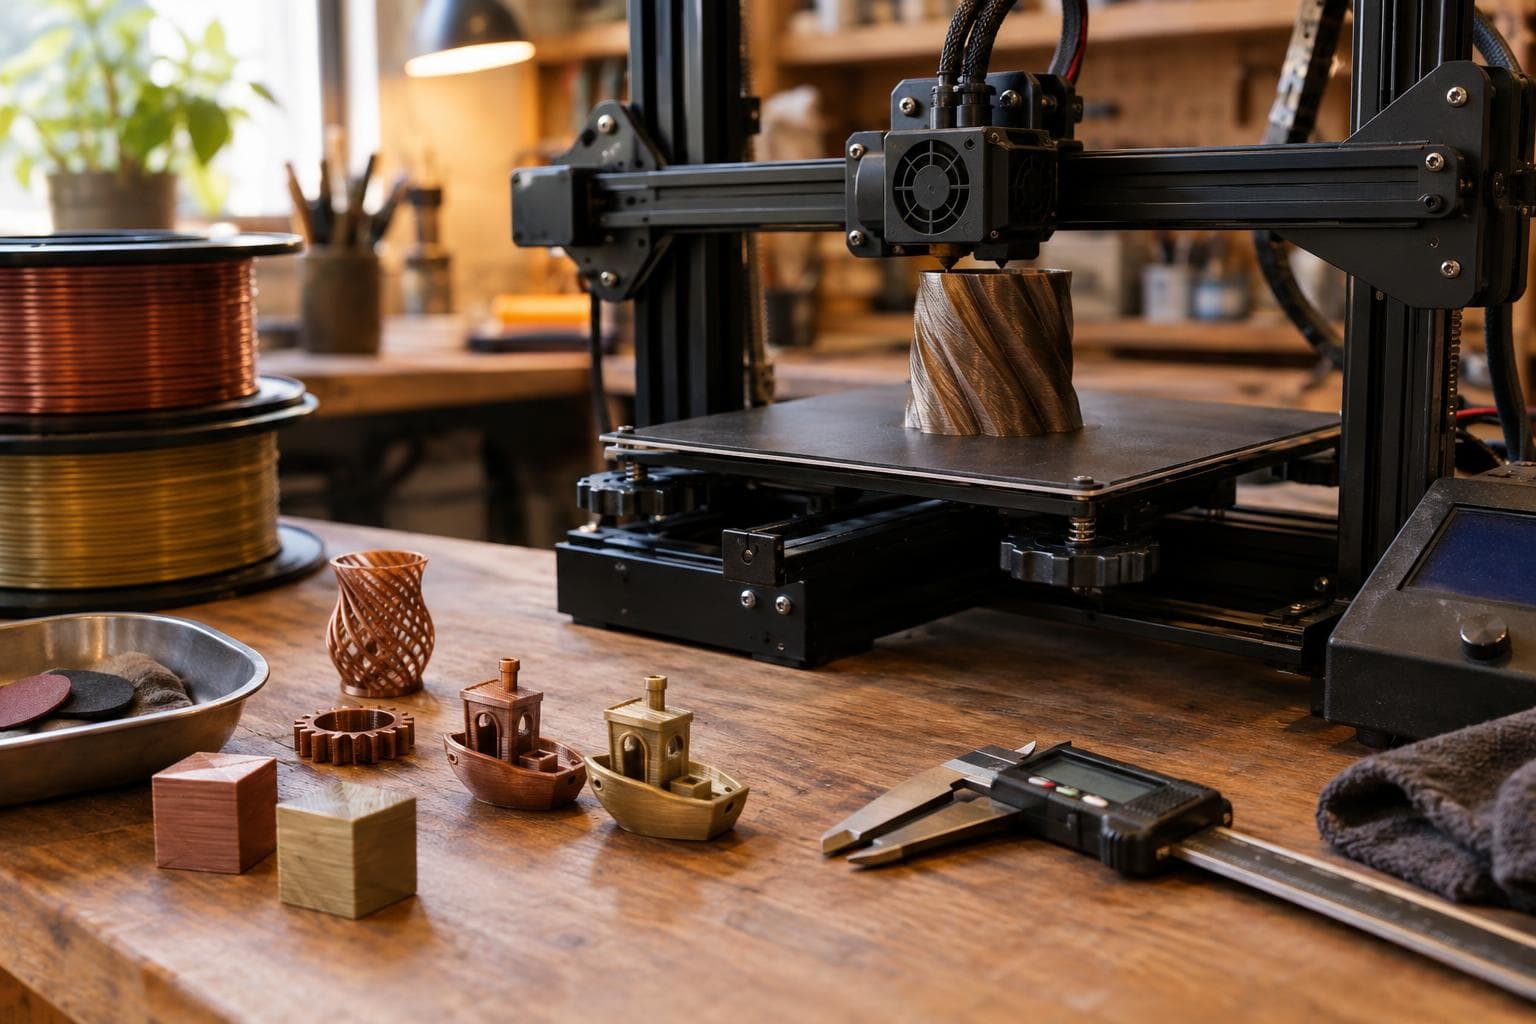
Une impression chargée de métal peut sortir de l’imprimante avec l’apparence d’un plastique terne, même si le filament contient des particules de bronze ou de cuivre. La réponse honnête est que l’apparence métallique vient d’une abrasion et d’un brunissage contrôlés, et non de la transformation de toute la pièce en métal.
Filament chargé de bronze ou de cuivre
La plupart des filaments chargés de métal utilisent une matrice plastique remplie de particules métalliques. La taille exacte des particules, leur concentration, le liant et la température de buse recommandée dépendent du fabricant. Deux bobines portant le même nom de métal peuvent donc se poncer et se polir différemment.
Pour la plupart des pièces décoratives, nous choisirions le PLA chargé de bronze par défaut. Il tend à produire un contraste brun doré bien lisible après le polissage, et les petites variations de pression pendant le ponçage risquent moins de donner à toute la pièce une apparence uniformément brillante. Le filament chargé de cuivre est préférable lorsque la couleur cuivrée rougeâtre compte davantage qu’une finition facile à contrôler, ou lorsque vous voulez une patine plus foncée après l’exposition à l’air et aux manipulations.
| Propriété déterminante pour le travail | PLA chargé de bronze | PLA chargé de cuivre |
|---|---|---|
| Apparence de la surface après le polissage | Brun doré, avec des zones foncées qui restent dans la texture | Orange rougeâtre à cuivré, souvent avec un contraste clair-foncé plus marqué |
| Usure abrasive de la buse | Plus élevée que celle du PLA ordinaire; dépend de la concentration de particules | Plus élevée que celle du PLA ordinaire; dépend de la concentration de particules |
| Comportement au ponçage | Habituellement plus facile à contrôler pour obtenir un fini bronze à l’aspect vieilli | Peut révéler rapidement le cuivre brillant, ce qui rend le ponçage irrégulier plus facile à voir |
| Tolérance à la chaleur | Déterminée par le liant plastique, habituellement du PLA plutôt que du bronze | Déterminée par le liant plastique, habituellement du PLA plutôt que du cuivre |
| Résistance mécanique | Dépend encore principalement de l’adhésion entre les couches et de la matrice plastique | Dépend encore principalement de l’adhésion entre les couches et de la matrice plastique |
| Principal mode de défaillance pendant la finition | Poncer à travers les stries et exposer une tache de plastique pâle | Surchauffer ou appliquer une pression irrégulière qui étale le liant sur la surface |
Aucun de ces matériaux ne devrait être choisi pour obtenir les performances structurelles d’un métal. Les particules ne forment pas un chemin métallique continu. Une impression chargée de cuivre ne remplace donc pas une pièce en cuivre, un dissipateur thermique ou un boîtier conducteur d’électricité. La teneur en métal ne donne pas non plus à l’impression la limite de température du bronze ou du cuivre massif.
Imprimer en fonction du processus de finition
Un résultat poli commence par une quantité suffisante de matière en surface pour résister au ponçage. Les parois minces, les lettres en relief aux arêtes vives et les textures peu profondes perdent rapidement leur forme sous un abrasif grossier. Un congé légèrement plus grand et un relief plus profond résistent habituellement mieux qu’une arête tranchante.
Utilisez la plage de température du fabricant du filament comme point de départ, puis réglez l’extrusion et l’adhésion entre les couches sur la bobine réelle. Une chaleur plus élevée peut améliorer la fusion des couches, mais une chaleur excessive peut ramollir les détails et rendre le ponçage ultérieur moins prévisible. Des parois extérieures plus lentes peuvent améliorer la constance sur certaines machines, tandis qu’une autre machine peut nécessiter davantage de refroidissement pour garder les petits détails nets. Une tour de température et un petit test avec la texture prévue permettent de déterminer ces réglages plus rapidement que la copie d’un réglage provenant d’une autre imprimante.
Le filament chargé de métal est abrasif. Une buse en laiton peut s’user suffisamment pour modifier l’extrusion au cours d’une longue impression, ce qui peut se manifester par des lignes plus larges ou une perte de précision dimensionnelle. Une buse trempée est une amélioration judicieuse pour une utilisation répétée, mais elle ne corrige pas un problème de finition causé par une mauvaise adhésion entre les couches ou une épaisseur de paroi insuffisante. Pour une petite pièce décorative, acheter une nouvelle buse avant de tester la finition peut être inutile; inspectez d’abord la buse et mesurez l’impression test.
Gardez l’impression exempte de graisse avant le ponçage. Les huiles des doigts peuvent assombrir l’apparence d’une surface et nuire à toute patine ou tout revêtement protecteur appliqué par la suite. Retirez soigneusement les supports, car leurs marques deviennent beaucoup plus visibles une fois la surface environnante polie.
Progression du ponçage et du polissage
L’objectif est d’éliminer les stries des couches sans creuser de sillons dans la pièce. Nous utilisons une progression plutôt que de passer directement à un papier fin, car un abrasif fin polira les points hauts tout en laissant les creux ternes.
- Commencez avec un grain 120 ou 180 uniquement là où les lignes de couche, les marques de support ou une jointure visible l’exigent. Utilisez un bloc de ponçage sur les faces plates et un support flexible sur les courbes.
- Passez au grain 240 une fois les marques grossières disparues. Changez la direction du ponçage d’environ 90 degrés afin de repérer facilement le motif de rayures précédent.
- Utilisez un grain 320 ou 400 pour uniformiser la surface. À cette étape, réduisez la pression; l’objectif est de remplacer le motif de rayures, et non de retirer une autre couche de forme.
- Poncez à l’eau avec un grain 600, puis un grain 800 ou 1000 si la surface a besoin d’une réflexion plus brillante. Le ponçage à l’eau limite la poussière en suspension et la chaleur, mais gardez l’eau loin des composants électroniques non scellés ou des cavités fermées.
- Appliquez une pâte à polir pour métal avec un chiffon de coton ou une petite roue de polissage à basse vitesse. Travaillez par courtes passes et essuyez souvent les résidus.
- Terminez avec un chiffon propre. Le brunissage des impressions consiste à comprimer et à lisser la surface exposée plutôt qu’à y pénétrer profondément. La pression et la chaleur comptent donc davantage que la vitesse maximale de la roue.
Le premier abrasif est le point de décision. Si l’impression est déjà lisse et qu’elle a seulement besoin que ses particules soient exposées, commencer avec un grain 240 peut préserver les détails. Si la surface présente des stries marquées, un grain 120 peut se justifier sur les grandes faces, mais c’est un mauvais choix autour des lettres et des arêtes vives.
Ne laissez pas un outil rotatif au même endroit. La friction peut ramollir le liant plastique, l’étaler sur les particules et créer une tache brillante qui semble moins métallique que la zone intacte. Si la surface devient chaude au toucher, arrêtez et laissez-la refroidir. Un bloc de ponçage manuel est plus lent, mais il produit souvent un fini bronze plus uniforme sur les faces visibles.
Ce que le polissage peut ou ne peut pas changer
Le polissage expose et brunit les particules métalliques à la surface, de sorte que l’effet reste superficiel. Il ne répartit pas le métal dans la pièce, ne renforce pas la pièce comme le ferait du métal coulé et ne la transforme pas en conducteur électrique utile. Traverser un coin au ponçage révèle davantage de matrice plastique, et non une couche cachée de métal massif.
L’apparence dépend également de l’éclairage. Une surface satinée diffuse la lumière et dissimule les petites irrégularités; un polissage brillant les reflète. Pour une pièce à la texture profonde, s’arrêter autour d’un grain 400 à 600 peut sembler plus convaincant que de rechercher un fini miroir sur chaque face. Des résidus foncés dans les creux peuvent aider à définir la forme, tandis qu’un polissage trop énergique peut effacer ce contraste.
La surface polie ternira comme le métal qu’elle contient, ce qui constitue une décision d’entretien. Le cuivre développe habituellement une patine brune ou verdâtre plus facilement que le bronze, bien que la vitesse dépende de l’humidité, des manipulations, des contaminants et du filament utilisé. Un revêtement transparent peut ralentir le changement, mais il modifie aussi le lustre et peut devoir être renouvelé si la pièce est souvent manipulée. Laisser la surface sans revêtement donne une patine plus naturelle et fait du nettoyage périodique une partie de l’entretien de la pièce.
Évitez de traiter l’impression finie comme du métal massif. N’utilisez pas de nettoyants abrasifs pour métal sur une texture délicate sans les tester d’abord et ne présumez pas qu’un revêtement résistera à la chaleur, aux frottements ou à l’exposition extérieure simplement parce qu’il est transparent. Un échantillon d’essai dissimulé fabriqué avec le même filament constitue une précaution peu coûteuse.
Questions fréquentes
Le polissage rend-il une impression chargée de métal conductrice?
Non. Les particules métalliques sont dispersées dans un liant plastique et ne sont normalement pas reliées pour former un chemin électrique continu. Une surface polie peut contenir des particules exposées, mais cela ne la rend pas adaptée au transport du courant ou à la mise à la terre d’équipement.
Avec quel grain dois-je commencer pour polir du PLA chargé de métal?
Commencez avec le grain le plus fin qui élimine le défaut visible. Utilisez un grain 120 ou 180 pour les stries importantes ou les marques de support, un grain 240 pour les lignes de couche ordinaires et un grain 320 ou 400 lorsque l’impression est déjà assez lisse. Testez d’abord une zone cachée, car la concentration de particules et la hauteur de couche modifient la vitesse à laquelle la surface s’use.
Devrais-je sceller une impression chargée de bronze polie?
Scellez-la si conserver la couleur actuelle compte davantage que le développement d’une patine. Laissez-la sans revêtement si une ternissure progressive fait partie de l’apparence prévue. Dans les deux cas, la matrice plastique reste le matériau structurel et la surface métallique exposée nécessite toujours un nettoyage plus doux que celui d’un objet en bronze massif.
The Boss Factory fabrique des impressions 3D et des prototypes faits sur commande; demandez ce travail par l’intermédiaire de /soumission.
Services associés
Tous les services →Vous avez un projet en tête?
Dites-nous ce que vous voulez faire fabriquer — nous répondons en 24 à 48 heures.