- impression 3D
- vitesse d’impression
- qualité d’impression
- réglages de la trancheuse
- impression plus rapide
Qualité selon la vitesse d’impression : quels réglages comptent vraiment
Traduit de l’anglais
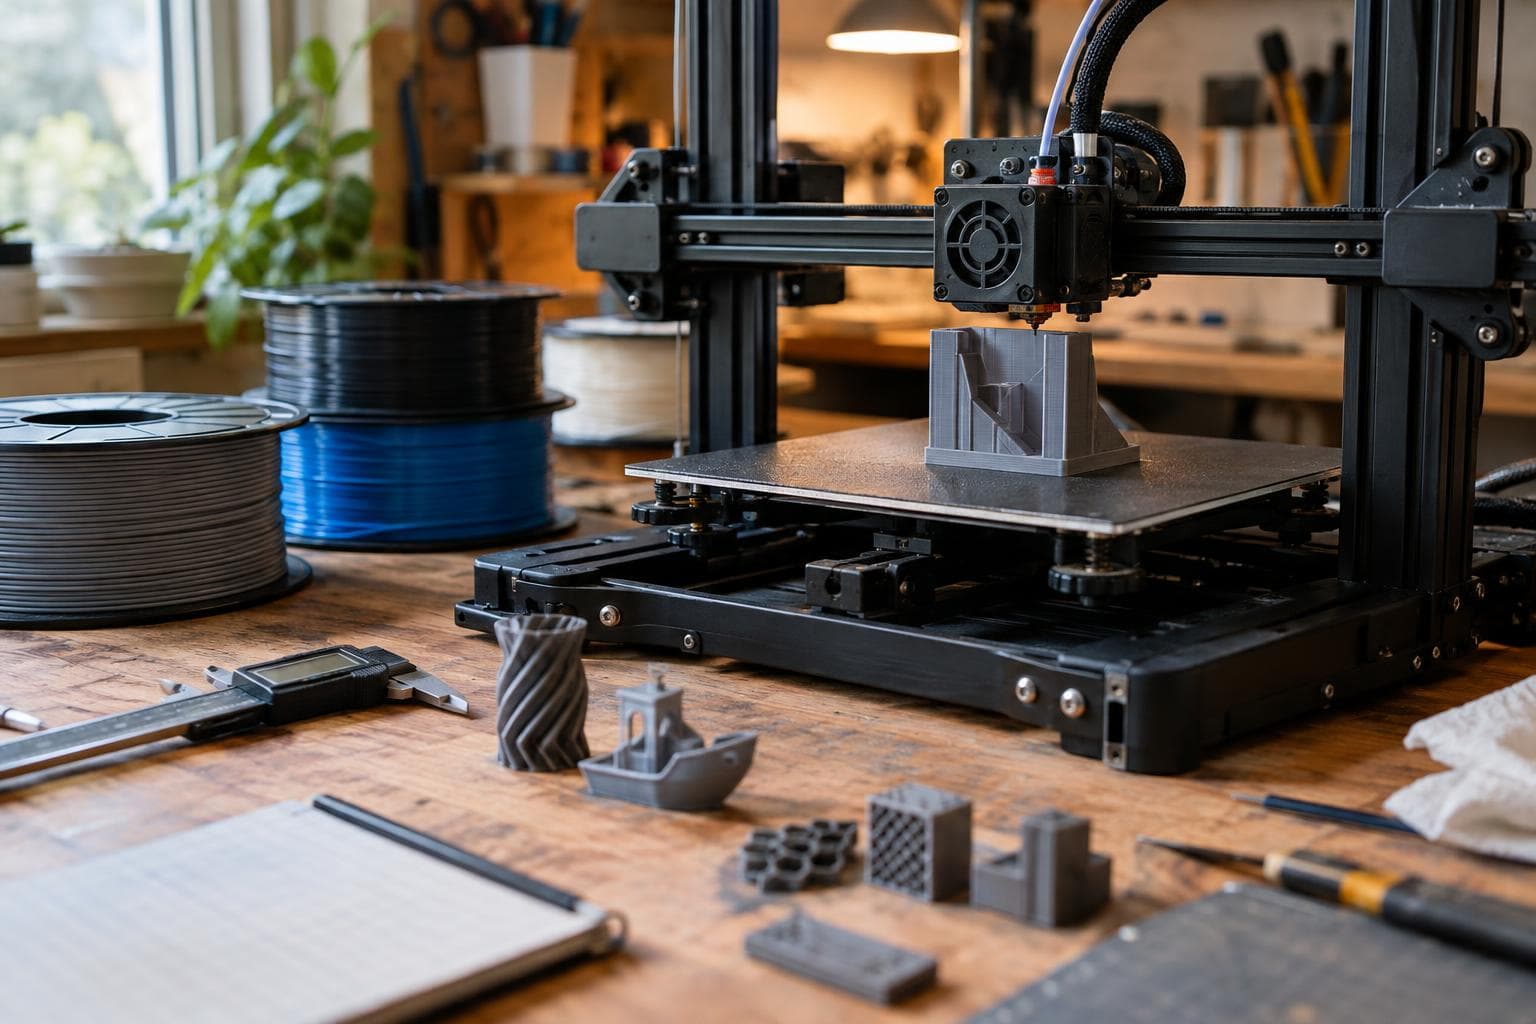
L’affirmation est familière : imprimer plus vite donne une moins bonne qualité. C’est un conseil utile, mais il pointe vers le mauvais réglage. La vitesse des parois extérieures a un effet direct sur les surfaces visibles; la vitesse du remplissage et des déplacements agit généralement d’abord sur la durée. La réponse honnête est que la qualité selon la vitesse d’impression dépend du mouvement qui est accéléré, de la distance nécessaire pour atteindre cette vitesse et de la capacité du hotend et du refroidissement à suivre.
Les parois extérieures sont le principal réglage de qualité
Le périmètre extérieur est le réglage que nous modifions en premier lorsque le fini de surface compte. Il contrôle la rapidité avec laquelle la buse dépose les lignes que tout le monde verra, et agit donc sur les ondulations, la forme des coins, l’extrusion inégale et la régularité des petits détails.
Une paroi qui se déplace à vitesse constante laisse moins de temps au système de mouvement pour corriger les vibrations et à l’extrudeuse pour réagir aux changements de débit. Les coins sont particulièrement révélateurs. L’imprimante ralentit, change de direction, puis accélère de nouveau. Si le châssis, les courroies ou la tête d’outil fléchissent, une vitesse élevée des parois peut laisser des échos à côté du coin.
La vitesse des parois extérieures interagit aussi avec la largeur de ligne et la hauteur de couche. Une ligne de 0,45 mm à une hauteur de couche de 0,2 mm et à 80 mm/s exige un débit volumique différent d’une ligne de 0,6 mm à la même vitesse. Le calcul est le suivant :
volumetric flow = line width × layer height × speed
Cette exigence de débit explique pourquoi une vitesse qui fonctionne pour une paroi étroite peut causer une sous-extrusion sur une paroi large. La limite de débit volumique maximal de la trancheuse est plus utile qu’une vitesse affichée lorsque le hotend est le goulot d’étranglement.
Pour les pièces visibles, nous réduirions la vitesse des parois extérieures avant de réduire toutes les autres vitesses. La surface reste ainsi maîtrisée sans ralentir toute l’impression.
Le remplissage et les déplacements sont des réglages différents
La vitesse du remplissage agit surtout sur la durée, et non sur le fini de la paroi extérieure. Elle a tout de même ses limites. Si le remplissage dépasse le débit de fusion disponible, les lignes deviennent minces ou intermittentes. L’adhérence interne peut alors s’affaiblir, particulièrement dans les pièces dont les parois sont trop peu nombreuses pour supporter la charge à elles seules. Un remplissage rapide peut aussi faire vibrer une machine légère davantage qu’une paroi lente, laissant des vibrations qui apparaîtront plus tard sur le périmètre.
Notre choix habituel consiste à garder les parois extérieures à une vitesse prudente et à augmenter celle du remplissage jusqu’à ce que le débit, les vibrations ou les coins déformés donnent une raison de s’arrêter. Un remplissage peu dense comportant de longues lignes droites est l’endroit le plus facile pour gagner du temps.
La vitesse des déplacements est surtout un réglage de durée entre les mouvements d’extrusion. L’augmenter peut réduire les mouvements à vide et, sur certaines machines, réduire les fils en raccourcissant le temps que la buse passe à traverser un espace ouvert. Elle peut aussi provoquer une collision, des pas perdus ou un changement de direction brutal si l’accélération est trop élevée. La vitesse des déplacements ne modifie pas directement la texture d’une paroi déjà imprimée à une vitesse contrôlée.
Une répartition pratique ressemble à ceci :
- Gardez les parois extérieures plus lentes lorsque la face sera visible ou importante sur le plan dimensionnel.
- Augmentez la vitesse du remplissage en vérifiant la présence de lignes minces, de cliquetis et d’accumulation de chaleur.
- Augmentez la vitesse des déplacements seulement après avoir vérifié que la buse évite la pièce et que la machine ne perd pas sa position.
- Gardez les parois intérieures entre ces deux extrêmes lorsqu’elles soutiennent la paroi extérieure ou définissent des trous.
- Réglez un débit volumique maximal afin qu’une vitesse élevée ne demande pas plus de matière fondue que le hotend ne peut en fournir.
La vitesse nominale n’est pas la vitesse réellement atteinte
Les limites d’accélération signifient qu’une vitesse nominale élevée n’est jamais atteinte sur les déplacements courts. Le nombre indiqué dans la trancheuse est un plafond, pas une promesse. À 100 mm/s avec une accélération de 1 000 mm/s², l’imprimante a besoin de 5 mm simplement pour accélérer et de 5 mm supplémentaires pour décélérer si le déplacement se termine à l’arrêt. Un court segment de paroi peut passer toute sa longueur à accélérer et à ralentir.
Cela change la façon dont il faut lire les réglages de vitesse. Un modèle composé de nombreuses parois courtes peut s’imprimer à une vitesse moyenne beaucoup plus basse que ce que laisse croire le réglage des parois. Une longue ligne droite de remplissage rectangulaire peut atteindre la vitesse nominale et profiter d’une augmentation. Une petite pièce détaillée peut tirer peu d’avantages d’une valeur de paroi plus élevée, car l’accélération, les changements de direction et le refroidissement dominent.
L’accélération agit sur la qualité par l’intermédiaire des vibrations et du comportement dans les coins. Augmenter le plafond de vitesse sur une machine dont l’accélération est faible peut presque ne rien faire gagner en temps, tandis qu’augmenter l’accélération peut produire des ondulations visibles. La limite utilisable dépend de la rigidité du châssis, de la masse, de l’état des courroies, du poids de la tête d’outil et du système de mouvement de la machine.
Mesurez cela sur la machine plutôt que de supposer que la valeur du micrologiciel raconte toute l’histoire. Imprimez un test avec de longues lignes droites et un autre avec de petits détails. Comparez la durée réelle de l’impression, les ondulations à côté des coins et l’erreur dimensionnelle. Si le test de petits détails change à peine après l’augmentation de la vitesse nominale, l’accélération est le réglage limitant.
Le refroidissement et le débit peuvent avoir plus d’importance que les réglages de mouvement
Les défauts de qualité ne sont pas tous liés au mouvement. Avec du PLA, les petites couches peuvent rester molles si la couche suivante arrive trop tôt. Avec du PETG, un refroidissement excessif peut affaiblir l’adhérence entre les couches, tandis qu’un refroidissement insuffisant peut ramollir les coins et les ponts. L’ASA a généralement besoin de conditions ambiantes contrôlées, car un refroidissement inégal peut déformer la pièce. Le TPU impose une contrainte supplémentaire, car les changements rapides d’extrusion à haute pression peuvent rendre l’alimentation irrégulière.
La durée de couche fait le lien entre la vitesse et la température. Un périmètre plus rapide peut réduire le temps disponible pour chaque couche, mais un périmètre plus lent peut aussi faire rester une petite pièce plus longtemps sous la buse. Si la trancheuse ralentit pour respecter une durée minimale de couche, la vitesse des parois affichée n’est pas celle qui est utilisée.
Pour un test contrôlé, modifiez une seule variable à la fois. Utilisez le même lot de filament, la même buse, la même hauteur de couche, la même largeur de ligne, la même température et le même refroidissement. Imprimez un modèle comportant une large paroi, un petit trou, un coin et suffisamment de remplissage pour faire ressortir les problèmes de débit. Notez la durée réelle, et non la durée estimée affichée avant le début du travail.
Commencez avec trois vitesses de paroi plutôt qu’avec une tour complète de vitesses. Gardez le remplissage et les déplacements fixes, puis examinez les faces extérieures et mesurez un détail important. Après avoir choisi la vitesse des parois, testez le remplissage séparément. Vous éviterez ainsi d’accuser un déplacement plus rapide d’un défaut de paroi causé par l’accélération ou d’accuser la vitesse des parois d’un problème de hotend simplement limité par le débit.
Un ordre pratique pour régler la vitesse
Nous réglerions les paramètres dans cet ordre :
- Réglez la hauteur de couche, la largeur de ligne, la température de la buse et le refroidissement selon le filament.
- Réglez le débit volumique maximal sous le point où l’extrusion devient visiblement irrégulière.
- Choisissez la vitesse des parois extérieures en fonction de la qualité de surface et des résultats dimensionnels.
- Augmentez la vitesse du remplissage jusqu’à ce que le débit ou les vibrations deviennent le défaut limitant, puis réduisez-la légèrement.
- Testez les déplacements et l’accélération pour détecter les collisions, les ondulations et les pas perdus.
- Vérifiez la durée minimale de couche sur les petites pièces plutôt que de supposer qu’une vitesse plus lente est toujours synonyme de meilleur refroidissement.
C’est pourquoi l’affirmation générale ne tient pas. Un mouvement plus rapide peut réduire la qualité, mais seuls certains réglages de vitesse touchent directement la surface visible. La vitesse des parois est le premier élément à vérifier pour une face rugueuse. La vitesse du remplissage est généralement un réglage de durée limité par le débit. La vitesse des déplacements agit surtout sur les mouvements à vide, avec un risque mécanique. L’accélération détermine la part de la vitesse annoncée qui existe réellement pendant le déplacement.
Questions fréquentes
Un remplissage plus rapide réduit-il la qualité d’impression?
Habituellement, il réduit d’abord la durée d’impression. Il devient un problème de qualité lorsque la vitesse demandée dépasse le débit volumique, fait vibrer la machine, surchauffe une couche ou laisse des espaces internes que les parois de la pièce ne peuvent pas compenser.
Les parois extérieures devraient-elles toujours être imprimées lentement?
Non. Elles doivent être assez lentes pour obtenir la surface et les dimensions dont vous avez besoin. Une machine rigide et bien réglée peut les imprimer plus vite qu’une machine flexible, mais une vitesse nominale plus élevée n’est d’aucune utilité si les segments courts ne l’atteignent jamais ou si des ondulations apparaissent.
Pourquoi l’augmentation de la vitesse d’impression a-t-elle à peine réduit la durée?
L’accélération, la durée minimale de couche, la distance de déplacement ou la limite de débit volumique de la trancheuse peut contrôler la vitesse réelle. Comparez la vitesse demandée à l’accélération de la machine et examinez l’aperçu de la trancheuse pour repérer les ralentissements.
The Boss Factory réalise des projets d’impression 3D et de prototypage ainsi que de conception et de développement de produits faits sur commande grâce à une soumission.
Services associés
Tous les services →Vous avez un projet en tête?
Dites-nous ce que vous voulez faire fabriquer — nous répondons en 24 à 48 heures.