
- impression 3d
- charnière imprimée
- charnière souple
- fatigue
- pla
- tpu
Fatigue des charnières imprimées : pourquoi l’orientation des couches détermine leur durée de vie
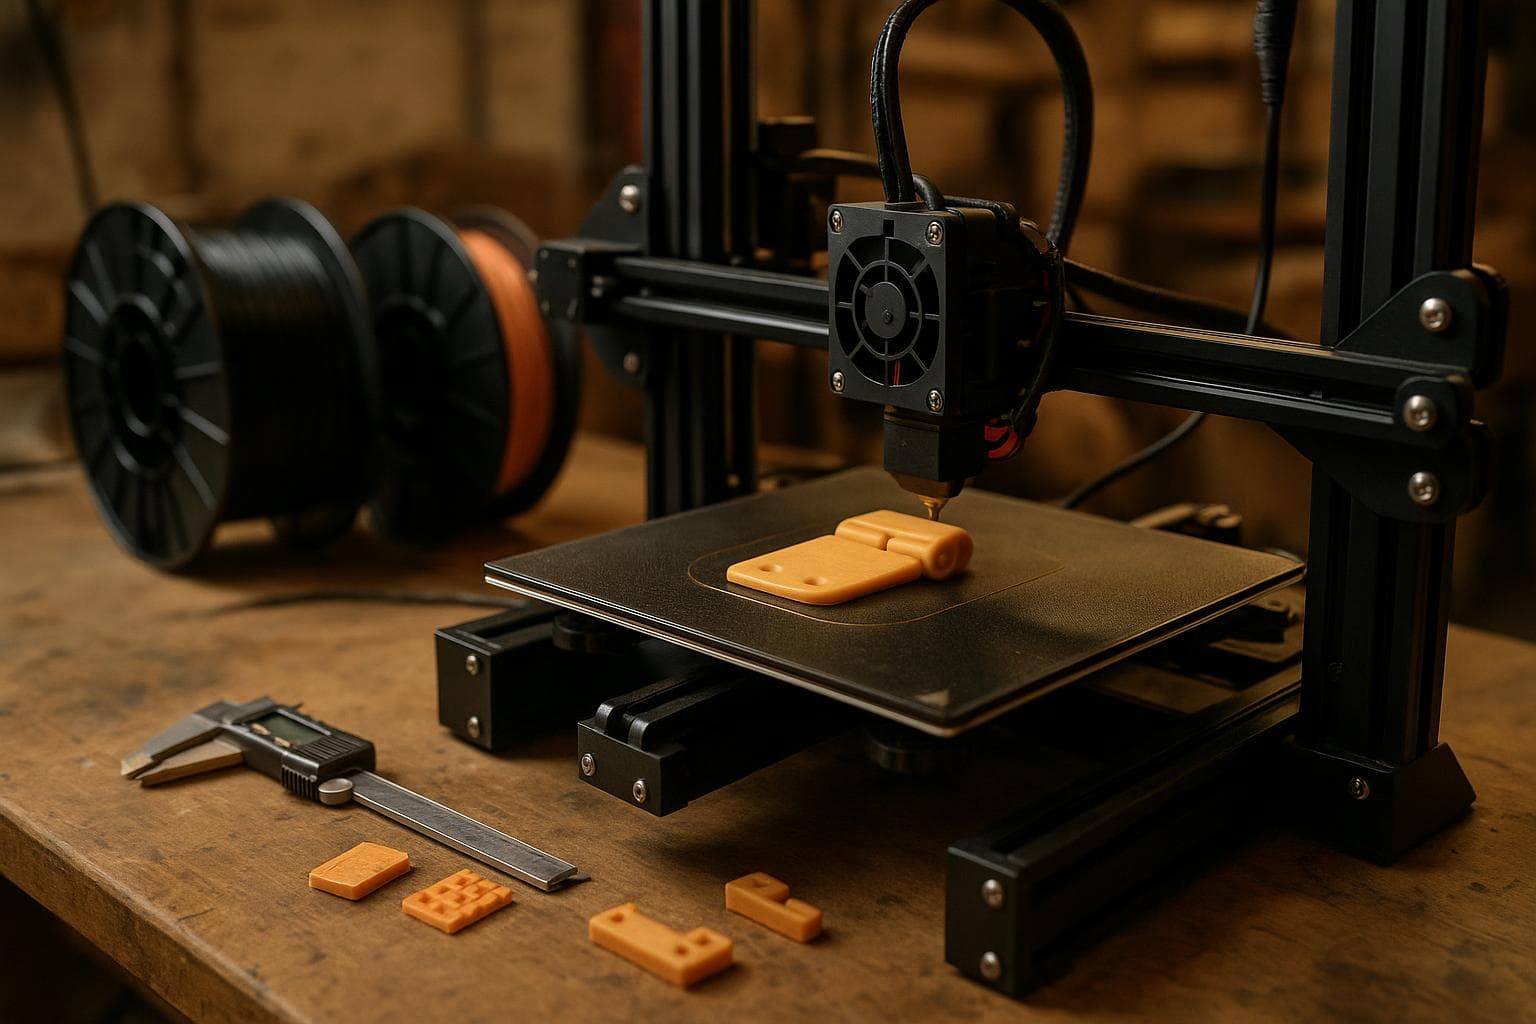
Une charnière imprimée qui fonctionne pendant deux flexions peut quand même être une pièce défaillante. La vraie question n’est pas de savoir si la charnière bouge au premier test, mais si son chemin de charge maintient la déformation répétée à l’intérieur du matériau au lieu de séparer les couches de l’impression. La réponse courte est que l’orientation compte d’abord, et que le PLA est généralement un mauvais choix pour une section mince qui fléchit.
Pourquoi une charnière imprimée casse en service
Une charnière concentre le mouvement sur une ligne étroite. Cette ligne étroite est un concentrateur de contraintes voulu : le reste de la pièce demeure relativement immobile tandis que la section flexible, l’articulation ou la sangle mince absorbe presque toute la rotation. À chaque cycle, un côté de la section s’étire et l’autre se comprime. La surface extérieure subit la plus grande déformation, tandis que le centre bouge moins.
C’est de la fatigue. La pièce n’a pas besoin de dépasser sa résistance à la traction en un seul événement. Une petite fissure peut commencer à la limite entre des couches, dans un angle vif, un vide ou une entaille de surface. Chaque flexion la prolonge un peu plus. La charnière peut sembler normale jusqu’à ce que la fissure ait traversé une partie suffisante de la section pour que la flexion suivante termine la rupture.
Une charnière imprimée transmet aussi un moment de flexion au matériau plus épais de chaque côté. Si la transition entre la section flexible et le corps rigide est brusque, la déformation s’accumule à cet endroit au lieu de se répartir sur un rayon plus long. Un épaulement carré est pratique dans un logiciel de CAO, mais peu efficace en service. Les congés aident, bien qu’un congé très petit puisse disparaître dans la largeur de la buse et ne produire aucun changement notable.
Ne jugez pas une impression de charnière souple en l’ouvrant une seule fois. Faites-la fonctionner selon l’angle, la vitesse, la température et la charge réels. Une charnière qui résiste à un test sans charge sur l’établi peut casser dès qu’elle porte un couvercle, résiste à un loquet ou fléchit à froid.
L’orientation des couches détermine le chemin de la fissure
Les pièces FDM sont anisotropes. Un filament déposé est généralement plus solide sur sa longueur que la liaison entre des couches adjacentes. La différence exacte dépend du polymère, de la température de la buse, du refroidissement, de l’extrusion, de la hauteur de couche et de l’imprimante, mais la direction faible demeure un élément à prendre en compte dans la conception.
Une charnière qui fléchit à travers la limite entre les couches casse à cette limite. Les couches doivent donc suivre la flexion. Autrement dit, ne demandez pas aux interfaces de couches empilées de supporter une tension de décollement répétée sur la ligne de la charnière. Orientez la pièce de manière que les trajectoires déposées continues suivent la flexion de la charnière et que la déformation répétée reste dans les trajectoires de filament plutôt que d’ouvrir les interfaces entre les couches.
Imprimez un petit test d’orientation au lieu de vous engager dans un assemblage complet. Fabriquez des charnières identiques selon deux orientations, gardez le matériau et la géométrie constants, puis faites-les fonctionner jusqu’à ce que l’une montre un blanchiment, une fissure ou un changement dans la force d’ouverture. Ce test vous en dit plus qu’un chiffre de résistance à la traction, puisqu’il reproduit le véritable mode de défaillance.
Le PLA est un mauvais choix de matériau pour les charnières minces soumises à la fatigue
Le PLA est rigide, facile à imprimer et utile pour vérifier l’ajustement. Ces caractéristiques peuvent le faire paraître adapté à une charnière pendant l’assemblage. Dans une section mince qui fléchit, sa faible résistance à la fatigue pose problème. Une déformation répétée produit des fissures plus tôt qu’avec un matériau conçu pour tolérer la flexion, surtout si la charnière est mince, si l’angle de flexion est important ou si la pièce fonctionne à froid.
Le PP et le TPU résistent beaucoup mieux aux flexions répétées que le PLA. Ils ne sont toutefois pas interchangeables. Le PP est un bon choix pour une charnière souple mince lorsque l’imprimante peut produire une adhérence fiable de la première couche et entre les couches. Sa faible énergie de surface le rend difficile à imprimer sur de nombreuses surfaces, et son retrait peut déformer une pièce plate. Le TPU est utile lorsque la charnière doit avoir un mouvement doux et flexible, mais sa flexibilité entraîne du fluage : une charnière chargée peut rester partiellement déformée, et sa réaction change selon la température, l’épaisseur et la dureté du TPU.
Le nylon peut également bien tolérer les mouvements répétés dans des qualités et des orientations appropriées, mais il absorbe l’humidité. Le nylon humide peut s’imprimer avec une mauvaise qualité de surface et une liaison irrégulière. Le séchage et l’entreposage font donc partie du processus mécanique. Le PETG convient souvent pour vérifier l’ajustement, mais ce n’est généralement pas le premier choix pour une charnière mince qui doit fonctionner de façon répétée. Il peut fléchir, mais son comportement à la fatigue et son fluage sous charge sont moins intéressants que ceux du PP ou d’un TPU approprié pour ce travail.
| Matériau | Comportement lors de flexions répétées | Préoccupation liée à la chaleur et à l’humidité | Mode de défaillance typique dans une charnière mince |
|---|---|---|---|
| PLA | Faible résistance à la fatigue; bon pour les vérifications d’ajustement | Se ramollit sous l’effet de la chaleur et devient moins tolérant au froid | Apparition d’une fissure dans la section flexible, à la limite entre les couches ou dans une transition brusque |
| PP | Très bon pour les charnières souples lorsqu’il est imprimé avec une bonne adhérence | Retrait et adhérence difficile au plateau; la température de service dépend de la qualité et de la charge | Déchirure de la section flexible ou pli local après un angle excessif ou une mauvaise géométrie |
| TPU | Très bonne durée de vie en flexion, avec une réaction plus souple | Fluage et rigidité qui dépend de la température; la dureté varie selon la qualité | Déformation permanente, déchirure du bord ou flambage sous compression |
| Nylon | Souvent bonne performance à la fatigue dans certaines qualités | L’humidité modifie le traitement et le comportement mécanique | Faiblesse entre les couches, abrasion ou croissance d’une fissure après des défauts d’impression liés à l’humidité |
| PETG | Mieux adapté à une flexion occasionnelle qu’au fonctionnement répété d’une charnière | Fluage sous une charge soutenue; la réaction à la température dépend de la qualité | Fissure ou déformation permanente après des cycles répétés ou maintenus en position ouverte |
Le choix du matériau ne répare pas un mauvais chemin de charge. Du PP imprimé avec une mauvaise adhérence peut casser plus tôt qu’un prototype bien orienté fabriqué dans un autre polymère. Le TPU peut résister à de nombreuses flexions, mais il peut quand même casser si la section flexible est pincée contre une butée rigide. Testez le filament réel, pas seulement le nom du polymère inscrit sur la bobine.
Concevez la charnière pour la déformation, et non pour l’apparence
Le changement de conception le plus utile consiste à rendre la zone flexible plus longue et plus mince, dans les limites de votre matériau et de votre processus d’impression. Une section flexible courte et épaisse a besoin d’un petit rayon pour atteindre la même rotation, de sorte que la déformation de sa surface augmente rapidement. Une section plus longue répartit la même rotation sur une plus grande longueur.
Cela ne signifie pas qu’il faut rendre la section flexible aussi mince que ce que le logiciel de tranchage peut tracer. Une section présentant des espaces, une sous-extrusion ou une largeur irrégulière comporte une entaille à chaque défaut. Commencez par une géométrie prudente, puis réduisez l’épaisseur ou augmentez la longueur au moyen de pièces de test. Gardez l’angle de flexion sous le point où la section flexible se replie sur elle-même, sauf si le matériau et la forme sont conçus pour ce contact.
Utilisez des transitions généreuses vers le corps rigide. Ajoutez un rayon des deux côtés de la section flexible, éliminez les angles vifs internes et éloignez les trous ou les découpes de la zone de plus forte déformation. Si un axe ou une vis assure l’alignement, laissez-le assurer l’alignement. Ne demandez pas à la section flexible de servir à la fois de palier et de ressort, sauf si elle est conçue pour ces deux fonctions.
Il vaut souvent la peine d’ajouter une butée rigide. Elle empêche l’utilisateur de plier la charnière au-delà de l’angle de test et rend la condition de service reproductible. Laissez suffisamment d’espace pour que la section flexible puisse bouger sans frotter contre une paroi voisine. Le frottement modifie la charge et peut créer une nouvelle entaille sur le bord.
La solution économique est souvent suffisante : si la charnière s’ouvre seulement pendant l’assemblage ou bouge quelques fois par année, un prototype en PLA ou une charnière mécanique distincte peut être le choix logique. N’achetez pas un filament spécialisé et ne reconcevez pas tout un boîtier pour une charnière qui n’a pas de besoin réel en matière de cycles. L’amélioration devient importante lorsque la pièce est ouverte chaque jour, porte un ressort ou un loquet, ou doit rester fonctionnelle après des manipulations répétées.
Testez le cycle réel avant de vous engager
Construisez le test en fonction de la manière dont la pièce sera utilisée. Notez l’angle d’ouverture, si la charnière est chargée et si elle est maintenue ouverte. Un cycle manuel lent peut ne pas révéler l’accumulation de chaleur et les impacts; un cycle motorisé rapide peut créer un test plus exigeant que l’utilisation normale. Les deux peuvent être utiles, mais ils répondent à des questions différentes.
Ne changez qu’une variable à la fois. Comparez l’orientation avant de modifier le nombre de parois. Comparez le matériau avant de modifier la longueur de la charnière. Si la charnière réussit seulement lorsqu’elle est imprimée avec des parois supplémentaires, demandez-vous si ces parois ont déplacé la limite entre les couches ou si elles ont simplement déplacé la fissure vers le bord. Plus de matériau ne signifie pas automatiquement une meilleure résistance à la fatigue; cela peut rendre la zone flexible trop rigide et déplacer la déformation vers une transition brusque.
Pour une pièce importante, imprimez plusieurs pièces de test. De petites différences dans la position de la jointure, l’extrusion, le refroidissement et les conditions de la première couche peuvent influencer le résultat d’un test de fatigue. Le but n’est pas d’obtenir un nombre universel de cycles. Le but est de concevoir une pièce qui maintient sa déformation sous le niveau que votre matériau, votre orientation et votre processus peuvent reproduire de façon fiable.
Questions fréquentes
Une charnière souple doit-elle être imprimée à plat?
Souvent, mais « à plat » n’est pas en soi la règle de conception. Imprimez-la de manière que les trajectoires de filament continues et la disposition des couches supportent la flexion le long de la charnière, plutôt que de se décoller à une limite entre les couches. Confirmez le résultat dans l’aperçu du logiciel de tranchage et avec des échantillons d’orientation.
Le TPU est-il toujours préférable au PP pour une charnière imprimée?
Non. Le TPU est préférable lorsqu’une charnière douce et flexible est utile et qu’une déformation permanente est acceptable. Le PP est généralement le choix préférable pour une charnière souple mince, semblable à un ressort, si votre imprimante gère l’adhérence et le retrait du PP. La qualité, la dureté, la géométrie et la température de service demeurent importantes.
Le PLA peut-il fonctionner pour une charnière imprimée?
Il peut convenir pour des mouvements occasionnels, des vérifications d’ajustement ou une charnière protégée contre les déformations répétées. Le PLA résiste mal à la fatigue dans une section mince qui fléchit; c’est donc un mauvais choix par défaut pour un fonctionnement quotidien. Si une défaillance risque d’être gênante, changez le matériau et l’orientation plutôt que de vous fier à une première flexion réussie.
The Boss Factory réalise ce type de travail sur commande au moyen de l’impression 3D et du prototypage.
Services associés
Tous les services →Vous avez un projet en tête?
Dites-nous ce que vous voulez faire fabriquer — nous répondons en 24 à 48 heures.