- impression 3d
- supports
- petg
- pla
- réglages des supports
Supports collés : corriger l’écart, l’interface et le matériau
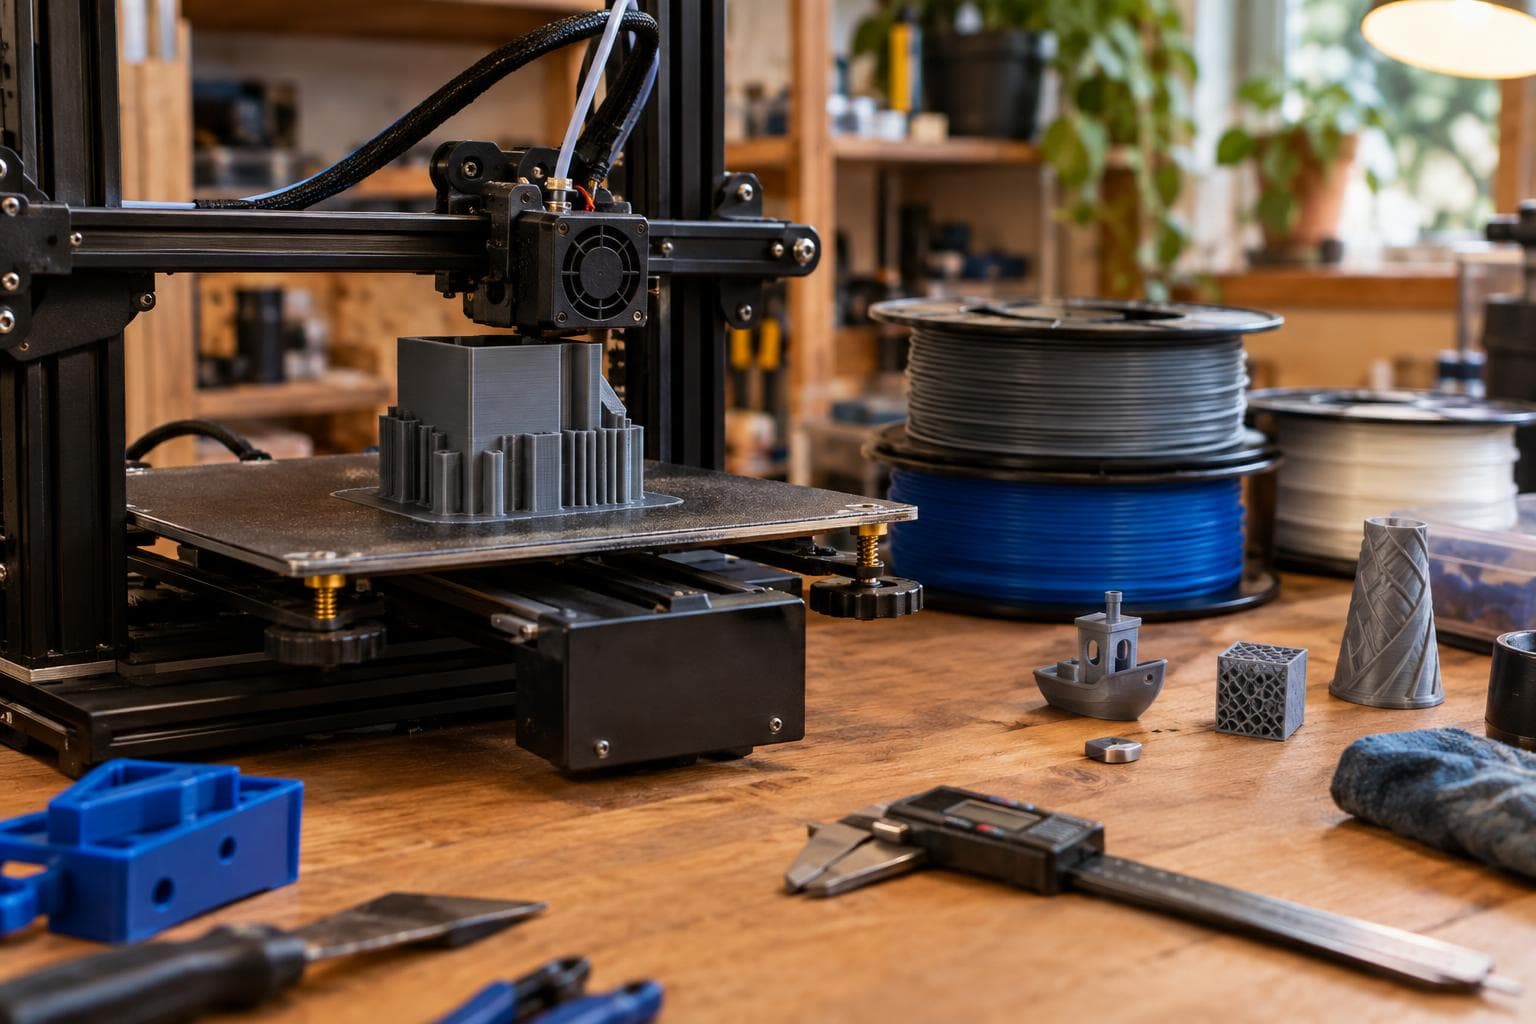
Les supports collés à une impression sont rarement un mystère après coup. Les causes habituelles sont un écart en Z qui disparaît à la hauteur de couche utilisée, une interface trop compacte ou un filament qui se lie trop facilement à lui-même. Vérifiez ces trois conditions dans le trancheur et l’aperçu avant d’engager du matériau et du temps machine.
Erreur 1 : traiter l’écart du support comme une mesure physique
Un écart en Z du support n’est pas toujours conservé dans le résultat tranché comme une distance exacte. De nombreux trancheurs expriment la séparation en couches ou convertissent une distance demandée en un nombre entier de couches. Le support fusionne avec la pièce lorsque l’écart est arrondi à zéro à la hauteur de couche actuelle.
Cette distinction est importante lorsque vous changez la hauteur de couche. Une séparation qui produit une couche d’air bien visible à une hauteur de couche de 0,16 mm peut devenir une séparation nulle avec une autre hauteur de couche, selon les règles de support et l’arrondissement du trancheur. Une valeur qui semble logique dans le profil ne prouve pas que le parcours d’outil généré contient un écart.
La vérification avant impression se fait dans une coupe transversale tranchée, et non dans la vue du modèle. Parcourez la première couche soutenue et examinez l’écart dans l’aperçu des couches. Cherchez une couche non soutenue distincte entre le dessous du modèle et le toit du support. Si le toit du support et le dessous de la pièce sont associés à la même position en Z, le problème est déjà présent dans le parcours d’outil.
Vérifiez aussi la hauteur de couche utilisée pour le travail réel, y compris la hauteur de couche adaptative ou variable. Un réglage de support testé avec des couches fixes peut se comporter différemment lorsque le trancheur modifie l’épaisseur des couches près d’un dessous courbé.
Pour une pièce fonctionnelle, nous préférons commencer avec un petit dégagement et accepter un peu de nettoyage du dessous plutôt que de créer un dégagement nul et de compter sur la chance. Augmentez l’écart seulement jusqu’à ce que le dessous cesse de s’affaisser au-delà de ce que la pièce peut tolérer. Un écart trop grand remplace le retrait difficile du support par un dessous plus rugueux; le bon réglage est donc le plus petit écart qui résiste au pont ou au surplomb.
Erreur 2 : compacter l’interface du support jusqu’à ce qu’elle fasse partie de la surface
L’interface est le toit ou le plancher dense entre le support ordinaire et le modèle. Son rôle est d’offrir une plateforme plus uniforme à la surface soutenue. Son mode de défaillance est prévisible : plus la densité de l’interface est élevée, plus il y a de points de contact, d’échanges de chaleur et de matériau mécaniquement bloqué dans la texture du dessous.
Une interface dense peut sembler excellente dans l’aperçu tout en créant un problème de retrait du support. Le trancheur peut afficher un toit net et presque plein, mais le toit imprimé peut s’emboîter dans de petites vallées de la pièce. Sur un dessous plat, cela peut être acceptable. Autour de lettres, de nervures, de trous ou d’une courbe peu prononcée, il peut déchirer la surface lors du retrait.
Effectuez ces vérifications avant de trancher la pièce finale :
- Examinez séparément la densité de l’interface et celle du support ordinaire. Une colonne de support clairsemée ne rend pas une interface dense facile à retirer.
- Comptez les couches d’interface et comparez-les au fini de surface dont vous avez réellement besoin. Les couches d’interface supplémentaires ne sont pas des couches de séparation gratuites.
- Prévisualisez la première couche d’interface au-dessus des petits détails. Si le toit pénètre dans un trou, une fente, une lettre en relief ou une paroi mince, attendez-vous à ce que des fragments restent en place.
- Vérifiez le contact du support dans une vue en coupe. Un support qui touche une arête vive offre moins de marge de manœuvre qu’un support placé sous une large face plane.
- Déterminez si la surface est esthétique, dimensionnelle ou cachée. Ne consacrez pas de temps de retrait à protéger une face cachée avec une interface dense.
Notre point de départ consiste à garder l’interface moins dense et l’écart de contact plus intentionnel, puis à ajouter de la densité seulement là où le dessous s’affaisse. La solution simple suffit pour de nombreuses faces cachées : un support ordinaire avec un écart raisonnable fonctionne souvent mieux qu’une interface très étudiée. Un matériau de support coûteux, un deuxième extrudeur ou un filament d’interface spécial ne corrigera pas un écart en Z nul ni un toit de support qui pénètre dans la pièce.
Erreur 3 : utiliser les mêmes réglages de support pour le PLA et le PETG
La géométrie ne détermine pas à elle seule la force de retrait. Le filament modifie le résultat. Un matériau qui se lie bien à lui-même, comme le PETG, rend le retrait du support plus difficile que pour la même géométrie en PLA.
Le PLA offre souvent une séparation pratique utile entre un toit de support et une surface de modèle lorsque l’écart est bien réglé. Le PETG peut former une liaison plus forte au même point de contact, surtout si la buse reste chaude, si le refroidissement est limité ou si l’interface est dense. Le PETG tend aussi à laisser un dessous rugueux ou déchiré lorsque l’utilisateur traite les réglages du PLA comme une vérité de départ plutôt que comme une variable.
Pour le PETG, commencez par vérifier le profil de support propre au matériau dans le trancheur au lieu de copier un profil de PLA. Les valeurs exactes dépendent de la température de la buse, du refroidissement, de la hauteur de couche, de la largeur d’extrusion et du filament utilisé. Le test utile consiste à imprimer une petite pièce d’essai de surplomb avec la même hauteur de couche et la même interface de support que celles de la pièce réelle. Retirez le support une fois la pièce d’essai refroidie, puis examinez le dessous et le toit du support.
Ne jugez pas seulement selon que le support se détache ou non. Un support qui se déchire facilement, mais qui laisse une arête dimensionnelle, n’est pas une réussite. Mesurez l’arête critique, examinez les trous près de la face soutenue et vérifiez si des fragments de support restent dans les coins.
Le même principe s’applique aux autres matériaux qui se lient facilement à eux-mêmes ou qui impriment à haute température, même si la direction et la gravité du problème dépendent du filament et de l’imprimante. Le profil du matériau, la capacité de refroidissement, la température de la buse et les conditions dans le caisson comptent tous. Il n’existe pas d’écart de support universel pour le PETG qui puisse être transféré sans risque d’une machine à l’autre.
Erreur 4 : corriger le retrait après l’impression au lieu de tester d’abord le dessous
Une fois la pièce complète imprimée, les réglages de support sont coûteux à diagnostiquer. Une petite pièce d’essai permet d’isoler les variables avant d’engager le matériau, le temps machine ou le plateau.
Imprimez une pièce d’essai qui comprend les conditions réelles du dessous : un toit plat, un surplomb peu prononcé, un trou, une paroi mince ainsi que toute lettre ou nervure qui rend le retrait difficile. Gardez la hauteur de couche, la buse, le filament, le refroidissement et les réglages de support identiques à ceux du travail prévu. Modifiez une seule variable par test afin que le résultat ait une cause identifiable.
Voici une séquence de test utile :
- Vérifiez que l’aperçu tranché contient un écart en Z non nul aux couches soutenues.
- Réduisez la densité de l’interface jusqu’à ce que le toit commence à s’affaisser, puis revenez au dernier réglage acceptable.
- Testez le plus petit écart qui laisse l’arête critique intacte.
- Recommencez le test avec le filament utilisé, et non avec une bobine de PLA pratique sous la main.
- Retirez la pièce d’essai seulement après qu’elle a refroidi dans les mêmes conditions que celles prévues pour la pièce complète.
Si la pièce d’essai réussit, mais que l’impression complète échoue, examinez le modèle complet pour repérer les changements locaux. Une surface courbée peut se rapprocher du support lorsque la hauteur de couche change. Une cavité étroite peut retenir le support différemment d’une face ouverte. Une grande surface soutenue peut aussi conserver davantage de chaleur que la pièce d’essai, ce qui modifie l’adhérence et l’affaissement.
Choisissez le compromis avant de modifier le profil
Il n’existe aucun réglage de support qui maximise en même temps le fini du dessous, la vitesse de retrait, la précision dimensionnelle et l’efficacité d’utilisation du matériau. Choisissez la surface qui compte, puis ajustez le réglage en fonction de cette exigence.
| Condition du support | Effet de l’écart et de l’interface | Sensibilité du matériau | Mode de défaillance habituel | Vérification avant impression |
|---|---|---|---|---|
| Petit écart, interface dense | Meilleur soutien du dessous, contact maximal | Le PETG est particulièrement difficile à séparer | Toit fusionné, surface déchirée, fragments coincés | Faites une coupe des premières couches soutenues et examinez l’écart |
| Petit écart, interface clairsemée | Moins de contact, soutien du dessous plus faible | Le PLA peut fonctionner; le PETG peut tout de même se lier | Affaissement ou fils mélangés à des points de contact tenaces | Prévisualisez la couverture de l’interface sous les arêtes et les trous |
| Écart plus grand, interface dense | Séparation plus facile, surface non soutenue plus rugueuse | Le PETG peut tout de même laisser des points liés | Texture du dessous ou perte dimensionnelle | Imprimez une pièce d’essai de surplomb à la hauteur de couche réelle |
| Écart plus grand, interface clairsemée | Retrait rapide et faible utilisation de matériau | Le plus tolérant pour les faces cachées | Affaissement, déformation ou surplomb raté | Confirmez que la surface peut tolérer la rugosité |
Pour un dessous visible, nous consacrons habituellement du temps à l’orientation avant de dépenser de l’argent en matériel de support. Faites pivoter la pièce afin que la face critique nécessite moins de support, séparez le modèle si la ligne de joint peut être cachée ou reconcevez un long toit horizontal en chanfrein ou en arche. Une modification de la géométrie peut éliminer le problème de support au lieu de rendre le retrait plus compliqué.
C’est aussi la limite honnête de l’ajustement du profil. Si le dessous requis est plat, large et visible, que le matériau est du PETG et que la forme ne peut pas être réorientée, le résultat le plus propre peut nécessiter une autre méthode de fabrication ou une opération de finition prévue. Aucune case du trancheur ne change le fait que le support et la pièce sont faits d’un matériau conçu pour se lier.
Questions fréquentes
Pourquoi mes supports sont-ils collés même si la distance en Z n’est pas nulle?
Vérifiez l’aperçu des couches tranchées et la hauteur de couche utilisée au point de contact. Si le trancheur convertit la distance demandée en couches entières, l’écart peut être arrondi à zéro à la hauteur de couche actuelle. Examinez aussi l’interface : un toit dense peut se bloquer mécaniquement dans la surface même lorsqu’un petit écart nominal existe.
Les supports en PETG sont-ils plus difficiles à retirer que les supports en PLA?
Habituellement. Le PETG se lie bien à lui-même; la même géométrie et le même écart nominal de support peuvent donc produire une liaison plus forte qu’avec le PLA. Utilisez une pièce d’essai propre au matériau, réduisez le contact de l’interface lorsque le dessous le permet et vérifiez le parcours d’outil réel au lieu de copier les réglages de support du PLA.
Devrais-je acheter une imprimante à deux matériaux pour résoudre le problème des supports collés à la pièce?
Pas comme première solution. Un deuxième matériau peut aider dans les cas qui justifient un support soluble ou détachable, mais il ne corrige ni une mauvaise orientation, ni un écart effectif nul, ni une interface trop dense. Testez d’abord la configuration existante; pour de nombreuses impressions destinées aux amateurs, une nouvelle orientation et une petite pièce d’essai de support règlent le problème à moindre coût.
Nous réalisons des travaux d’impression 3D et de prototypage faits sur commande chez The Boss Factory; demandez une soumission.
Services associés
Tous les services →
Vous avez un projet en tête?
Dites-nous ce que vous voulez faire fabriquer — nous répondons en 24 à 48 heures.