
- bandes en z
- ondulation en z
- impression 3d
- analyse de défaillance
- vis-mère
Bandes en Z : lisez les bandes régulières avant de modifier les réglages
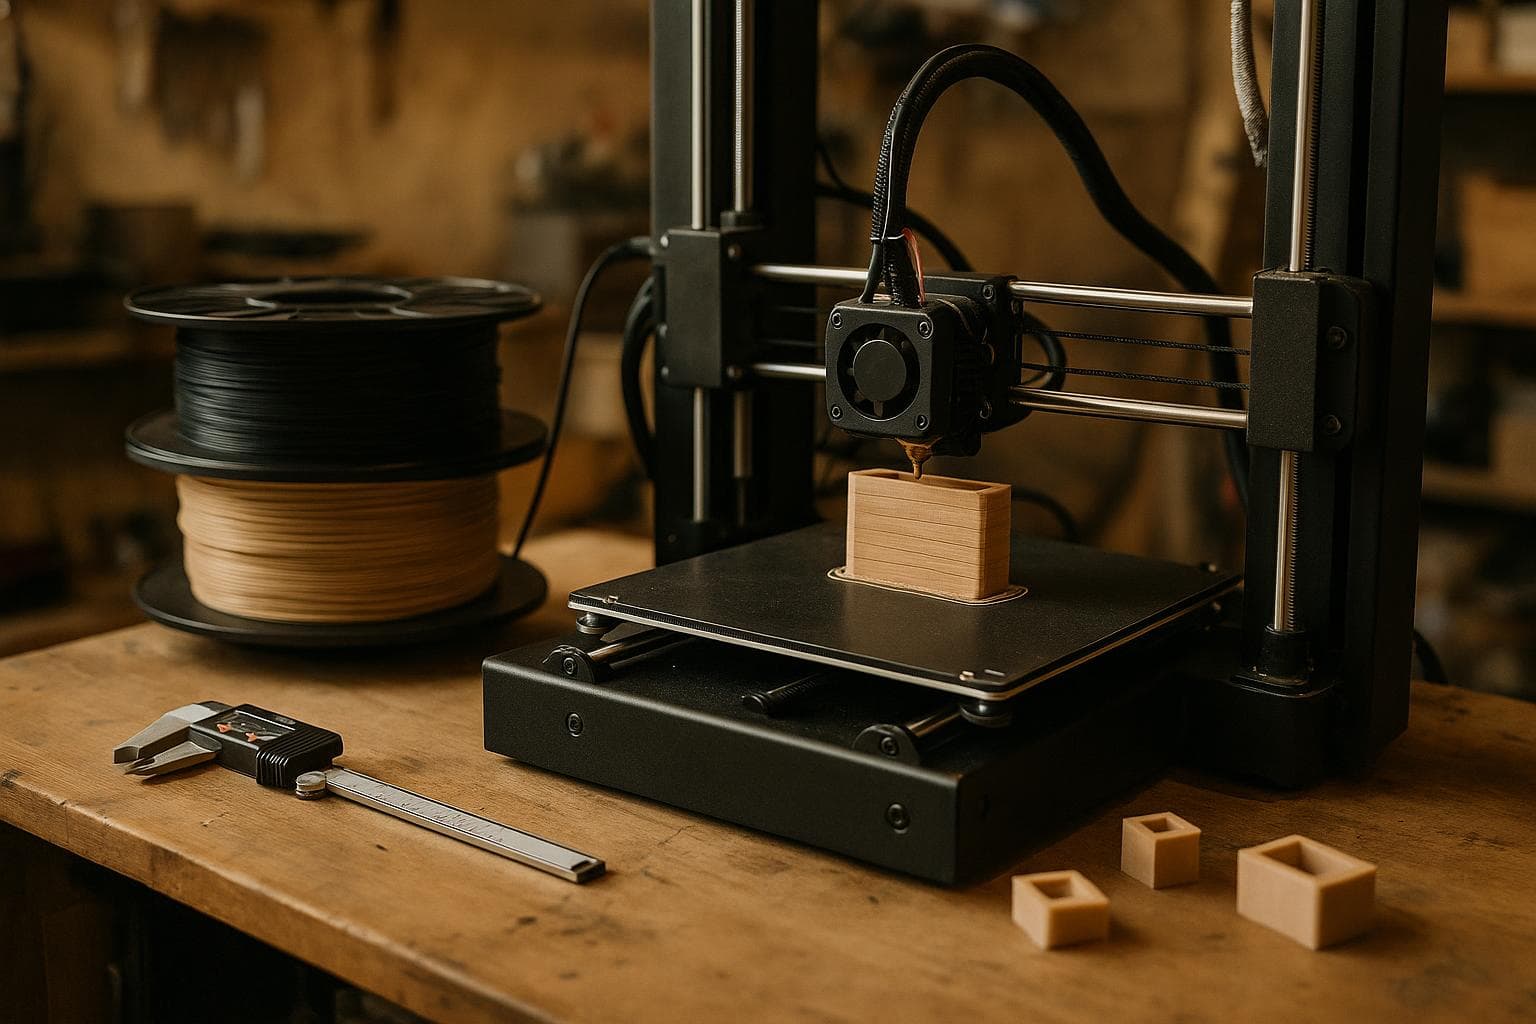
Les bandes horizontales régulières sur une pièce ne sont pas automatiquement un problème d’extrusion. La question utile est de savoir si la distance entre les bandes correspond au motif de hauteur de couche ou à une période mécanique sur l’axe Z. Mesurez d’abord cet espacement : un pied à coulisse permet de cerner la cause plus rapidement que de modifier les réglages au hasard.
Pourquoi les bandes régulières en Z causent des défaillances en service
Une bande est un symptôme de surface, mais la défaillance en service commence dans le chemin de charge. Une crête et un creux qui se répètent modifient localement l’épaisseur de la paroi et peuvent créer une transition nette là où une surface lisse était prévue. Sous une charge statique, cela peut seulement affecter l’ajustement ou l’apparence. Sous des flexions répétées, des vibrations ou la pression d’une pince, chaque creux peut agir comme un petit concentrateur de contraintes.
Les pièces imprimées ajoutent une autre faiblesse. Leur résistance est directionnelle, car les cordons adjacents et les couches ne se comportent pas comme un matériau continu et isotrope. Une paroi sollicitée perpendiculairement à ses interfaces de couche peut s’ouvrir le long de ces interfaces, tandis qu’une paroi sollicitée dans le sens des cordons peut supporter la même force avec moins de séparation. Une erreur régulière de hauteur peut aggraver cette différence en concentrant la charge aux mêmes positions verticales.
La chaleur et l’humidité peuvent transformer une pièce limite en pièce défaillante. Les cycles répétés de chauffage et de refroidissement modifient les dimensions et peuvent provoquer de la fatigue sur une surface déjà irrégulière. Les filaments sensibles à l’humidité, comme le nylon, absorbent l’eau et peuvent gonfler ou perdre de leurs propriétés mécaniques; la quantité dépend de la résine, de l’exposition et du conditionnement. Le PLA, le PETG, l’ABS, l’ASA, le nylon et les matériaux chargés diffèrent aussi par leur fluage et leur ramollissement. Ainsi, une bande qui résiste sur un support à température ambiante peut devenir problématique près d’une source de chaleur ou sous une charge constante.
C’est pourquoi le polissage, le bouche-pores ou un périmètre plus épais ne sont pas la première réponse. Si les bandes indiquent un mouvement cyclique de la machine, la même erreur peut rester à l’intérieur de la pièce même après l’amélioration de la surface.
Utilisez l’espacement des bandes pour distinguer les causes
Mesurez verticalement du centre d’une bande au centre de la suivante à plusieurs endroits. Utilisez un pied à coulisse sur une section où les crêtes ou les creux sont bien définis, et notez la moyenne plutôt que de vous fier à un seul intervalle. Mesurer l’espacement des bandes avec un pied à coulisse permet de cerner la cause plus rapidement que de modifier les réglages, car cet espacement constitue une empreinte du procédé.
La première comparaison se fait avec la hauteur de couche et son motif répétitif. Si le trancheur utilise une hauteur de couche constante, un défaut qui apparaît à chaque couche sera séparé par cette hauteur de couche, et non par un pas mécanique beaucoup plus grand. Si le trancheur utilise une hauteur de couche variable, les marques peuvent suivre une séquence de couches. Additionnez donc les hauteurs de cette séquence et comparez la somme à l’intervalle mesuré entre les bandes.
La deuxième comparaison se fait avec la mécanique de l’axe Z. Si les bandes sont espacées selon le pas de la vis-mère, le problème pointe vers l’axe Z plutôt que vers l’extrusion. Une vis-mère ayant un pas de 2 mm, par exemple, avance de 2 mm par tour. Une erreur périodique liée à un tour peut donc produire des bandes espacées d’environ 2 mm. Cela ne prouve pas que la vis est tordue. Un mauvais alignement de l’accouplement, un écrou trop serré, un écrou endommagé, un problème de roulement de butée ou un châssis qui n’est pas d’équerre peuvent tous transformer la rotation de la vis en variation de hauteur.
Ne confondez pas le pas et l’avance sur une vis à plusieurs filets. L’avance est le déplacement axial par tour; le pas est la distance entre deux filets adjacents. Sur une vis à un filet, le pas et l’avance sont égaux. Ce n’est pas le cas d’une vis à plusieurs filets. Identifiez donc la vis utilisée et son avance avant de comparer un intervalle mesuré entre les bandes au mouvement.
| Source probable | Espacement ou motif des bandes | Confirmation utile | Principal risque en service | Première correction |
|---|---|---|---|---|
| Erreur périodique de l’axe Z liée à la vis-mère | Près d’une avance de vis ou d’une simple fraction de celle-ci | Mesurer l’avance de la vis, puis comparer plusieurs intervalles entre les bandes | Erreur de hauteur répétée et concentration locale des contraintes | Inspecter l’alignement, l’accouplement, la précharge de l’écrou et les roulements |
| Séquence de hauteurs de couche | Égale à une couche ou à la somme d’une séquence de couches répétée | Examiner les données de couches du trancheur et les comparer à la pièce | Variation dimensionnelle entre les couches | Tester une hauteur de couche constante et examiner le motif obtenu |
| Variation du débit d’extrusion | Suit souvent les changements de géométrie, les cycles de pression ou la largeur de ligne plutôt qu’une hauteur fixe | Imprimer une paroi et comparer les bandes à la vitesse, à la rétraction et aux variations de débit | Vides, mauvais contact entre les cordons et épaisseur de paroi irrégulière | Vérifier l’état du filament, l’entraînement, la buse et le contrôle de la pression |
| Mouvement du châssis ou du portique | L’espacement peut varier avec la hauteur ou apparaître comme une large vague | Vérifier l’équerrage, les galets, les rails et le mouvement sous charge, machine hors tension | Désalignement, coincement et usure progressive | Éliminer la précharge et corriger la géométrie mécanique |
Un intervalle entre les bandes qui reste fixe en millimètres sur plusieurs pièces oriente davantage vers un mouvement de la machine que vers une extrusion aléatoire. Un défaut qui se déplace lorsque la hauteur de couche change mérite une analyse du trancheur ou de l’extrusion. Un défaut qui reste aux mêmes hauteurs Z sur chaque impression mérite une vérification du châssis, de la vis ou du portique.
Tests pour isoler les bandes sur l’axe Z
Commencez par une simple paroi haute ou une tour rectangulaire utilisant le même matériau et la même buse. Évitez une pièce complexe qui dissimule la période dans les coins, les changements de remplissage et les cycles de refroidissement. Notez la hauteur de couche, la largeur de ligne, le lot de matériau et l’orientation.
Effectuez ces vérifications dans l’ordre :
- Marquez le centre des bandes et mesurez au moins cinq intervalles près des sections inférieure, centrale et supérieure.
- Mesurez l’avance de la vis Z ou obtenez-la dans les spécifications de la vis. Ne déduisez pas l’avance à partir de la seule apparence des bandes.
- Faites tourner la vis à la main, l’alimentation coupée, et surveillez le faux-rond latéral, les points durs ou un écrou dont la résistance change au cours d’un tour.
- Vérifiez si l’accouplement permet à l’arbre du moteur de pousser la vis de côté. Un accouplement doit permettre une petite erreur angulaire sans tirer la vis hors de son alignement.
- Confirmez que le portique monte librement lorsque les moteurs sont désactivés. Un coincement peut rendre une erreur périodique de la vis beaucoup plus visible.
- Imprimez une deuxième tour avec une hauteur de couche différente. Un motif de bandes qui varie avec la séquence de couches ne se comporte pas comme une erreur fixe liée au pas de la vis.
- Inspectez une paroi mince pour repérer la sous-extrusion, les espaces et les variations de largeur de ligne. Une mesure au pied à coulisse de la paroi finie est utile, mais elle ne remplace pas l’inspection visuelle des cordons.
Le test peu coûteux suffit ici. Un pied à coulisse, un fichier avec une hauteur de couche connue et une vérification attentive du mouvement hors tension donnent habituellement plus d’information qu’une vis-mère de remplacement achetée avant de mesurer l’espacement. Une amélioration contre l’oscillation en Z (Z wobble) ne corrige pas un problème d’extrusion, et une nouvelle buse ne corrige pas une vis mal alignée.
Corrigez la cause, puis modifiez la pièce
Si l’espacement correspond à l’avance en Z, corrigez le système de mouvement avant de régler le débit. Vérifiez que la vis est droite, mais ne la remplacez pas en premier. Assurez-vous que la vis ne sert pas à positionner latéralement le portique, que l’écrou n’est pas contraint excessivement et que l’accouplement ne force pas une erreur angulaire dans l’assemblage. Réglez la précharge juste assez pour éliminer le jeu. Une précharge excessive crée un coincement et peut aggraver le motif.
Si l’espacement suit la hauteur de couche ou une séquence de hauteurs variables, examinez la trajectoire du trancheur et le système d’extrusion. Séchez le filament lorsque le matériau l’exige, vérifiez l’engrenage d’entraînement et la pression du galet, éliminez une obstruction partielle de la buse et confirmez que le corps chauffant maintient sa température au débit réel. Le débit, l’avance de pression, l’accélération, le refroidissement et le temps minimal de couche interagissent. Modifiez donc une seule variable à la fois et comparez une paroi mesurée plutôt qu’une impression visuelle.
La correction de conception dépend de la charge. Pour un support, une bride ou un levier, orientez la charge principale de traction et de flexion de façon à ce qu’elle ne cherche pas à séparer les couches. Ajoutez un vrai rayon dans les coins intérieurs, évitez qu’une paroi mince se termine brusquement à un trou et éloignez les trous de la zone de flexion la plus importante lorsque l’encombrement le permet. Augmentez l’épaisseur de la section seulement après avoir compris le chemin de charge. Ajouter du matériau peut cacher une mauvaise orientation tout en augmentant la masse et le temps d’impression.
Pour une pièce qui doit conserver une dimension durant des cycles thermiques, utilisez un matériau dont les limites de fluage et de température conviennent aux conditions de service, puis validez la pièce assemblée dans ces conditions. Ne choisissez pas un matériau en fonction de sa résistance à la traction seulement. Une paroi extérieure lisse et brillante peut tout de même contenir une mauvaise liaison entre les couches ou une géométrie qui concentre les contraintes.
Le premier changement de conception que je choisirais pour une pièce imprimée porteuse est un changement du chemin de charge : orientez la pièce pour que la contrainte de traction principale suive des cordons de filament continus et utilisez de généreux rayons intérieurs. La correction de la machine reste nécessaire, mais une bonne orientation empêche un seul défaut de surface périodique de devenir la ligne précise où la pièce commence à se fissurer.
Questions fréquentes
Les bandes horizontales régulières sont-elles toujours dues à l’oscillation en Z?
Non. L’oscillation en Z (Z wobble) est une appellation vague pour plusieurs défauts liés à la hauteur. Des bandes espacées selon le pas de la vis-mère pointent vers une cause périodique de l’axe Z, tandis que des bandes liées à la hauteur de couche, aux événements d’extrusion ou aux séquences de couches variables pointent ailleurs. Mesurez avant de lui donner un nom.
Modifier la hauteur de couche peut-il éliminer les bandes en Z?
Cela peut modifier l’apparence d’un motif lié aux couches, mais cela ne réparera pas une erreur périodique liée à la vis-mère. Une hauteur de couche différente est d’abord un test de diagnostic. Si l’espacement des bandes reste lié à l’avance de la vis, corrigez la mécanique au lieu de cacher les marques avec un réglage du trancheur.
Une pièce présentant des bandes visibles devrait-elle être rejetée?
Rejetez-la pour une charge critique jusqu’à ce que la cause et le chemin de charge soient compris. Une bande esthétique sur un couvercle légèrement chargé peut être acceptable après des vérifications dimensionnelles et d’ajustement. Un support, une pince, une fixation de charnière ou un composant chauffé présentant des bandes doit être inspecté pour repérer les variations d’épaisseur de paroi, la séparation des couches, le fluage et le risque de fatigue.
The Boss Factory réalise des travaux faits sur commande en impression 3D et prototypage ainsi qu’en conception et développement de produits; demandez une soumission.
Services associés
Tous les services →Vous avez un projet en tête?
Dites-nous ce que vous voulez faire fabriquer — nous répondons en 24 à 48 heures.