- impression 3D
- entretoise imprimée
- conception de bossage
- vis autotaraudeuses
- analyse de défaillance
Conception de bossage imprimé : évitez les fissures causées par les vis
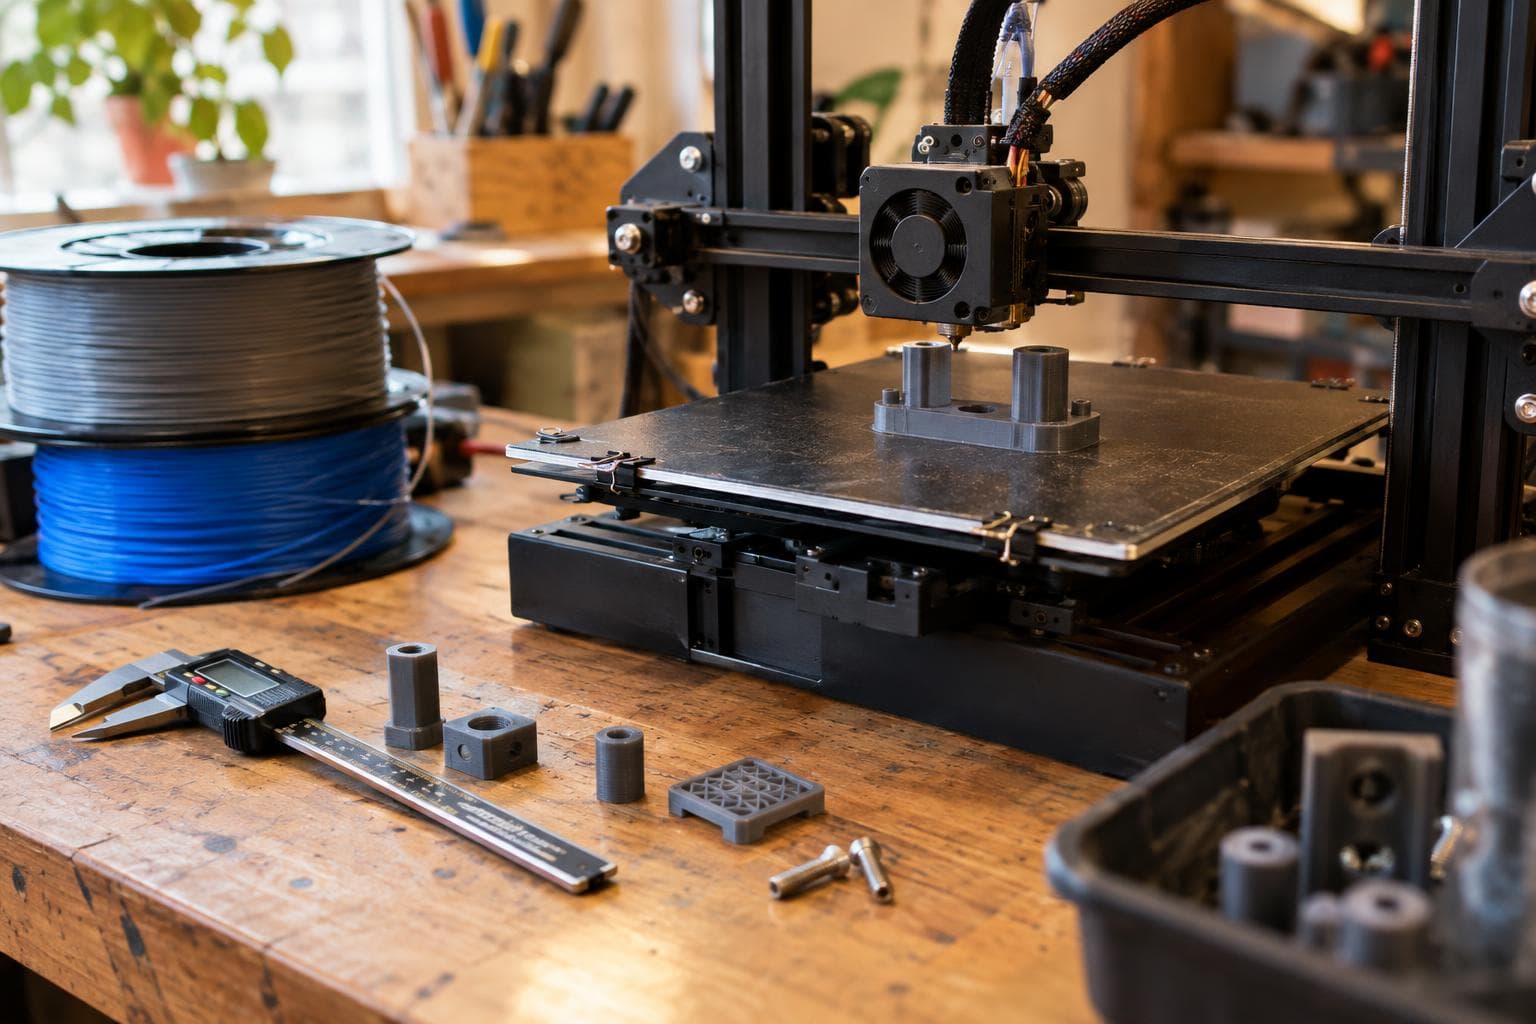
Une entretoise imprimée cède généralement lors de l’assemblage, et non pendant l’impression. La vis semble serrée, le boîtier se ferme, puis une fissure apparaît plus tard à côté du bossage ou le long d’une ligne de couche. La réponse courte consiste à ne pas traiter l’avant-trou comme l’ensemble de la conception : une vis autotaraudeuse a besoin d’un avant-trou correctement dimensionné et d’une paroi environnante suffisante pour absorber le matériau qu’elle déplace.
Pourquoi une vis autotaraudeuse fissure un bossage imprimé
Une vis autotaraudeuse de formage de filets déplace le plastique pour former son filet au lieu d’enlever une spirale nette de matériau. Le matériau déplacé doit aller quelque part. Dans un bossage solide moulé par injection, le matériau environnant peut supporter la contrainte circonférentielle. Dans un bossage imprimé, le matériau disponible est souvent un anneau mince formé de cordons empilés, dont l’adhérence entre les couches est plus faible.
La vis crée une pression radiale à mesure qu’elle avance. Le bossage réagit comme un anneau qu’on force vers l’extérieur depuis l’intérieur. Si la paroi radiale est trop mince, la contrainte se concentre autour de l’ouverture de l’avant-trou. Si la vis est vissée perpendiculairement à la direction des couches, la fissure peut suivre une ligne de couche, puisque c’est le chemin le plus facile à travers la pièce.
Une entretoise imprimée subit aussi de la flexion lorsqu’un couvercle est poussé sur le côté, ce qui éloigne le bossage de sa base. Cette charge diffère de l’expansion causée par la vis, mais les deux charges se rencontrent à la même petite jonction. Une transition nette entre le bossage vertical et le plancher ajoute une concentration de contraintes. Un petit congé ou une nervure triangulaire répartit la charge de flexion dans la base au lieu de la laisser concentrée dans un coin à angle droit.
Diamètre du bossage et épaisseur de paroi
La dimension utile est l’épaisseur radiale de la paroi, et non seulement le diamètre extérieur. Si le diamètre de l’avant-trou est p et le diamètre extérieur du bossage est d, la paroi radiale approximative est la suivante :
wall = (d - p) / 2
Cette paroi doit contenir le matériau déplacé et supporter la charge de serrage.
Une règle de départ pratique consiste à choisir le diamètre extérieur à partir de l’avant-trou et de la paroi radiale requise, plutôt que de choisir d’abord un diamètre extérieur en espérant que le trou convienne. Pour un couvercle peu chargé, deux ou trois lignes de périmètre continues autour de l’avant-trou peuvent suffire lorsque la paroi ainsi obtenue ne supporte pas de flexion. Pour un support structurel, ce même nombre de périmètres peut être insuffisant, car le bossage a besoin d’un chemin de charge plus large et d’une liaison plus solide avec la base.
Ne considérez pas le remplissage comme un substitut à la paroi du bossage. Le remplissage peut soutenir la coque extérieure, mais il ne fournit pas à la vis un anneau continu de matériau. Placez le matériau important là où se trouve la contrainte : autour de l’avant-trou et à la jonction du bossage. Augmentez le diamètre extérieur du bossage, ajoutez un congé ou ajoutez des nervures avant d’augmenter le pourcentage de remplissage.
Dimensionnement de l’avant-trou pour les joints en plastique avec vis autotaraudeuse
Ne dimensionnez pas l’avant-trou à partir du diamètre nominal de la vis. Le diamètre nominal décrit les crêtes du filet, et non le trou nécessaire pour un plastique et une géométrie de vis donnés. Un avant-trou égal au diamètre nominal élimine l’interférence qui forme le filet. Un avant-trou trop petit laisse trop de plastique à déplacer et augmente le risque de fissuration.
Utilisez le tableau d’avant-trous du fabricant de la vis lorsqu’il est disponible. La valeur correcte dépend du pas du filet, de l’angle des flancs, de la forme de la pointe, du matériau de la vis, de la rigidité du plastique et du fait que la vis est conçue pour former ou couper son filet. Une vis de même diamètre peut nécessiter un avant-trou différent dans un matériau flexible et dans un matériau rigide.
Pour une vis inconnue, mesurez le diamètre mineur et utilisez-le comme référence, et non comme réponse finale. Fabriquez une courte bande d’essai avec plusieurs dimensions d’avant-trou, en gardant constants le diamètre extérieur du bossage et l’orientation d’impression. Modifiez l’avant-trou par petits incréments adaptés à la dimension de la vis et à la précision dimensionnelle de votre imprimante. Enfoncez chaque vis à la même profondeur et inspectez à la fois le couple et le bossage.
Le résultat utile n’est pas l’avant-trou qui accepte la vis avec le moins d’effort. C’est le plus petit avant-trou qui forme des filets fiables sans blanchiment, renflement, craquement audible ou hausse soudaine du couple. Un avant-trou qui semble parfait au premier assemblage peut tout de même être incorrect si le plastique a été chauffé par une visseuse utilisée lentement ou si la vis atteint le fond avant que les pièces soient serrées.
Contrôlez également le processus d’assemblage :
- Gardez l’axe de la vis aligné avec le bossage. Une vis inclinée ajoute une force de coin sur un côté de l’avant-trou.
- Utilisez un tournevis avec embrayage ou un réglage de couple reproductible plutôt que de vous fier à la force du poignet.
- Laissez une longueur d’engagement du filet suffisante pour produire une charge de serrage, mais ne laissez pas la pointe de la vis atteindre le fond fermé du bossage.
- Ajoutez un chanfrein d’entrée si la pointe de la vis accroche le premier périmètre à l’ouverture.
- Imprimez une éprouvette dans la même orientation, avec la même hauteur de couche, le même matériau et les mêmes conditions de refroidissement que la pièce.
L’éprouvette est importante, car un logiciel de tranchage peut modifier le placement des périmètres autour d’un trou. Un avant-trou nominalement identique peut s’imprimer différemment près d’une jonction, d’une paroi mince, d’un pont ou d’une zone où le temps par couche est faible.
Matériau, chaleur et charges en service
Un bossage qui résiste à l’assemblage peut tout de même céder en service. La charge de serrage se relâche à mesure que le plastique se déforme lentement, surtout lorsque la pièce reste chaude. Le PLA a une plage de transition vitreuse relativement basse comparativement à de nombreux plastiques techniques, tandis que le PETG, l’ASA, le nylon et d’autres matériaux ont des comportements différents quant au ramollissement et à la sensibilité à l’humidité selon le type de filament. Utilisez les données du fabricant du filament pour le matériau réel, et non une valeur générique copiée d’une autre marque.
Les changements de température déplacent également le joint. La vis et le plastique imprimé se dilatent à des taux différents, et les chauffages répétés peuvent réduire la charge de serrage ou augmenter la contrainte autour de l’avant-trou. Une pièce située près d’un moteur, d’une lampe, d’un boîtier ou d’une surface réchauffée par le soleil a besoin d’une marge plus grande qu’un support à température ambiante.
Les changements d’humidité sont surtout importants pour les filaments hygroscopiques comme le nylon. L’humidité peut affecter les dimensions, l’adhérence entre les couches, la rigidité et la façon dont une vis forme son filet. Entreposez et séchez ce matériau conformément à sa fiche technique avant d’évaluer un essai d’avant-trou.
Les vibrations créent un deuxième chemin de défaillance. Si le joint perd sa charge de serrage, le couvercle peut bouger contre la vis et soumettre le bossage à une charge latérale à chaque cycle. Une rondelle, une surface de serrage plus large, un écrou captif ou un boulon traversant distinct peuvent être une meilleure solution que d’ajouter du couple à la vis.
| Condition de conception | Contrainte circonférentielle pendant le vissage | Résistance au serrage | Comportement à la chaleur et aux cycles | Mode de défaillance probable |
|---|---|---|---|---|
| Avant-trou trop petit, paroi mince | Élevée | Initialement élevée, puis non fiable | Marge faible lorsque le plastique ramollit | Le bossage se fissure le long d’un périmètre ou d’une ligne de couche |
| Avant-trou correct, paroi suffisante | Contrôlée | Bonne pour des charges légères à modérées | Dépend du matériau et de la température | Déformation lente ou arrachement si le joint est surchargé |
| Avant-trou trop grand, paroi suffisante | Faible | Faible engagement du filet | La charge de serrage se relâche rapidement | Le filet foire ou la vis s’arrache |
| Insert thermofixé dans un bossage adapté | Faible pendant l’installation de la vis | Bonne pour un usage répété | L’insert et le plastique se dilatent différemment | L’insert tourne, s’arrache ou fissure le bossage si la paroi est mince |
| Boulon traversant avec rondelle | Charge radiale de formage minimale | Élevée et réglable | Généralement meilleur lors de démontages répétés | Le bossage fléchit ou la rondelle écrase la surface imprimée |
Le boulon traversant est souvent la réponse la plus adaptée pour une entretoise imprimée fortement chargée, mais ce n’est pas une amélioration sans contrepartie. Il faut pouvoir accéder à l’arrière du joint et prévoir de l’espace pour une rondelle ou un écrou. Pour un petit couvercle électronique ouvert deux fois par année, un avant-trou correctement dimensionné dans un bossage plus large constitue généralement le meilleur compromis.
Séquence de réparation et de refonte
Lorsqu’un bossage est fissuré, remplacer uniquement la vis règle rarement le problème du chemin de charge. Vérifiez la défaillance dans l’ordre suivant :
1. Trouvez la première fissure
Une fissure à l’avant-trou indique une expansion causée par la vis. Une fissure à la jonction du bossage indique une flexion. Une fissure à une jonction de périmètre suggère une orientation d’impression, une largeur d’extrusion, un refroidissement ou une coque trop mince. L’extrémité visible de la fissure n’est pas toujours l’endroit où elle a commencé.
2. Vérifiez l’avant-trou et l’engagement
Mesurez l’avant-trou imprimé, puis comparez-le au tableau de la vis ou à une éprouvette contrôlée. Vérifiez que la vis n’atteint pas le fond. Une vis au fond peut créer un couple élevé sans produire une charge de serrage utile.
3. Élargissez le chemin de charge
Augmentez le diamètre extérieur du bossage, ajoutez un congé à la jonction et reliez le bossage aux parois ou aux nervures voisines lorsque c’est possible. Gardez une coque imprimée continue autour de l’avant-trou. Ne comptez pas sur un cylindre décoratif flottant sur un plancher mince.
4. Modifiez le joint si la charge l’exige
Utilisez un boulon traversant lorsque le joint subit une charge latérale répétée, une force de serrage élevée ou des démontages fréquents. Utilisez un insert seulement lorsque le bossage contient suffisamment de matériau pour le retenir pendant l’installation et en service. Pour un couvercle léger, le bossage imprimé plus large et l’avant-trou approprié restent le choix économique.
Questions fréquentes
Quelle épaisseur doit avoir la paroi d’un bossage imprimé?
Il n’existe pas d’épaisseur de paroi universelle, puisque la réponse dépend de la dimension de la vis, du matériau, de la largeur de ligne d’impression, de la charge et de la température. Commencez par un anneau continu de plusieurs lignes de périmètre et par une quantité de matériau radial suffisante pour que le bossage ne soit pas seulement une coque mince autour de l’avant-trou. Validez-le avec la vis et le matériau réels. Si le bossage supporte une flexion, augmentez le diamètre et renforcez la jonction plutôt que de compter sur un anneau supérieur plus épais.
L’avant-trou doit-il correspondre au diamètre mineur de la vis?
Pas automatiquement. Une vis autotaraudeuse de formage de filets a besoin d’une interférence contrôlée, alors l’avant-trou est choisi à partir du tableau du fabricant de la vis pour le plastique visé. Le diamètre mineur est une mesure utile à des fins de comparaison, mais il ne tient pas compte de la forme du filet ni de la rigidité du matériau. Une éprouvette avec plusieurs dimensions d’avant-trou donne un meilleur résultat que la copie d’une règle nominale.
Pourquoi le bossage s’est-il fissuré même si la vis n’était pas trop serrée?
L’avant-trou était peut-être tout de même trop petit, la paroi trop mince ou la vis a pu atteindre le fond du bossage. Une ligne de couche, une jonction, un matériau imprimé à basse température, de l’humidité absorbée ou des cycles de chauffage répétés peuvent réduire la marge disponible. Inspectez la direction de la fissure et testez l’avant-trou dans la même orientation d’impression avant de modifier uniquement le couple du tournevis.
The Boss Factory fabrique sur commande des entretoises et des boîtiers imprimés sur mesure par l’intermédiaire de l’impression 3D et du prototypage.
Services associés
Tous les services →
Vous avez un projet en tête?
Dites-nous ce que vous voulez faire fabriquer — nous répondons en 24 à 48 heures.